LSRParts
Komponenten für die Arzneimittelverabreichung aus Silikon
Ventile, Membranen, Stopfen und Dichtungen in Arzneimittel-Verabreichungssystemen müssen ihre Funktion zuverlässig erfüllen – auch bei engen Einbauräumen und wiederkehrender Serienfertigung. Dafür sind Werkstoff, Geometrie, Werkzeugauslegung und Prüfmerkmale gemeinsam zu betrachten.
LSRParts unterstützt Hersteller von Medizinprodukten und Geräten mit kundenspezifischen Silikonformteilen: von der Prüfung Ihrer Zeichnung oder STEP-Daten über DFM und Werkzeugbau bis zu Bemusterung und Serie.
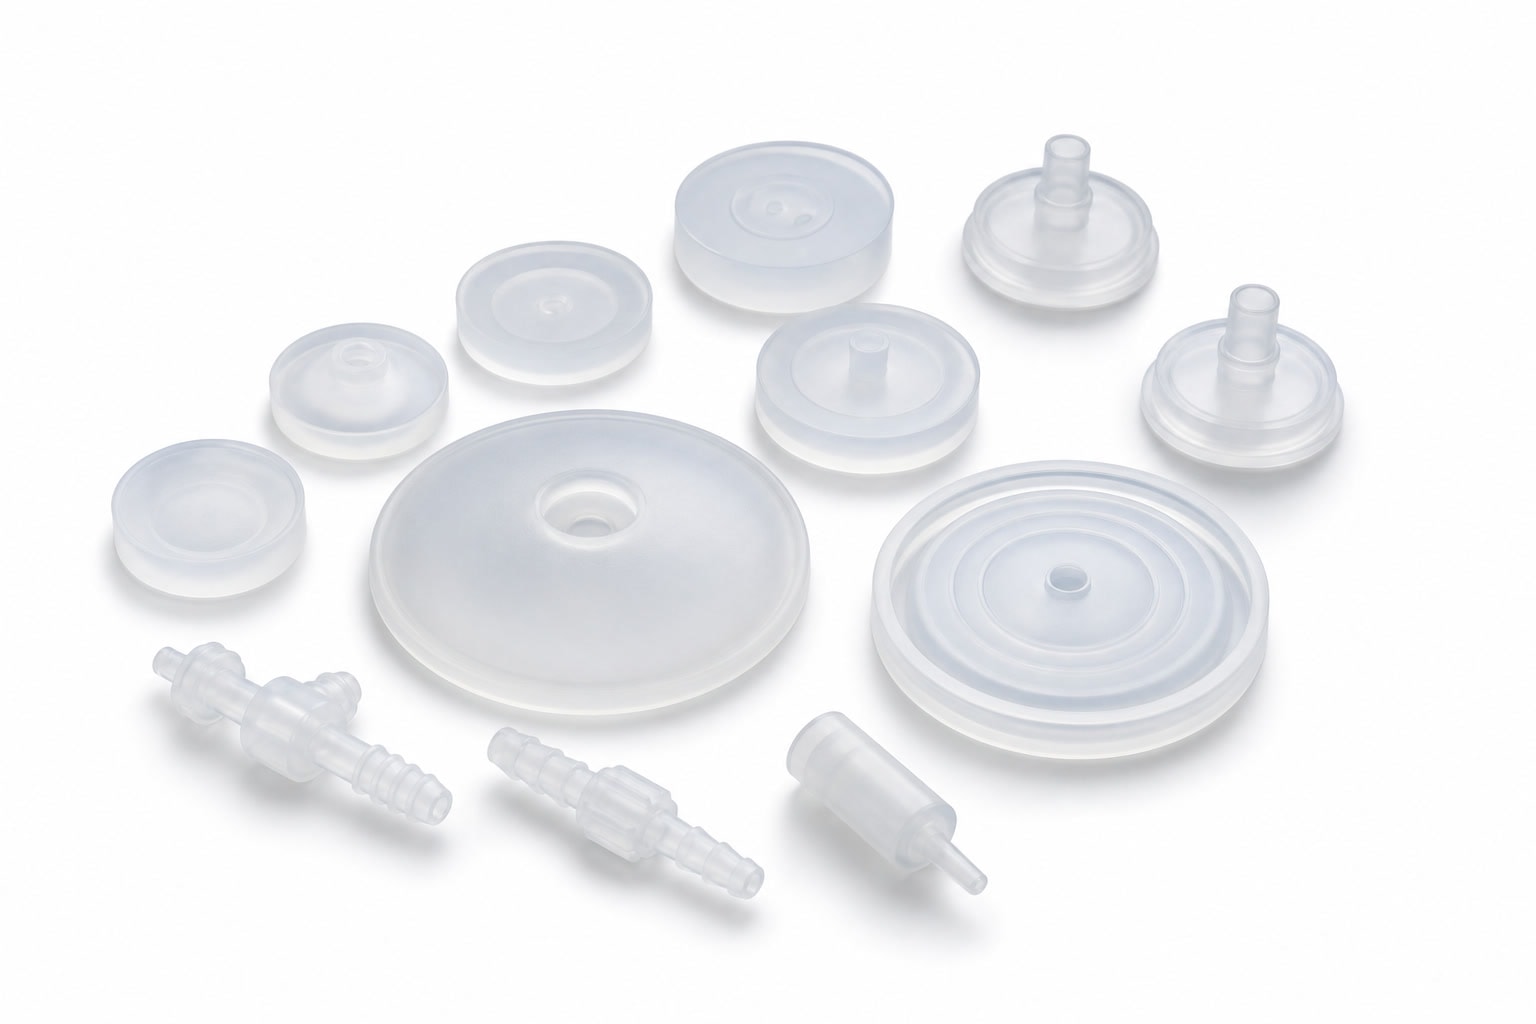
Bauteile, bei denen Funktion und Prozess zusammenpassen müssen
Für Geräte zur Arzneimittelverabreichung kommen je nach Konstruktion unterschiedliche Silikonkomponenten infrage.
Stopfen
Oft entscheidend ist eine definierte Durchstichkraft.
Ventil
Ansprechdruck, Rückstellung und Dichtverhalten bestimmen die Funktion.
Gehäusedichtung
Kompression, Toleranzkette und Montage stehen im Vordergrund.
Diese Funktionsmerkmale sollten bereits vor dem Werkzeugstart benannt und in ein geeignetes Prüfkonzept übersetzt werden.
Fertigungsverfahren passend zur Bauteilgeometrie
Nicht jedes Silikonteil für ein Verabreichungsgerät benötigt dasselbe Verfahren. Die Wahl hängt unter anderem von Geometrie, Stückzahl, Toleranz, Material und möglicher Integration in eine Baugruppe ab.
| Verfahren | Geeignet für | Projektbezogene Möglichkeiten |
|---|---|---|
| LSR-Spritzgießen | Präzise, wiederkehrende Formteile und komplexe Geometrien | Einfach- und Mehrfachkavitäten, automatisiertes Spritzgießen, kundenspezifische Farben und Oberflächen |
| LSR-Umspritzen | Silikonbauteile mit Kunststoff- oder Metallträger | Einlegeumspritzen, mechanische oder chemische Bondingstrategie, beispielsweise für Griffe, Steckverbinder oder integrierte Dichtungen |
| Silikon-Formpressen | Größere oder dafür geeignete Formteile und Geometrien | Einfach- und Mehrfachkavitäten sowie nachgelagerte Bearbeitung |
| Silikonextrusion | Schläuche, Profile und Schnüre | Fixlängen oder Endlosrollen; Schneiden, Fügen, Markieren und Verpacken |
Die passende Route legen wir anhand Ihrer Zeichnung, des Jahresbedarfs und der Funktionsanforderungen fest. Bei Mehrkomponenten- oder Baugruppenlösungen prüfen wir außerdem, ob Umspritzen oder eine sekundäre Montage wirtschaftlich und technisch sinnvoll ist.
LSR-Fertigung für präzise Silikonformteile
Diese Werte sind keine pauschale Zusage für jedes Merkmal. Toleranzen müssen mit Bezug auf Bauteilgeometrie, Prüfverfahren, Material und Funktion festgelegt werden.
Für funktionskritische Merkmale definieren wir im Projekt, wie sie gemessen und für die Bemusterung dokumentiert werden.
- Bauteilhüllvolumen
- bis 300 × 200 × 100 mm
- Silikonhärte
- 10–80 Shore A
- Typische Teiletoleranz
- ±0,05 mm
- Kritische Toleranzen
- bis ±0,02 mm, geometrie- und anwendungsabhängig
- Werkzeugtoleranz
- ±0,01 mm
- Kavitäten und Werkzeuge
- Einfach- oder Mehrfachkavität; Prototypen- und Serienwerkzeuge
- Sekundärprozesse
- Nachvernetzung, Entgraten, Drucken, Lasermarkieren, Bonding und Montage
DFM, Werkstoff und Werkzeug von Anfang an abstimmen
Vor dem Werkzeugstart prüfen wir gemeinsam mit Ihrer Konstruktion die Punkte, die Funktion und Herstellbarkeit beeinflussen können:
- Wandstärken, Entformung und Hinterschnitte
- Trennlage, Gratbildung und mögliche Anspritzpunkte
- Schwindung, Maßbezüge und Toleranzketten
- Dichtlinien, Funktionsflächen und Kompressionsbereiche
- Bondingflächen bei umspritzten Trägern
- Kavitätenzahl und Prüfzugänglichkeit
Je nach Projekt unterstützen CAD- und Mold-Flow-Prüfungen. Der Werkzeugbau nutzt unter anderem 3- und 5-Achs-CNC sowie Senk- und Drahterodieren. Für Werkzeuge kommen je nach Anwendung beispielsweise P20, H13, NAK80, S136 oder 420 zum Einsatz.
Richtwerte Werkzeugbau
10–12 Tage
Prototypenwerkzeug
3–6 Wochen
Serienwerkzeug
Die tatsächliche Durchlaufzeit hängt von Komplexität, Werkstoff, Freigaben und Werkzeugkonzept ab. Bemusterung und Validierung werden mit Ihnen abgestimmt.
Werkzeuglebensdauer LSR-Serie
3–5 Mio. Schüsse
Abhängig von Werkzeug und Anwendung. Das Serienkonzept wird auf das erwartete Volumen und die Bauteilanforderungen ausgelegt; eine konkrete Lebensdauer ist projektbezogen zu bestätigen.
Material- und Nachweisbedarf projektbezogen klären
Für Anwendungen im Umfeld der Arzneimittelverabreichung ist eine Werkstoffauswahl nach Einsatzbedingungen nötig. Verfügbar sind unter anderem medizinisches und platinvernetztes LSR. Härte, Farbe und weitere Materialeigenschaften werden anhand der Bauteilfunktion und Ihrer Spezifikation ausgewählt.
Bitte geben Sie an, ob das Silikon direkten oder indirekten Kontakt mit dem Arzneimittel, dem Patienten oder einem Fluidweg hat. Ebenso wichtig sind Einsatztemperatur, Medienkontakt, erwartete Lebensdauer und gegebenenfalls vorgesehene Sterilisationsverfahren.
Aussagen zu Biokompatibilität, Sterilisationsbeständigkeit oder konkreten regulatorischen Nachweisen lassen sich nicht pauschal auf jedes Material oder Bauteil übertragen. Erforderliche Materialunterlagen, Prüfungen und MDR-bezogene Dokumentationsbedarfe legen wir deshalb für das jeweilige Projekt fest.
Von der Bemusterung zur wiederkehrenden Serie
Ein typischer Projektablauf umfasst sechs Schritte. Öffnen Sie einen Schritt für Details.
Passt Ihr Projekt zu dieser Fertigung?
Besonders geeignet sind Serienprogramme mit eigener Zeichnung oder 3D-Daten, definierten Funktionsmerkmalen und Bedarf an neuem oder geändertem Werkzeug. Dazu gehören Projekte, die nach Prototyp oder T1 in eine wiederkehrende Fertigung übergehen sollen.
| Projektanforderung | Was für die Anfrage wichtig ist |
|---|---|
| Dicht- oder Ventilfunktion | Dichtlinie, Ansprechdruck, Leckagekriterium oder Funktionsbeschreibung |
| Präzise Einbaulage | Bezugsflächen, kritische Maße und Toleranzangaben |
| Material für ein Medizinprodukt | Kontaktart, Medien, Temperatur und benötigte Nachweise |
| Umspritzte Baugruppe | Trägerwerkstoff, Bondinganforderung und Montagebedingungen |
| Serienhochlauf | Jahresbedarf, Losgrößen, Prognose und gewünschte Lieferform |
Einzelne Prototypen ohne absehbare Serienperspektive oder Standard-Silikonwaren ohne Zeichnung sind meist weniger passend. Für Sonderzulassungen, die nicht zum beschriebenen Fertigungsumfang gehören, sollte die Machbarkeit vor einer RFQ-Anfrage separat geprüft werden.
Für ein belastbares Angebot: RFQ-Unterlagen
Senden Sie möglichst folgende Informationen mit Ihrer Anfrage. Wenn einzelne Angaben noch offen sind, kennzeichnen Sie diese bitte. So lassen sich offene Punkte im DFM gezielt klären, statt sie erst nach Werkzeugstart sichtbar zu machen.
- STEP-Datei und technische Zeichnung mit Revisionsstand
- Werkstoff- und Härteanforderung, sofern festgelegt
- Jahresbedarf, Losgröße und gewünschter Serienstart
- Kritische Maße und Funktionsmerkmale
- Angaben zu Dichtheit, Druck, Medien und Temperatur
- Kontakt- und Sterilisationsbedingungen, falls relevant
- Materialnachweise, Erstmusterunterlagen und Prüfmerkmale
- Anforderungen an Umspritzen, Montage, Kennzeichnung oder Verpackung
Anfrage zu Silikonkomponenten stellen
Für die Prüfung Ihrer Bauteile und eine erste Einschätzung zu Verfahren, Material und Werkzeugkonzept senden Sie Ihre RFQ-Unterlagen an unsere Projektadresse.
info@lsrparts.comLSRParts