Kundenspezifische Silikonformteile
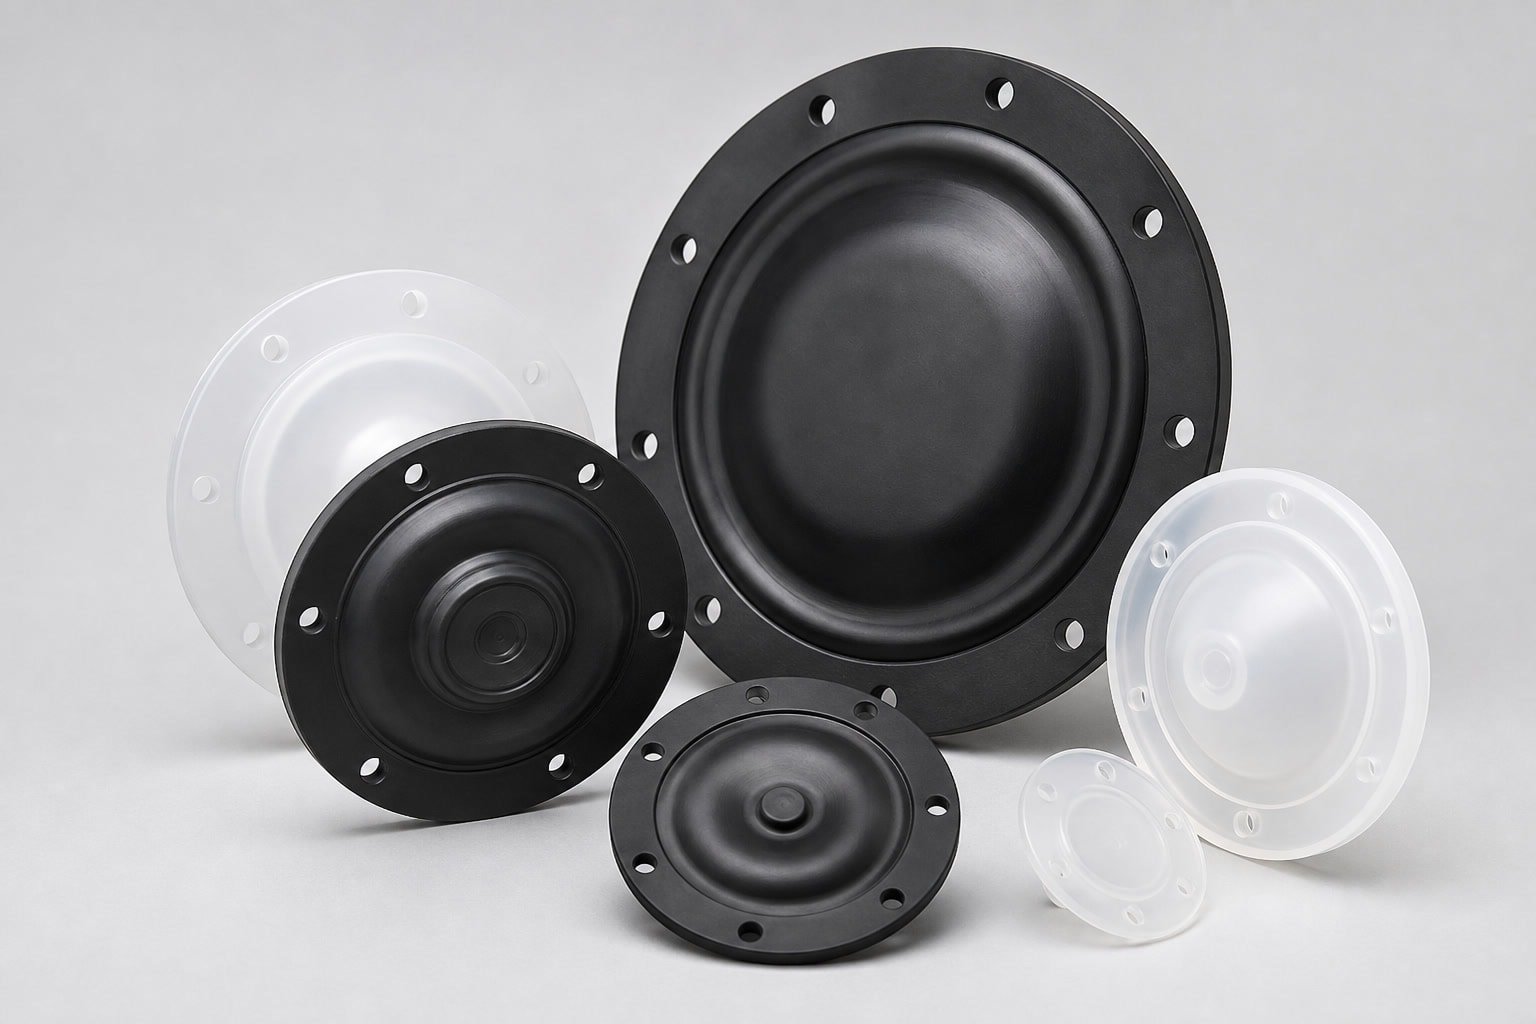
Silikonmembranen für Pumpen, Ventile und Dosiersysteme
Eine Membran muss Medien trennen und sich zugleich zuverlässig bewegen. Wir entwickeln und fertigen kundenspezifische Bauteile, bei denen Dichtlinie, Rückstellkraft und Werkzeugkonzept gemeinsam bewertet werden – bevor der erste Stahl geschnitten wird.
Ob Flach-, Roll- oder Faltenmembran: Maße, Härte und Prüfmerkmale stimmen wir auf Ihre Funktion ab. Meist setzen wir auf LSR-Spritzgießen, bei dickeren oder großflächigen Geometrien auch auf Formpressen.
-
10–80
Shore A Härtebereich
-
±0,05 mm
typische Teiletoleranz
-
3–5 Mio.
Schuss Werkzeuglebensdauer*
-
T0/T1
dokumentierter Erstmusterprozess
*Abhängig von Werkzeug und Anwendung. Konkrete Werte stimmen wir projektbezogen ab.
Funktion und Bauform
Was eine Silikonmembran in Ihrer Baugruppe leisten muss
Eine Membran übernimmt meist zwei Aufgaben gleichzeitig: Sie trennt Medien oder Räume und bewegt sich dabei elastisch. Deshalb sollten Bauform, Belastung und Einbausituation von Anfang an zusammen betrachtet werden.
Flachmembran
Für Dosierpumpen oder Druckausgleichselemente. Eine gleichmäßige Wandstärke unterstützt die Lebensdauer.
Rollmembran
Rollt sich unter Hub ab und erzeugt wenig Reibung. Der Übergang zwischen Rolle und Befestigungsrand ist besonders kritisch.
Faltenmembran
Ermöglicht große Hübe bei kleinem Bauraum. Die Faltengeometrie muss Durchschlagen und Einreißen verhindern.
Ventilmembran
Mit integrierter Schließlippe, Entenschnabel- oder Schirmgeometrie. Ansprechdruck und Schlitzgeometrie prägen das Verhalten.
Drei Werte früh festlegen
- Härte: Shore A beeinflusst die Rückstellkraft und das Verhalten im Betrieb.
- Zulässige Dehnung: entscheidend für die elastische Bewegung und die Dauerfestigkeit.
- Temperatur und Medium: bestimmen Materialwahl und Dichtverhalten.
Eine Membran mit 40 Shore A verhält sich in einer Dosierpumpe anders als eine mit 60 Shore A in einem Druckregler – auch bei gleicher Geometrie.
Werkstoffauswahl
Material nach Medium, Temperatur und Zyklenzahl
Die Silikonsorte beeinflusst die Lebensdauer der Membran. Wir wählen sie anhand Ihres Pflichtenhefts, statt allein nach Verfügbarkeit.
Bei häufig schaltenden Membranen hilft die gewünschte Dauerschwingfestigkeit, Werkzeugtemperatur, Nachvernetzung und Entformungsstrategie gezielt festzulegen.
| Anforderung | Werkstoffbasis | Hinweis aus der Praxis |
|---|---|---|
| Allgemeine Pneumatik und Industrie | Allzweck-LSR | Gute Grundfestigkeit, wirtschaftlich bei Serienmengen. |
| Medizinische Ventile und Membranen | Medizinisches LSR oder platinvernetztes Silikon | Dokumentation und Chargenrückverfolgung projektbezogen abstimmen. |
| Lebensmittel- und Babycare-Kontakt | Lebensmittelechtes, platinvernetztes LSR | Konformität nach BfR XV bzw. LFGB gemäß Spezifikation. |
| Kraftstoff, Öl und aggressive Medien | Fluorsilikon | Quellverhalten im jeweiligen Medium vorab prüfen. |
| Hohe Dauertemperatur | Hochtemperatur-Silikon | Druckverformungsrest bei Betriebstemperatur berücksichtigen. |
| Tieftemperatur im Außeneinsatz | Niedrigtemperatur-Silikon | Das Rückstellverhalten bei Kälte entscheidet über die Dichtheit. |
Verfahren und Einsatzgrenzen
Das Fertigungsverfahren folgt Geometrie, Stückzahl und Toleranz
Nicht jede Membran gehört in ein Spritzgießwerkzeug. Wir vergleichen die Anforderungen und empfehlen das passende Verfahren für Ihr Bauteil.
| Verfahren | Geeignet für | Typische Toleranz | Grenze |
|---|---|---|---|
| LSR-Spritzgießen | Serienmembranen mit Dichtlippe, Rollen oder Falten; Mehrkavitäten | ±0,05 mm, kritisch bis ±0,02 mm | Werkzeugkosten; Angusssystem muss zur Membran passen. |
| LSR-Umspritzen | Membranen auf Kunststoff- oder Metallträgern | ±0,05 mm | Die Haftung zwischen Träger und Silikon muss durch Bonding gesichert sein. |
| Formpressen | Dicke oder großflächige Platten und Sonderanwendungen | ±0,2 mm bei kleinen Teilen | Engere Toleranzen sind nur eingeschränkt möglich. |
| Extrusion und Stanzen | Flache Membranen aus Profilware, geringe bis mittlere Stückzahl | Querschnitt ±0,05 mm | Keine dreidimensionale Form; Schnittkante muss geprüft werden. |
Mit Dichtlippe oder Rollgeometrie: LSR ist meist das geeignete Verfahren für die gewünschte Geometrie.
Ebene Scheibe mit geringen Kantenanforderungen: Stanzen aus Platte oder Profil kann bis zum Serienwerkzeug schneller und wirtschaftlicher sein.
Fertigung und Prüfung
Fähigkeiten für Membranbauteile
Die Übersicht beschreibt typische Möglichkeiten. Verbindliche Werte und Prüfmerkmale legen wir in der Angebotsphase für Ihr Projekt fest.
| Verfahren | LSR-Spritzgießen und -Umspritzen, Formpressen, Stanzen |
|---|---|
| Härtebereich | 10–80 Shore A |
| Maximales LSR-Bauteilvolumen | 300 × 200 × 100 mm |
| Teiletoleranz | Typisch ±0,05 mm; kritisch bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Stück-zu-Stück-Wiederholgenauigkeit | Ca. ±0,1 mm, geometrieabhängig |
| Kavitäten und Werkzeugstandzeit | Einfach- bis Mehrfachkavität; Serienwerkzeug typischerweise 3–5 Mio. Schuss, abhängig von Werkzeug und Anwendung |
| Werkzeugstähle | P20, NAK80, H13, S136, 420 Edelstahl |
| Werkzeugdurchlaufzeit | Prototypenwerkzeug aus Aluminium: Richtwert 10–12 Tage; Serienwerkzeug aus gehärtetem Stahl: Richtwert 3–6 Wochen |
| Sekundäre Operationen | Nachvernetzung, Präzisionsentgraten, Stanzen, Lochen, Ventilschlitzung, Bohren, Lasermarkierung und Montage |
| Prüfung | Maß-, Härte-, Funktions- und Dichtigkeitsprüfung gemäß Prüfplan |
Ventilschlitzung als kontrollierter Prozessschritt
Bei Rückschlagventilen und Entenschnabelmembranen beeinflusst der Schlitz die Öffnungscharakteristik. Durch die Schlitzung als sekundären Prozess lässt sich diese gezielt einstellen, statt sie allein vom Werkzeug abhängig zu machen.
Konstruktion und DFM
Geometriedetails, die im Serienbetrieb entscheidend sind
Viele Membranprobleme entstehen nicht im Material, sondern in der Geometrie. Im DFM prüfen wir besonders die Punkte, die Belastbarkeit, Dichtfunktion und Werkzeugaufwand beeinflussen.
Wandstärkenübergang
Abrupte Dickenwechsel an Rolle oder Befestigungsrand erzeugen Spannungsspitzen. Wir schlagen Übergangsradien vor, die im Werkzeug fertigbar und im Bauteil belastbar sind.
Dichtwulst und Dichtfläche
Die Dichtkante sollte unter definierter Vorspannung anliegen, ohne dass sich die Membran beim Einbau verzieht.
Entformung
Bei Falten oder Hinterschnitten bewerten wir Schieber, Kernzug und elastische Entformung. Die Wahl beeinflusst Taktzeit und Werkzeugkosten.
Angussposition und Grat am Trennrand
Der Anguss sollte nicht in der aktiven Membranfläche liegen, um Schlieren und Materialinhomogenitäten zu vermeiden. Bei Membranen unter 0,5 mm ist die Gratkontrolle besonders wichtig: Trennebene und Entgratstrategie müssen verhindern, dass Grat in die Dichtfläche läuft.
Ist die Auslegung noch nicht final, senden Sie uns Zeichnung und Funktionsbeschreibung. Sie erhalten eine schriftliche DFM-Rückmeldung mit konkreten Änderungsvorschlägen.
Qualität und Freigabe
Nachvollziehbare Nachweise statt allgemeiner Qualitätsaussagen
Für jedes Membranprojekt stimmen wir einen Prüfplan ab. Die Serie wird erst nach Abstimmung der Erstmuster mit Ihrer Konstruktion freigegeben.
Chargen verfolgen wir so, dass sich Werkzeugnummer, Maschine und Fertigungszeitraum zuordnen lassen. Umfang und Anforderungen für IMDS-relevante Stammdaten oder MDR-bezogene Unterlagen klären wir vor Projektstart.
- 01Maßprüfung kritischer Merkmale an T0/T1-Erstmustern, dokumentiert mit Messprotokoll.
- 02Härteprüfung nach Shore A an definierten Stellen der Membran.
- 03Funktionsprüfung im Einbauzustand; bei Ventilen mit Öffnungs- und Schließdruck.
- 04Dichtigkeitsprüfung unter vereinbarten Druck- und Temperaturbedingungen.
- 05Materialzertifikat des Silikons; auf Wunsch mit Angaben zur REACH- und RoHS-Konformität.
Projektpassung
Für welche Membranprojekte wir der richtige Partner sind
- Zeichnung oder 3D-Modell und eine klare Funktionsbeschreibung liegen vor.
- Die Membran ist für eine wiederkehrende Serie vorgesehen, nicht nur für einen einmaligen Versuchsaufbau.
- Der Jahresbedarf liegt im hohen fünfstelligen Bereich oder darüber – oder ein klarer Hochlauf ist geplant.
- Dichtfunktion, Schaltdruck oder Lebensdauer sind messbar definiert.
- Sie suchen eine Begleitung von der DFM-Prüfung über das Werkzeug bis zur Serienfreigabe.
Anfrage vorbereiten
Senden Sie uns Ihre Membrananforderungen
Ein vollständiges Anfragepaket beschleunigt die technische Prüfung. Wir melden uns mit einer ersten Einschätzung zu Machbarkeit, Verfahren und offenen Fragen – bevor Sie in eine Werkzeuginvestition gehen.
Für die Angebotserstellung hilfreich
- Zeichnung oder STEP-Datei mit kritischen Maßen und Funktionsflächen
- Werkstoffvorgabe oder Medium, Temperaturbereich und Härteanforderung
- Jahresmenge, Losgröße und gewünschter Lieferrhythmus
- Dicht- und Funktionsmerkmale wie Schaltdruck, Dichtdruck oder Hub
- Erwartete Lebensdauer in Zyklen
- Benötigte Nachweise: Materialzertifikat, Erstmusterbericht, Prüfplan oder Dokumentation für Medizinprodukte beziehungsweise Lebensmittelkontakt
Technische Anfrage
Teilen Sie uns Ihre Anforderungen und Unterlagen mit. Wir klären die nächsten Schritte mit Ihnen.