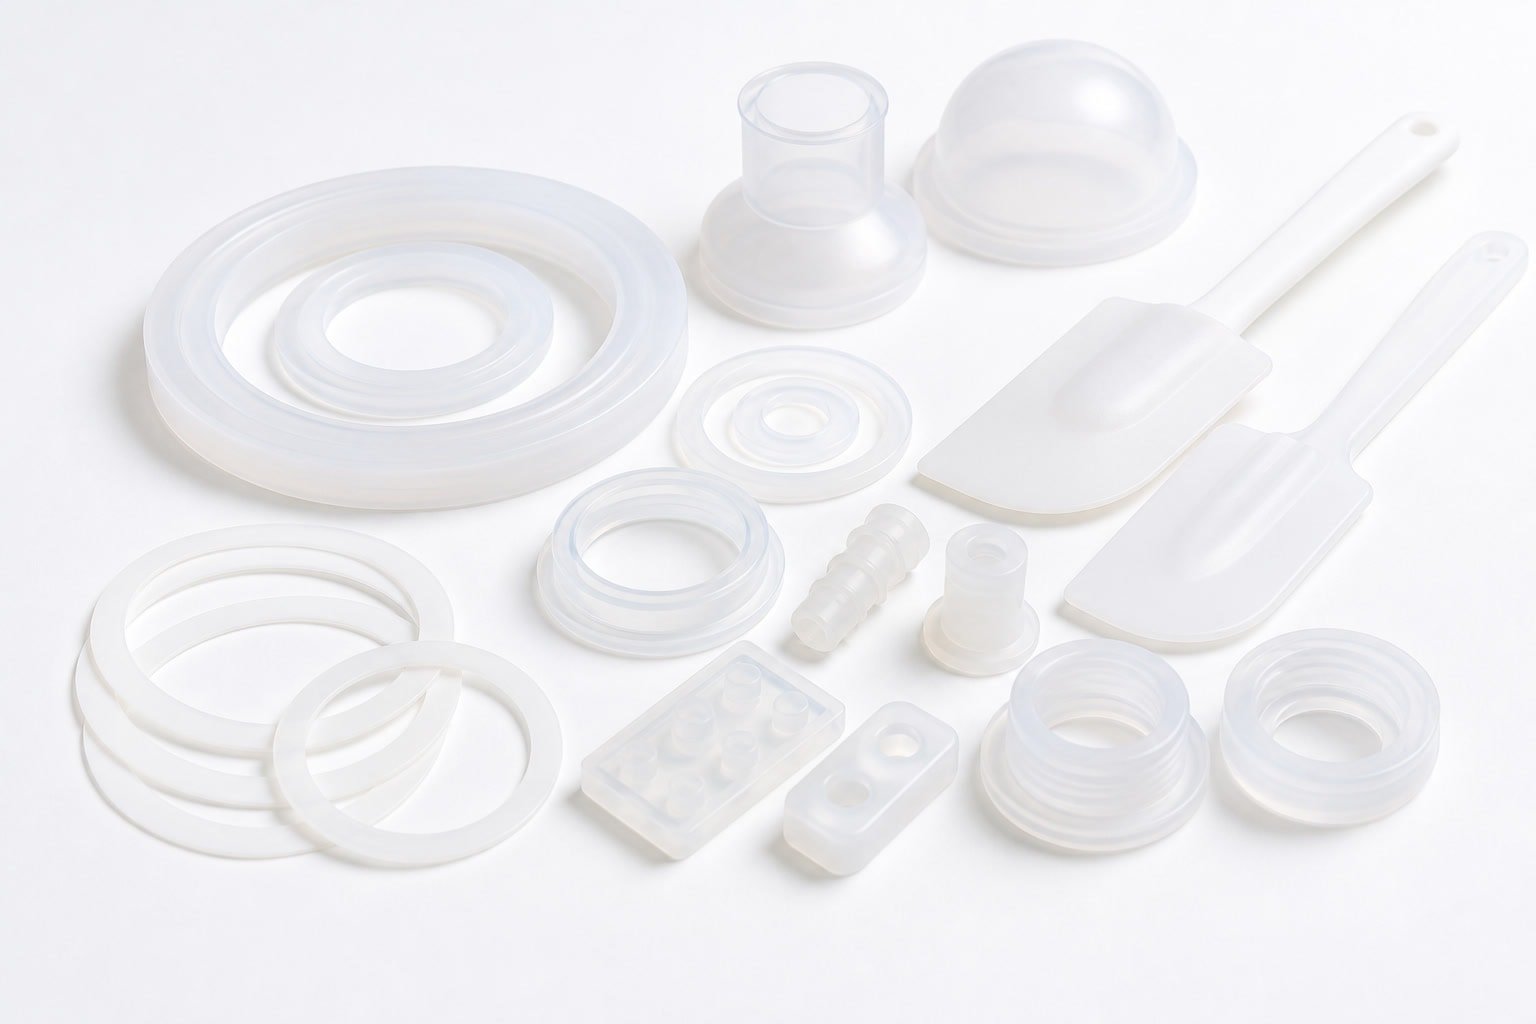
Silikonformteile für Lebensmittel- und Babycare-Anwendungen
Lebensmittelechte Silikonformteile aus LSR-Fertigung für Ihre Serie
Wir fertigen Dichtteile, Ventile, Schläuche und weitere Silikonbauteile nach Zeichnung – durch Spritzgießen, Extrusion oder Formpressen. Dazu erhalten Sie die verfügbaren Material- und Prüfnachweise für die Freigabe durch Ihre Qualitätsabteilung.
Für Einkauf, Konstruktion und Qualitätswesen: Wir klären Material, Kontaktbedingungen und Nachweisbedarf bereits in der RFQ-Phase, bevor Werkzeugkosten entstehen.
10–80
Shore A bei LSR
±0,05
mm typische LSR-Toleranz
3–6
Wochen Serienwerkzeug
Material und Anwendung
Was „lebensmittelecht“ konkret bedeutet
Der Begriff allein sagt noch nicht aus, ob ein fertiges Bauteil für Ihren Einsatz geeignet ist. Entscheidend sind drei Ebenen, die wir im Projekt gemeinsam betrachten:
Rohstoff
Herstellerdokumente und Konformitätsangaben, etwa zur EU-Rahmenverordnung 1935/2004 und zur BfR-Empfehlung XV für Silikone, bilden die Grundlage. Die Eignung hängt unter anderem von Kontaktdauer, Temperatur und Lebensmittelgruppe ab.
Bauteil
Vernetzungsgrad, Nachvernetzung, Entgratung und Prozesssauberkeit beeinflussen Geruch und Migration. Ein geeigneter Compound allein garantiert noch kein geeignetes Fertigteil.
Anwendung
Sauger, Dosierventile und Dichtungen in Kaffeemaschinen unterscheiden sich bei Temperatur, Wechselzyklen und Reinigung. Diese Anforderungen sollten vor der Materialauswahl klar sein.
Welche Prüfung für Ihr Kontaktszenario erforderlich ist, legen Sie als Auftraggeber fest. Wir klären, welche Nachweise technisch machbar und für den eingesetzten Compound verfügbar sind.
Materialentscheidung
Platin- oder peroxidvernetzt?
Die Vernetzungschemie prägt Materialauswahl und Dokumentation. Platinvernetzte Systeme werden häufig bei Lebensmittel- oder Medizinkontakt gewählt, da sie keine peroxidbedingten Spaltprodukte bilden. Peroxidvernetzte Compounds können ebenfalls passen, benötigen aber besondere Aufmerksamkeit bei Nachvernetzung und Geruchsprüfung.
| Kriterium | Platinvernetzt (LSR) | Peroxidvernetzt (HTV/Extrusion) |
|---|---|---|
| Typischer Einsatz | Ventile, Sauger, Dichtungen mit Lebensmittelkontakt | Schläuche, Profile, Dichtungen mit einfacheren Kontaktanforderungen |
| Vernetzungsnebenprodukte | Keine peroxidbedingten Spaltprodukte | Peroxid-Zerfallsprodukte; Nachvernetzung erforderlich |
| Geruchs- und Migrationsrisiko | Bei sauberer Nachvernetzung niedriger | Nachvernetzung und Prüfung sind entscheidend |
| Härte / Zyklus | 10–80 Shore A; kurze Zyklen für Serienspritzguss | Abhängig von Compound, Profil und Vernetzungsart |
Noch keine Materialfestlegung? Nennen Sie Kontaktart, Temperaturbereich und gewünschte Härte – wir geben eine begründete Empfehlung.
Fertigung nach Zeichnung
Drei Verfahren für unterschiedliche Bauteile
Das passende Verfahren richtet sich nach Geometrie, Funktion, Stückzahl und Toleranzbedarf. Diese technischen Eckdaten helfen bei der ersten Einordnung.
Präzisionsteile
LSR-Spritzgießen
Für Ventilmembranen, Dichtlippen, Sauger-Geometrien und Dosierteile. Mehrfachkavitäten unterstützen hohe Stückzahlen und nachvollziehbare Maßhaltigkeit von Charge zu Charge.
- Bauteilhüllvolumen
- bis 300 × 200 × 100 mm
- Härte
- 10–80 Shore A
- Toleranz
- typisch ±0,05 mm; bis ±0,02 mm
- Werkzeug / Oberfläche
- 3–5 Mio. Schuss; matt, poliert oder Textur
Angaben anwendungs- und werkzeugabhängig. Wiederholgenauigkeit ca. ±0,1 mm, geometrieabhängig. Werkzeugstähle: P20, H13 oder 420 Edelstahl.
Schläuche und Profile
Silikonextrusion
Für Trink-, Dosier- und Pumpenschläuche sowie Profildichtungen – als Fixlänge oder Endlosrolle. Eine gleichmäßige Wandstärke hilft, Durchfluss und Montageprozess stabil zu halten.
- Produkte
- Schläuche, Schnüre, Profile, Mehrkanalschläuche
- Außendurchmesser
- 0,5–120 mm
- Querschnittstoleranz
- ±0,05 mm; präzise ±0,03 mm
- Wandstärke / Länge
- 0,3–15 mm; bis 1.000 m
Vernetzung mit Heißluft, Salzbad, Mikrowelle oder Dampf. Sekundärschritte: Schneiden, Aufwickeln, Fügen, Markieren, Prüfen und Verpacken.
Großformatige Teile
Formpressen
Eine Alternative für große Dichtungen und Membranen, die nicht wirtschaftlich spritzgegossen werden können. Für weniger enge Zeichnungstoleranzen kann das Verfahren kostengünstiger sein.
- Maximale Größe
- 2.500 × 2.000 × 1.000 mm
- Teiletoleranz
- typisch ±0,2 mm
- Kavitätstoleranz
- ±0,1–0,2 mm; komplex ±0,3–0,5 mm
- Kavitäten
- Einfach oder mehrfach
Mögliche Sekundärschritte: Nachvernetzung, Entgraten, Stanzen, Bohren, Bonding und Montage.
Werkzeugbau und Qualität
Oberfläche und Trennlinie funktional auslegen
Bei Lebensmittelkontakt sind Oberflächenqualität und Gratbildung mehr als optische Fragen: Raue Flächen können Rückstände begünstigen, ein Grat an der Trennebene zur Dichtungsschwachstelle oder Ablagerungsstelle werden. Bei Bedarf legen wir die Werkzeugoberfläche auf Ra 0,8 µm oder besser aus und planen Trennlinie und Entformung passend zum Bauteil.
Im Werkzeugbau nutzen wir 3- und 5-Achs-CNC, Senk- und Drahterodieren sowie Moldflow-Prüfungen. Aluminium-Rapid-Werkzeuge sind für Vorserien mit ca. 100–10.000 Zyklen vorgesehen. Serienwerkzeuge fertigen wir aus gehärteten Stählen; bei korrosionsanfälligen Anwendungen kommen Edelstahl 316 oder 420 zum Einsatz.
Prüfung und Dokumentation für Ihre Freigabe
Je nach Projekt stellen wir ein abgestimmtes Paket an Material- und Prüfnachweisen bereit.
| Dokument | Inhalt und Zeitpunkt |
|---|---|
| Materialdatenblatt | Compound, Härte, Vernetzungsart und Temperaturbereich; mit Angebot oder vor Werkzeugstart |
| Konformitätserklärung | Angaben zur Eignung des eingesetzten Compounds; auf Anfrage je nach Spezifikation |
| Maßprotokoll / Erstmusterprüfbericht | Kritische Maße, Funktion und Sichtprüfung; mit T0/T1 und vor Serienfreigabe |
| Chargenrückverfolgung | Zuordnung von Charge, Werkzeug und Fertigungsdatum; laufend in der Serie |
Migrations- oder Geruchsprüfungen stimmen wir mit Ihnen ab oder vermitteln sie über ein Prüflabor. Prüfanforderungen richten sich nach Ihrem Kontaktszenario und der Zielregulierung.
Projektplanung
Zeitplan mit Blick auf Ihre Freigabe
Kurze Durchlaufzeiten sind dann wertvoll, wenn sie Prüfung und Freigabe voranbringen. Die folgenden Richtwerte gelten für Standardgeometrien; den konkreten Termin bestätigen wir nach der DFM-Prüfung.
-
Prototypenwerkzeug: ca. 10–12 Tage
T0-Muster ermöglichen frühzeitige Prüfung von Geometrie, Entformung und Dichtverhalten am realen Teil.
-
Serienwerkzeug: ca. 3–6 Wochen
Die Richtzeit unterstützt eine vorausschauende Lagerplanung und die Abstimmung des Produktionsstarts.
-
Validierung parallel zum Werkzeugbau
Materialcharge, Maßprotokoll und Funktionstest am Prototypen können vorbereitet werden, während das Serienwerkzeug entsteht.
-
Komplexität im Termin berücksichtigen
Werkzeuge mit Schiebern oder engen Toleranzen können mehr Zeit benötigen. Den belastbaren Ablauf erhalten Sie nach der DFM-Prüfung.
Projektpassung
Für welche Vorhaben wir der passende Partner sind
Wir passen gut zu Projekten mit eigener Zeichnung oder 3D-Daten, neuem oder geändertem Werkzeug und einem Jahresbedarf typischerweise über 100.000 Stück – oder einem klar geplanten Serienhochlauf.
Typische Teile sind Sauger-Dichtungen, Dosier- und Rückschlagventile, Milchpumpen-Membranen, Schläuche für Getränkeanlagen und Dichtungen für Haushaltsgeräte mit Lebensmittelkontakt.
Weniger geeignet
Projekte ohne Zeichnung, die ausschließlich Katalogware suchen, oder Einzelmuster ohne Serienperspektive passen weniger gut. Auch Luftfahrt- oder Nuklearzulassungen als Hauptanforderung liegen außerhalb unseres Schwerpunkts. Wir sprechen dies früh an, damit Sie Zeit sparen.
Von der RFQ bis zur Serie
- 01
RFQ-Prüfung und DFM
Wandstärke, Entformung, Grat, Schwindung und Dichtungsgeometrie prüfen.
- 02
Material- und Härteauswahl
Empfehlung nach Kontaktart, Temperatur und Nachweisbedarf.
- 03
Werkzeugkonzept und Angebot
Werkzeugkosten, Stückpreis und Durchlaufzeit abstimmen.
- 04
Werkzeugbau und Validierung
T0/T1-Muster, Maßprotokoll und Funktionsprüfung.
- 05
Serienfreigabe und Fertigung
Freigabe nach Ihrem Prüfplan und laufende Chargenrückverfolgung.
- 06
Sekundärschritte und Verpackung
Entgraten, Montage, Markierung und Verpackung nach Spezifikation.
Angebotsvorbereitung
Diese Angaben beschleunigen Ihre RFQ
Je vollständiger Ihre Anfrage, desto weniger Rückfragen sind nötig und desto genauer kann das Angebot ausfallen.
| Angabe | Beispiel |
|---|---|
| Zeichnung oder STEP-Datei | Bauteilgeometrie mit markierten kritischen Maßen |
| Kontaktart und Lebensmittelgruppe | Wässrig, fettig, sauer, Babyflasche oder Dosierung |
| Temperatur und Reinigung | Max. 120 °C, Spülmaschine oder Dampfsterilisation |
| Werkstoffwunsch oder Härte | 40 Shore A, platinvernetzt |
| Jahresmenge und Losgröße | 250.000 Stück/Jahr, quartalsweise Abrufe |
| Toleranzen und Funktionsflächen | Dichtlinie, Montagemaß oder Durchflussquerschnitt |
| Gewünschte Nachweise | Materialdatenblatt, Konformitätserklärung, Erstmusterbericht |
| Zeitplan | Erstmuster bis KW 14, Serienstart KW 22 |
Nächster Schritt
Lassen Sie Ihr Silikonprojekt prüfen
Senden Sie Zeichnung oder 3D-Daten mit Ihren Kontakt-, Temperatur- und Mengenanforderungen. Sie erhalten eine erste Einschätzung zu Machbarkeit, offenen Punkten und Zeitrahmen. Sind die Anforderungen klar, folgt ein Angebot mit Werkzeug- und Stückpreis.
Für Besuche, Musterübergaben oder Rückfragen zur Lieferung:
Anfrage und Kontakt
Teilen Sie uns Ihre Unterlagen und Anforderungen mit. Wir melden uns mit einer ersten technischen Einschätzung.