Silikonfertigung für Industrie und Gerätebau
Silikon-Formpressen für Dichtungen, Platten und große Formteile
Formpressen bis 2500 × 2000 × 1000 mm, Serienwerkzeuge ab 3–5 Mio. Schuss. Senden Sie uns Ihre Zeichnung oder STEP-Datei – wir prüfen die Machbarkeit und geben eine belastbare Rückmeldung.
- Bis 2500 × 2000 × 1000 mmMaximale Bauteilabmessung
- Ca. ±0,2 mmTypische Teiletoleranz
- 3–5 Mio. SchussWerkzeugstandzeit, anwendungsabhängig
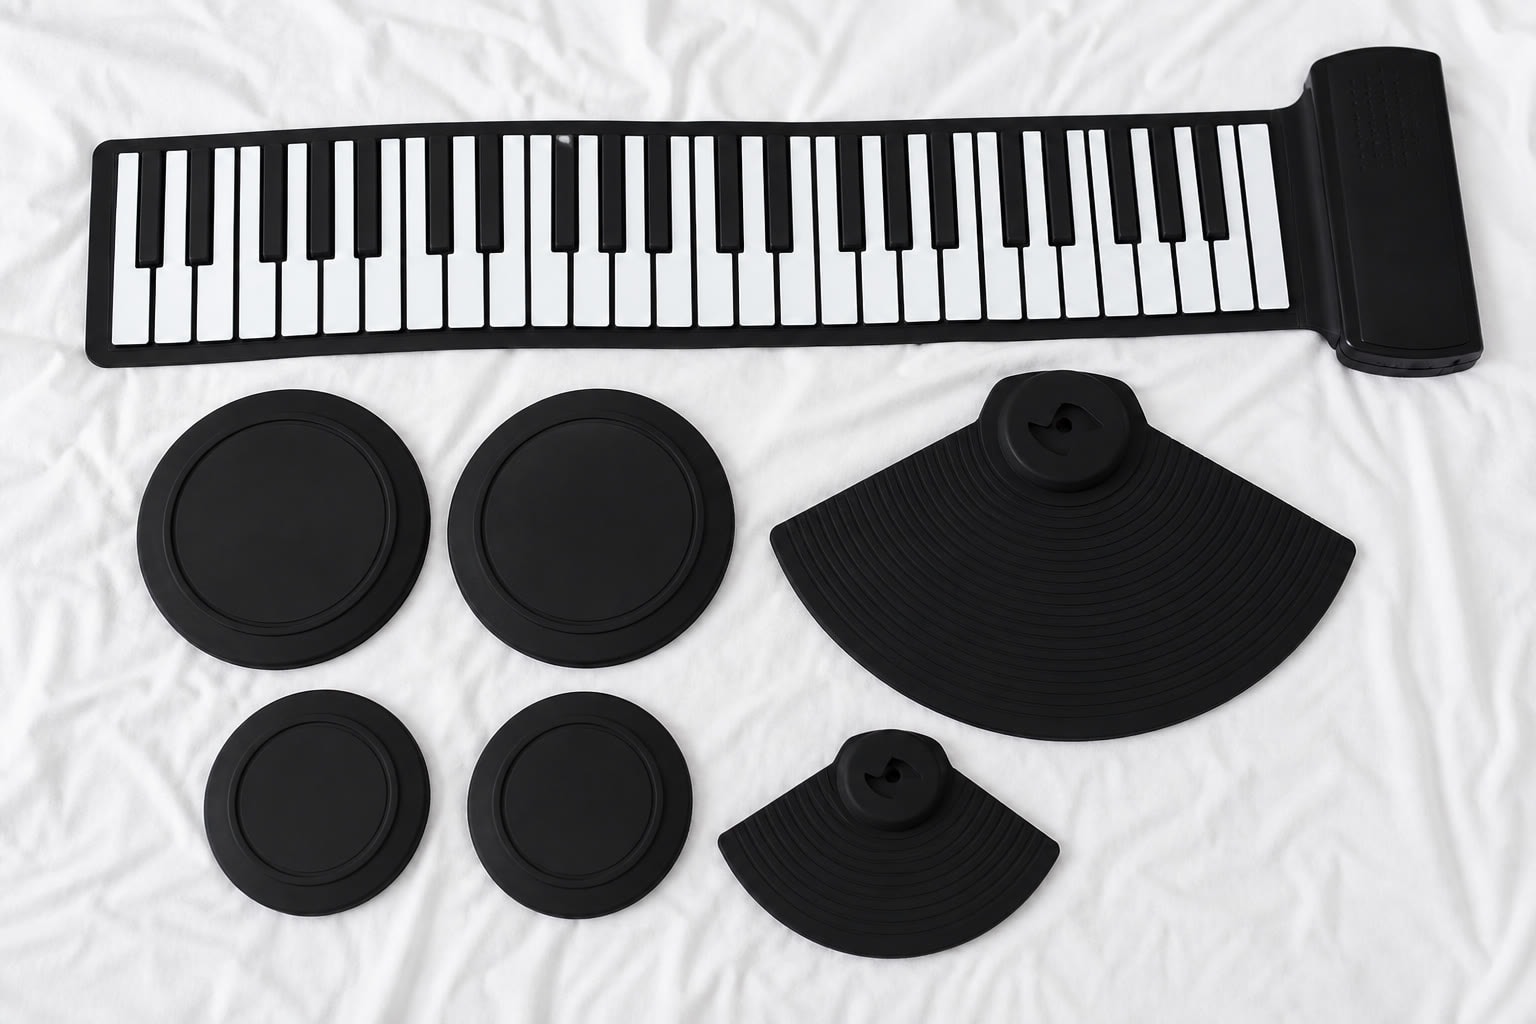
Formpressen eignet sich besonders für großflächige, dickwandige und geometrisch klare Silikonbauteile.
Verfahren verstehen
Was Silikon-Formpressen bedeutet
Beim Silikon-Formpressen wird ein vorkonfektionierter Silikonkautschuk-Rohling – meist HTV, also heißvulkanisierend – in eine beheizte Werkzeugkavität eingelegt. Das Werkzeug schließt; unter Druck und Temperatur füllt sich die Kavität und das Material vernetzt. Anschließend wird das Teil entformt und häufig nachvernetzt, um Restflüchtige zu entfernen und die Materialeigenschaften zu stabilisieren.
Im Vergleich zum LSR-Spritzgießen unterscheiden sich Fließverhalten und Dosierung. Das wirkt sich auf Geometrie, Grat und Toleranzbild aus und sollte früh in der Konstruktion berücksichtigt werden.
Bauteile und Eignung
Typische Formpressteile
Das Verfahren passt zu großen Querschnitten, umfangreichen Dichtungen und mittleren Stückzahlen. Auch Sonderbauteile ohne Serienbezug prüfen wir als Prototypen- oder Kleinserienauftrag.
Bauteil prüfen lassenDichten und Abdichten
Dichtungen und Profile mit großem Umfang oder hoher Wandstärke.
Flächige Bauteile
Membranen und Platten für Gerätebau, Fluidtechnik und Industrie.
Komponenten und Schutz
Gummi-Metall-Verbundteile mit einfacher Geometrie sowie Schutzkappen, Stopfen und Abdeckungen in mittleren Stückzahlen.
Dämpfen und Isolieren
Großformatige Dämpfungs- und Isolierteile für industrielle Anwendungen.
Weniger geeignet: Sehr kleine, filigrane Bauteile mit engen Toleranzen und hohen Stückzahlen sind meist ein Fall für das LSR-Spritzgießen. Diese Abgrenzung klären wir im DFM-Gespräch.
Technische Eckdaten
Fertigungsfähigkeiten im Formpressen
Richtwerte für die Machbarkeitsprüfung. Realistische Toleranzen hängen unter anderem von Geometrie, Werkstoff, Wandstärke und Grathebel ab.
| Parameter | Fähigkeit |
|---|---|
| Verfahren | Silikon-Formpressen (HTV) |
| Maximale Abmessung | 2500 × 2000 × 1000 mm |
| Typische Teiletoleranz | ±0,2 mm |
| Werkzeugkavitätstoleranz, kleine Teile | ±0,1–0,2 mm |
| Werkzeugkavitätstoleranz, komplexe Teile | ±0,3–0,5 mm |
| Stück-zu-Stück-Wiederholgenauigkeit | Ca. ±0,1 mm, geometrieabhängig |
| Kavitäten | Einfach- oder Mehrfachkavität |
| Werkzeuglebensdauer | Bis 3–5 Mio. Schuss, anwendungsabhängig |
| Werkzeugwerkstoffe | P20 / H13 / 420 Edelstahl |
Kritische Maße legen wir im RFQ-Paket fest und prüfen sie an Erstmustern.
Vom Konzept bis zum Serienwerkzeug
Werkzeugbau für Maßhaltigkeit und Standzeit
Wir bauen Formpresswerkzeuge mit CAD-Konstruktion, Fließ- und Entlüftungsbetrachtung sowie CNC-Fertigung und Senk- bzw. Drahterodieren. Für Serienwerkzeuge kommen gehärtete Stähle wie H13 oder 420 zum Einsatz; für Prototypen oder Kleinserien sind Aluminiumwerkzeuge möglich.
Trennebene, Entlüftung und Auswerferposition planen wir so, dass der Grat an unkritischen Stellen liegt. Bitte kennzeichnen Sie Dichtflächen und Kanten, die dicht sein müssen, damit wir die Trennung entsprechend auslegen können.
Richtwerte für die Durchlaufzeit
Die Zeiträume gelten jeweils nach Freigabe der Zeichnung.
Werkzeugkonzept besprechenVerfahrensauswahl
Formpressen oder ein anderes Verfahren?
Kosten, Taktzeit und Toleranzpotenzial hängen von der passenden Fertigungsmethode ab. Vergleichen Sie die typischen Einsatzbereiche.
Für große Flächen und dicke Querschnitte
Passend für einfache bis mittlere Geometrien und Toleranzen im Bereich ±0,2 mm.
Für kleine, komplexe Teile
Geeignet für Mehrkomponenten-Anwendungen, enge Toleranzen bis ±0,05 mm und hohe Automatisierung.
Für Schläuche und Endlosprofile
Silikonextrusion eignet sich für Schläuche, Profile und Endlosware mit gleichbleibendem Querschnitt.
Wenn Sie zwischen zwei Verfahren schwanken, schicken Sie uns beide Varianten als Muster oder Zeichnung. Wir vergleichen Werkzeugkosten, Stückkosten und Ausschussrisiko.
Materialauswahl
Werkstoffe für das Formpressen
Je nach Anforderung setzen wir unterschiedliche HTV-Werkstoffe ein. Zertifikate, Prüfpläne und REACH- bzw. RoHS-Abgleich legen wir projektbezogen fest. Bitte nennen Sie benötigte Nachweise im RFQ.
- Allzweck-Silikon für Industrie und Elektronik
- Medizinisches Silikon; Dokumentationsbedarf projektbezogen abzustimmen
- Lebensmittelechtes Silikon; Konformität nach BfR XV bzw. LFGB je Spezifikation
- Fluorsilikon für Kraftstoffe und Chemikalien
- Hochtemperatur- und Niedertemperatur-Silikon
- Elektrisch leitfähige oder wärmeleitende Compounds
Projektablauf
Vom RFQ bis zur Serie
Kritische Maße, Funktionsflächen und Änderungsstände halten wir vor dem Serienstart schriftlich fest.
-
01
RFQ-Prüfung und DFM
Prüfung von Zeichnung oder STEP, Wandstärken, Entformung, Grat und Schwindung.
-
02
Werkstoff und Härte
Abstimmung mit Ihren Funktionsanforderungen.
-
03
Werkzeugkonzept und Bau
Konstruktion und Fertigung des abgestimmten Formpresswerkzeugs.
-
04
Bemusterung und Validierung
T0/T1-Muster sowie Maß- und Funktionsvalidierung.
-
05
Serienfreigabe und Fertigung
Serienstart und Massenfertigung mit Prüfung.
-
06
Weitere Leistungen
Sekundäre Operationen, Montage und Exportverpackung.
Für ein zügiges Angebot
Was Sie für Ihre Anfrage senden sollten
Je vollständiger Ihr RFQ-Paket, desto genauer fällt das Angebot aus. Das Verfahren eignet sich besonders für Projekte mit klarer Zeichnung, dauerhaftem Bedarf und Serienperspektive – typisch sind Jahresmengen ab mehreren zehntausend Stück. Sehr enge Toleranzen als einziges Auswahlkriterium, Katalogware ohne Zeichnung oder reine Einmalmuster sind meist nicht ideal.
- 01Zeichnung im PDF-Format und STEP-Datei
- 02Werkstoff oder Härteanforderung (Shore A)
- 03Jahresbedarf, Losgröße und geplante Laufzeit
- 04Toleranzen und gekennzeichnete kritische Maße
- 05Dicht- oder Funktionsflächen
- 06Benötigte Nachweise, etwa Materialzertifikat, Erstmuster-Prüfbericht oder IMDS-relevante Stammdaten
- 07Zielmenge für das Erstmuster und gewünschter Liefertermin
Anfrage stellen
Lassen Sie Ihr Bauteil prüfen
Senden Sie Zeichnung, Werkstoffangabe, Härte und Jahresmenge. Wir melden uns mit einer Einschätzung zu Machbarkeit, Verfahrensempfehlung, Werkzeugumfang und Richtpreis. Für Rückfragen zu Toleranzen oder Werkstoffen sind unsere Ingenieure direkt erreichbar.