Kundenspezifische Sensordichtungen
Sensordichtungen nach Zeichnung – vom Werkzeug bis zur Serie
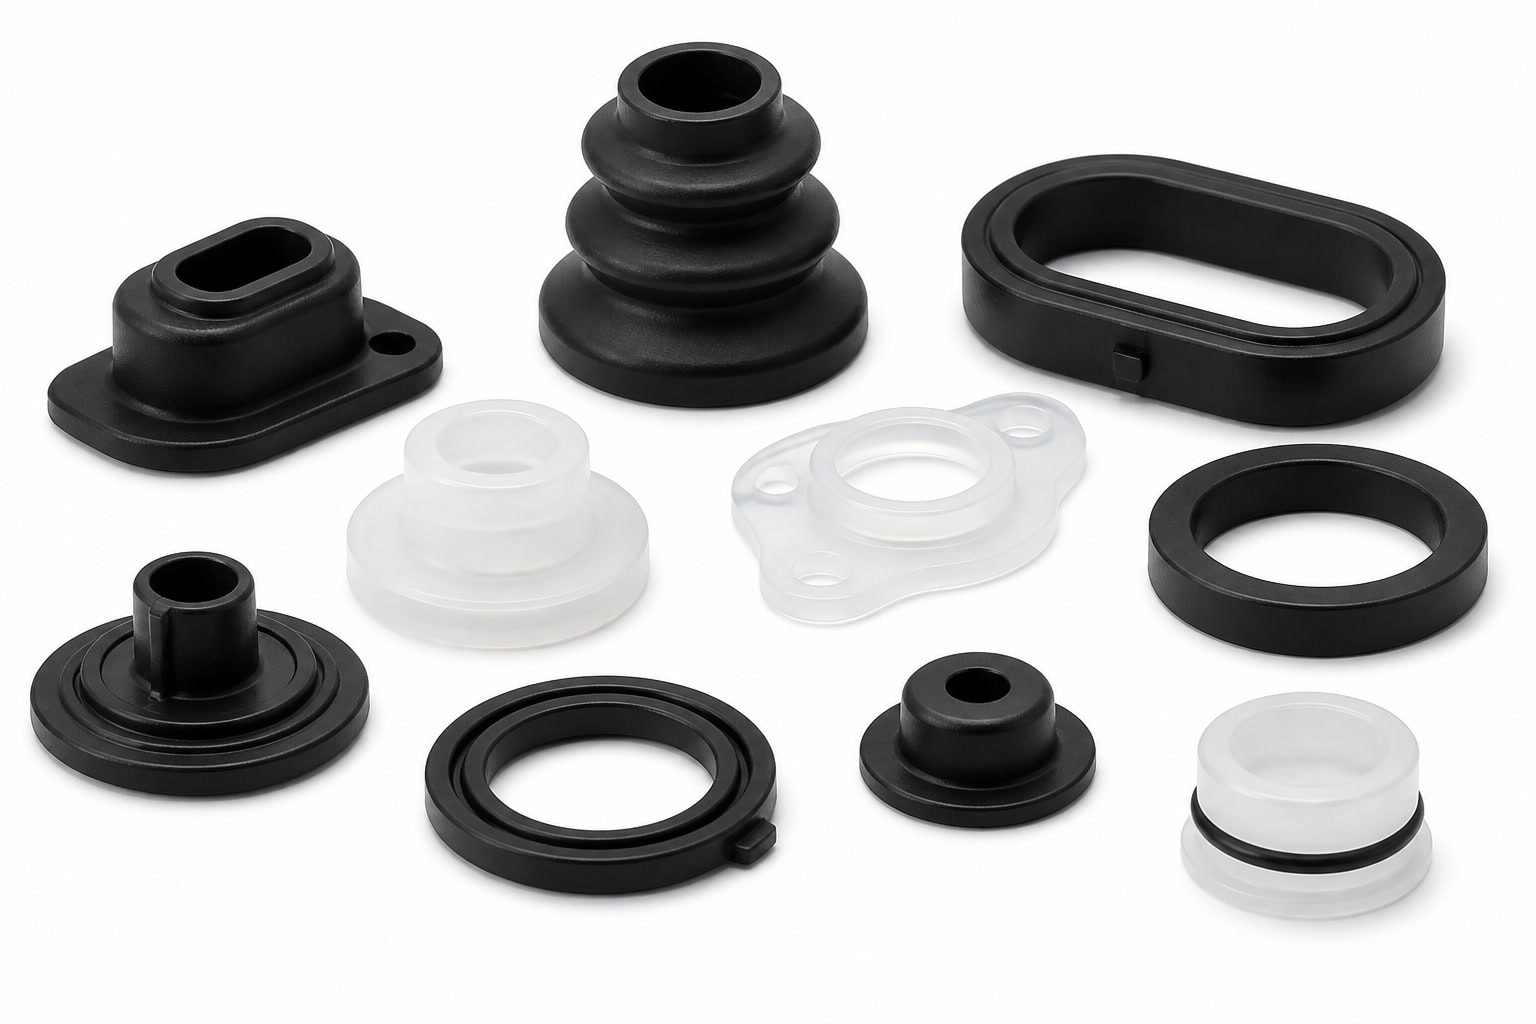
Wir fertigen kundenspezifische Sensordichtungen für Automotive, EV, Elektronik und industrielle Sensorik. Wenn Sie einen Lieferanten für ein neues oder geändertes Bauteil suchen, prüfen wir Zeichnung oder STEP-Daten, Funktion, Material und geplante Stückzahl gemeinsam mit Ihnen.
Bei LSRParts erhalten Sie Unterstützung über den gesamten Projektablauf: DFM, Werkstoffauswahl, Werkzeugkonzept, T0/T1-Bemusterung, Validierung und wiederkehrende Fertigung.
Sensordichtungen passend zur Einbausituation auslegen
Eine Sensordichtung muss zur Gehäusegeometrie, zur Dichtlinie und zu den Betriebsbedingungen passen. Je nach Anwendung sind unter anderem Temperatur, Medienkontakt, Kompression, Montage und die Lage elektrischer oder optischer Funktionen zu berücksichtigen. Die passende Lösung ergibt sich deshalb aus Zeichnung und Einsatzprofil – nicht allein aus einem Shore-Wert.
Gemeinsam mit Ihrer Konstruktion klären wir
- Dichtflächen, Wandstärken und mögliche Trennfugen
- Einbauraum, Verpressung und Montagefolge
- Entformung, Hinterschnitte und Gratrisiken
- Toleranzen an Funktions- und Anschlussflächen
- Werkstoff, Härte, Farbe und gegebenenfalls Bonding
- Prüfmerkmale und erforderliche Projektunterlagen
Früh gestartete DFM-Prüfung
Eine frühe DFM-Prüfung kann spätere Werkzeugänderungen reduzieren und schafft eine nachvollziehbare Grundlage für die Bemusterung.
LSR, Umspritzen oder Formpressen?
Für viele kompakte Sensordichtungen ist Flüssigsilikon-Spritzgießen (LSR) geeignet. Das Verfahren lässt sich für Mehrkavitätenwerkzeuge und wiederkehrende Serien einsetzen. Werden Silikon und Träger in einem Bauteil kombiniert, prüfen wir LSR-Umspritzen oder Einlegeumspritzen. Formpressen kann für bestimmte Geometrien und Bauteilgrößen eine Alternative sein.
Fertigungsdaten für Ihre Projektbewertung
Die folgenden Werte dienen als Richtwerte. Erreichbarkeit und Prüfbarkeit hängen von Geometrie, Material und Messkonzept ab; kritische Anforderungen stimmen wir deshalb vor Werkzeugfreigabe ab.
| Parameter | LSR-Spritzgießen | LSR-Umspritzen |
|---|---|---|
| Maximales Bauteilhüllvolumen | 300 × 200 × 100 mm | 300 × 200 × 100 mm |
| Silikonhärte | 10–80 Shore A | 10–80 Shore A |
| Typische Teiletoleranz | ±0,05 mm | ±0,05 mm |
| Kritische Toleranz | bis ±0,02 mm, anwendungsabhängig | projektbezogen zu prüfen |
| Werkzeugtoleranz | ±0,01 mm | ±0,01 mm |
| Kavitäten | Einfach- oder Mehrfachkavität | Einfach- oder Mehrfachkavität |
| Werkzeuglebensdauer | ca. 3–5 Mio. Schüsse, abhängig von Werkzeug und Anwendung | ca. 3–5 Mio. Schüsse, abhängig von Werkzeug und Anwendung |
| Mögliche Werkzeugwerkstoffe | P20, H13, 420 Edelstahl | projektabhängig |
| Stück-zu-Stück-Wiederholgenauigkeit | ca. ±0,1 mm, geometrieabhängig | geometrieabhängig |
Werkstoffe und Träger für Sensoranwendungen
Die Auswahl richtet sich nach Temperaturbereich, Medienkontakt, mechanischer Beanspruchung und den Vorgaben Ihrer Spezifikation. Ob ein Compound für Ihre Anwendung geeignet ist und welche Nachweise verfügbar sind, klären wir projektbezogen.
Dichtungswerkstoffe
Allgemeines LSR, Hochtemperatur- oder Niedrigtemperatur-Silikon sowie Fluorsilikon. Für elektrische oder thermische Anforderungen zusätzlich leitfähige beziehungsweise wärmeleitende Compounds.
Träger beim Umspritzen
PC, PA, PBT, PPSU, PPA und PEI sowie Aluminium, Edelstahl, Messing oder Kupfer. Die Verbindung definieren wir über eine chemische oder mechanische Bondingstrategie.
Konformität und Dokumentation
REACH-/RoHS-Abgleiche und branchenspezifische Dokumentationsbedarfe sollten bereits im RFQ benannt werden, damit sie im Angebot berücksichtigt werden können.
Werkzeugbau, Bemusterung und Serienprozess
Wir starten den Werkzeugprozess mit einer Prüfung der CAD-Daten und der funktionskritischen Stellen. Das Werkzeugkonzept berücksichtigt Entformung, Kavitätenzahl, Gratkontrolle, Materialfluss und die vorgesehenen Prüfungen. Für die Fertigung stehen 3-Achs- und 5-Achs-CNC sowie Senk- und Drahterodieren zur Verfügung; Mold-Flow-Prüfung wird bei Bedarf unterstützt.
-
Schritt 1
DFM und Werkzeugkonzept
Prüfung vor Werkzeugstart mit CAD-Daten und funktionskritischen Stellen.
-
Schritt 2
Prototypenwerkzeug
Aluminiumwerkzeug möglich, ca. 100–10.000 Zyklen. Richtwert Durchlaufzeit ca. 10–12 Tage.
-
Schritt 3
Bemusterung
T0/T1 und projektbezogene Validierung. Früh geklärte Prüfmerkmale erleichtern die Bewertung der Ergebnisse.
-
Schritt 4
Serienwerkzeug
Richtwert Durchlaufzeit ca. 3–6 Wochen. Mehrfachkavitäten und Hochvolumenwerkzeuge möglich.
Durchlaufzeiten sind Richtwerte und werden mit Geometrie, Werkzeugumfang und Projektanforderungen bestätigt.
Nachbearbeitung und Prüfung nach Bauteilbedarf
Sensordichtungen können zusätzliche Schritte benötigen, etwa Nachvernetzung, Präzisionsentgraten, Drucken, Lasermarkieren, Bonding oder Montage. Auch Funktionsprüfung und Inspektion sind verfügbar. Welche Schritte sinnvoll sind, legen wir anhand Ihrer Zeichnung und der Bauteilfunktion fest.
Für die Freigabe können Prüfmerkmale, Erstmusterumfang und Materialunterlagen projektspezifisch vereinbart werden. Besondere Anforderungen an Änderungsstände, Prüfdokumentation oder automotive Stammdaten nennen Sie bitte im Anfragepaket.
Passende Projekte
- Kundenspezifische Zeichnung oder 3D-Daten, neues oder geändertes Werkzeug, wiederkehrender Serienbedarf
- Gehäusedichtungen, Steckverbinder- und Sensordichtungen, Einzelleiterdichtungen
- Häufige Best-Fit-Projekte mit mehr als 100.000 Stück Jahresbedarf; kleinere Startvolumen prüfen wir bei klarem Serienplan
Reine Katalogware ohne Zeichnung und ohne Serienperspektive ist nicht unser Schwerpunkt.
Senden Sie Ihre Unterlagen für ein RFQ
Damit wir Ihre Sensordichtung technisch und kaufmännisch bewerten können, senden Sie uns möglichst folgende Angaben.
Angebot anfragen
Wir prüfen Ihr Anfragepaket und melden uns mit Rückfragen, einer Einschätzung zu Verfahren und Werkstoff sowie den nächsten Angebotsdaten.