LSR-Serienfertigung für Medizintechnik
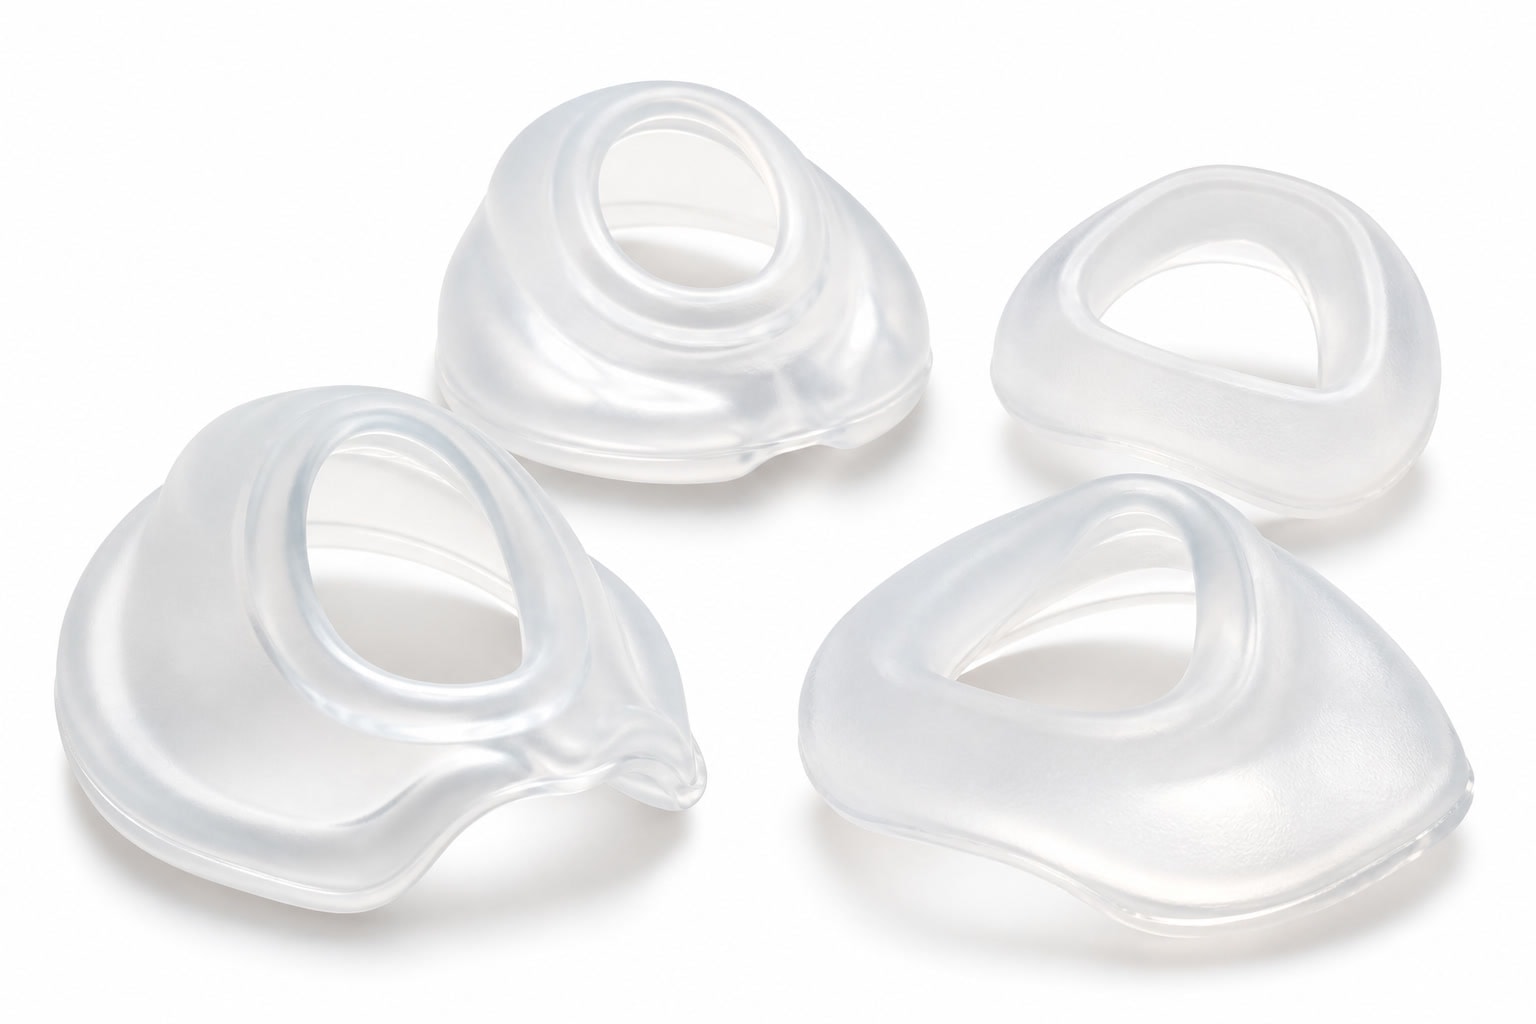
CPAP-Maskenkissen aus Flüssigsilikon
Ein Maskenkissen muss Dichtlinie, Shore-Härte und Wandstärke über tausende Teile zuverlässig einhalten. Wir denken Konstruktion, Werkzeug, Validierung und Serienversorgung zusammen – für CPAP-Programme mit klarer Zeichnungs- und Mengenbasis.
Für Hersteller von Beatmungs- und Schlafmedizin-Systemen im DACH-Raum.
20–40 Shore A
Typischer Härtebereich für weiche Dichtlippen – abhängig vom Bauteilkonzept.
±0,01 mm
Werkzeugtoleranz als Richtwert für Serienwerkzeuge.
Ab ca. 100.000 Stück
Typische Jahresbedarfe für Serienprogramme oder einen geplanten Serienhochlauf.
Werkstoff & Funktion
Warum LSR für Maskenkissen?
Flüssigsilikon wird als zweikomponentiges, additionsvernetzendes System im beheizten Werkzeug verarbeitet. Nach dem Entformen sind die Teile maßlich weitgehend stabil. Das unterstützt eine reproduzierbare Dichtfläche und ein Materialverhalten, das für den vorgesehenen Einsatz abgestimmt werden kann.
Die Einstufung als Medizinprodukt und die erforderliche MDR-Dokumentation richten sich nach Zweckbestimmung und Systemkonzept des Herstellers. Wir klären diese Anforderungen vor Werkzeugstart, da sie Materialwahl, Chargendokumentation und Prüfplan beeinflussen.
Geometrie und Dichtwirkung
Weiche Dichtlippen, dünne Membranbereiche und stärkere Stützzonen müssen im Werkzeug zuverlässig abgebildet werden. Hinterschnitte und Clip-Geometrien werden auf die Anbindung an Rahmen oder Kopfgestell abgestimmt.
Werkstoff gezielt auswählen
Für medizinische Anwendungen kommen medizinische LSR-Typen und platinvernetzte Silikone in Betracht. Eignung und Nachweise werden anhand des Compound-Datenblatts, der Verwendungsdauer und der Kundenanforderungen geprüft.
Was in die Materialprüfung einfließt
- Shore-Härte und Druckverformungsrest unter Dauerbelastung
- Reißfestigkeit und Dehnung bei dünnen Membranen
- Farbe, Transparenz und vorgesehene Reinigungs- oder Desinfektionsverfahren
- Abgleich der Compound-Bestandteile mit REACH und RoHS
Nachweise projektbezogen festlegen
Materialnachweise, Konformitätserklärungen und Chargenzertifikate werden festgelegt, sobald Werkstoff und Lieferumfang abgestimmt sind.
Werkzeug & Qualität
Auf Wiederholbarkeit in jeder Kavität ausgelegt
Bei Serienteilen mit hohen Stückzahlen werden Kavitätenzahl und Prozessfenster von Beginn an mitgedacht. Serienwerkzeuge fertigen wir je nach Werkstoff und Oberflächenanforderung aus gehärtetem Stahl, etwa H13, NAK80 oder 420 Edelstahl.
Fließweg, Entlüftung und Entformung
- Anschnitt und Fließweg so planen, dass die Dichtlippe frei von Bindenähten bleibt.
- Trennebene und Entformung bei Hinterschnitten berücksichtigen.
- Werkzeugtemperierung und Entlüftung für gleichmäßige Vernetzung und vollständige Füllung auslegen.
- Mold-Flow-Simulationen unterstützen wir bei Bedarf.
Funktionale Maße im Fokus
Die Standardtoleranz für das Teil liegt typischerweise bei ±0,05 mm. Kritische Maße lassen sich abhängig von der Anwendung bis ±0,02 mm führen; die Stück-zu-Stück-Wiederholgenauigkeit liegt je nach Geometrie bei etwa ±0,1 mm.
Werkzeugtoleranz: ±0,01 mm. Eine Oberfläche von Ra 0,8 µm oder besser ist möglich, wenn die Dichtfläche dies erfordert.
Prüfplan mit Funktionsbezug
- Kritische Maße, Bezugssysteme sowie Dicht- und Funktionsflächen definieren.
- Sichtprüfung auf Grat, Lunker, Fremdeinschlüsse und Oberflächenfehler.
- Härteprüfung stichprobenweise je Charge.
- Maßprüfung je Kavität, um Abweichungen zuordnen zu können.
Prototypen und Werkzeuglaufzeiten: Aluminiumwerkzeuge sind für etwa 100 bis 10.000 Zyklen ausgelegt; die Durchlaufzeit beträgt als Richtwert 10 bis 12 Tage. Serienwerkzeuge benötigen typischerweise 3 bis 6 Wochen.
Vom RFQ bis zur Serienfreigabe
Ein klarer Ablauf für Bemusterung und Validierung
Prüfpläne werden vor dem Erstmuster abgestimmt und auf die Funktion des Bauteils bezogen. Änderungen an Zeichnung oder Werkstoff werden verbindlich dokumentiert.
-
01
RFQ-Prüfung und DFM
Wir prüfen die Unterlagen auf Vollständigkeit und bewerten die Fertigbarkeit.
-
02
Material und Werkzeug
Werkstoffauswahl und Werkzeugkonzept werden abgestimmt, anschließend folgt der Werkzeugbau.
-
03
Bemusterung T0 und T1
Musterteile werden gefertigt und die abgestimmten Prüfmerkmale ausgewertet.
-
04
Validierung und Freigabe
Maß- und Funktionsvalidierung gehen der Serienfreigabe voraus. Änderungen nach der Freigabe lösen eine neue Bemusterung aus.
Typische Funktionsprüfungen
Dichtigkeitsprüfung am Gesamtsystem, Kontrolle von Anpresskraft und Verformung, Prüfung nach vorgegebenen Reinigungszyklen sowie Dokumentation der Prozessparameter für die Erstmusterprüfung.
Serienversorgung
Verpackung und Logistik mitgedacht
Silikonteile können im Transport verschmutzen oder sich verformen. Wir verpacken Maskenkissen in sauberer, staubarmer Umgebung und stimmen Behälter oder Beutel auf die Montagelinie des Kunden ab. Chargennummern und Rückverfolgbarkeit werden im Verpackungskonzept festgelegt. Für Lieferungen innerhalb der EU stimmen wir Verpackungseinheiten und Etikettierung mit dem Wareneingang ab.
Passend für geplante Serienprogramme
Der Ablauf eignet sich für Projekte mit Zeichnung oder 3D-Daten, einem neuen oder geänderten Werkzeug und einer geplanten Jahresmenge – typischerweise ab etwa 100.000 Stück oder mit erkennbarem Serienhochlauf.
Für Einzelstücke, Prototypen ohne Serienperspektive oder Katalogartikel ohne Zeichnung empfehlen wir einen Dienstleister für Kleinserien beziehungsweise Standardprodukte.
Bei der Angebotsprüfung sind die Schnittstellen zwischen Silikonkissen, Rahmen und Befestigung besonders wichtig. Zusätzliche Montage oder Verpackung stimmen wir samt Prüfumfang und Übergabe vorab ab.
Angebotsanfrage
Diese Angaben machen Ihr RFQ belastbar
Mit einem vollständigen RFQ-Paket können wir Machbarkeit, Werkstoff und nächste Schritte gezielter bewerten. Fehlen Angaben, geben wir eine DFM-Rückmeldung mit offenen Fragen für Konstruktion und Einkauf.
- STEP-Datei und Zeichnung mit Toleranzen, Dichtflächen und kritischen Maßen
- Gewünschter Werkstoff, Shore-Härte und Farbe
- Jahresbedarf, Losgrößen und geplanter Serienstart
- Anwendungsumgebung, Temperaturbereich und Reinigungsverfahren
- Benötigte Nachweise, etwa Materialzertifikat oder Erstmusterprüfbericht
- Regulierung und Zielmarkt, etwa MDR, EU-Vorgaben oder weitere Anforderungen
Häufige Fragen
Vor dem Projektstart
Einige Eckpunkte, die sich häufig bereits bei der ersten Anfrage klären lassen.
Nächster Schritt
CPAP-Maskenkissen für Ihr Serienprogramm anfragen
Senden Sie Zeichnung oder STEP-Datei, Werkstoffwunsch und Jahresmenge. Wir prüfen die DFM-Lage und geben Rückmeldung zu Werkstoffvorschlag und den nächsten Schritten bis zur Serienfreigabe.
LSRParts fertigt CPAP-Maskenkissen aus LSR für Serienprogramme im DACH-Raum.
Senden Sie uns Ihr RFQ-Paket
Für Rückfragen oder zur Abstimmung der Fertigungsanforderungen nutzen Sie den Kontaktweg: