LSR-Einlegeumspritzung · DACH
Einlegeteile umspritzen mit LSR – für Dichtungen, Steckverbinder und Baugruppen
Wir verbinden Kunststoff- und Metalleinleger mit Flüssigsilikon, wenn ein Bauteil elastische Dicht-, Schutz- oder Bedienfunktionen mit einem festen Träger vereinen soll. LSRParts begleitet Ihr Projekt von der Zeichnungsprüfung und DFM über Werkzeugbau und Bemusterung bis zur wiederkehrenden Serie.
Für OEMs, Tier-Zulieferer und Gerätehersteller im DACH-Raum prüfen wir früh die Herstellbarkeit, eine geeignete Bondingstrategie und die Merkmale, die vor der Werkzeugfreigabe festgelegt werden müssen.
Zeichnung oder STEP-Datei genügt für den Start.
10–80
Shore A LSR-Härte
±0,05 mm
typische Bauteiltoleranz*
Verfahren und Werkstoffe
Was wir beim Umspritzen von Einlegeteilen leisten
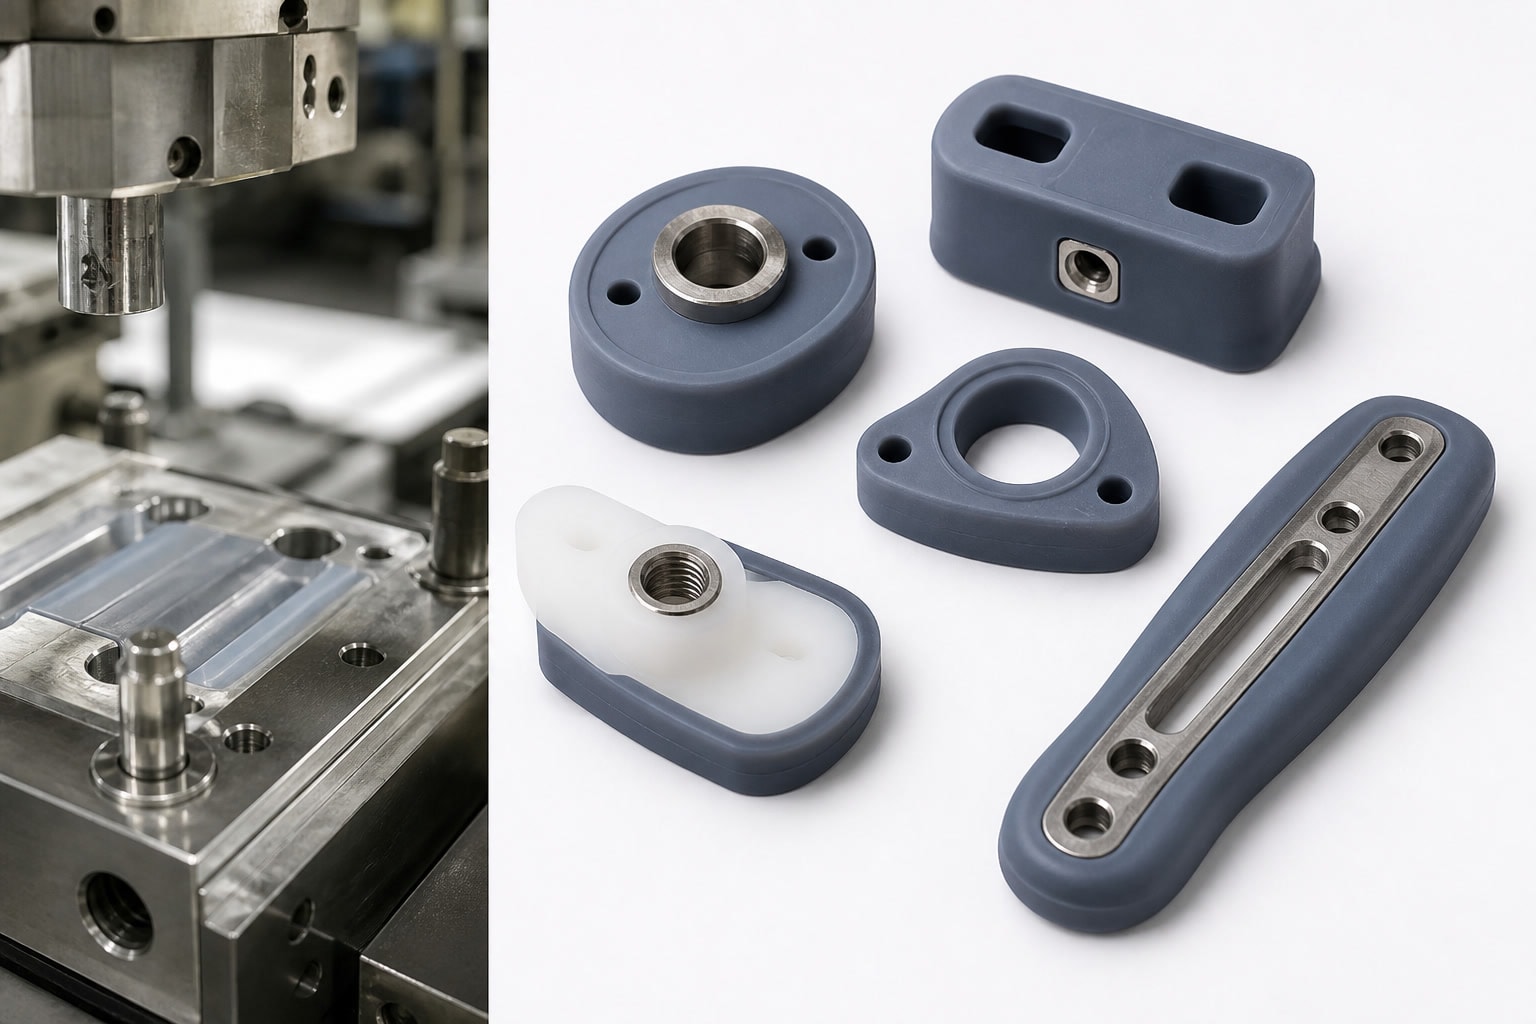
Ein festes Kunststoff- oder Metallteil wird in das Werkzeug eingelegt und mit Flüssigsilikon umspritzt. So entsteht eine Baugruppe, die beispielsweise einen steifen Träger mit einer elastischen Dichtlippe, einem Griffbereich oder einer vibrationsdämpfenden Zone verbindet.
Kunststoff- und Metalleinleger
Kunststoffträger aus PC, PA, PBT, PPSU, PPA oder PEI sowie Einleger aus Aluminium, Edelstahl, Messing oder Kupfer – abhängig von Qualität, Geometrie und Prozessanforderungen.
Abgestimmte Bondingstrategie
Chemische oder mechanische Verbindung, bewertet anhand der Werkstoffpaarung, Einlegeroberfläche und Bauteilfunktion.
Prototyp bis Serie
Einfach- und Mehrfachkavitäten für Prototypen, Vorserien und Serienfertigung – mit Werkzeugkonzept passend zum Projektumfang.
Nachgelagerte Prozesse
Zum Beispiel Nachvernetzung, Entgraten, Drucken, Markieren und Montage.
Ein belastbarer Verbund hängt nicht allein vom Werkstoffnamen ab. Oberflächenzustand, Einlegergeometrie, Materialqualität und Bauteilbelastung werden deshalb im DFM bewertet; erforderliche Versuche oder Prüfungen stimmen wir projektspezifisch ab.
Technische Eckdaten
Rahmenwerte für die Projektbewertung
Toleranzen und Werkzeugauslegung bewerten wir anhand von Zeichnung, Werkstoff, Geometrie, Messmethode und Funktionsanforderung. Kritische Maße und Prüfmerkmale werden vor Serienstart festgehalten.
Eckdaten mit uns prüfen| Verfahren | Flüssigsilikon-Spritzgießen (LSR) mit Einlegeumspritzung |
|---|---|
| Maximale Bauteilhüllgröße | 300 × 200 × 100 mm |
| LSR-Härte | 10–80 Shore A |
| Bauteiltoleranz | Typisch ±0,05 mm; kritische Toleranzen bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Kavitäten | Einfach- und Mehrfachkavität |
| Werkzeuglebensdauer | Richtwert 3–5 Mio. Schüsse, abhängig von Werkzeug und Anwendung |
| Trägermaterialien | Ausgewählte Kunststoffe und Metalle |
| Fertigungsumfang | Prototyp, Bemusterung, Validierung und Serie; Prototypen- und Serienwerkzeuge |
* Toleranzangaben sind keine pauschale Zusage für jedes Merkmal. Die erreichbaren Werte hängen von Bauteil, Werkstoff und Anwendung ab.
Vor dem Werkzeugstart
DFM: Schnittstelle und Funktion früh klären
Bei Einlegeumspritzteilen entstehen wichtige Entscheidungen bereits vor dem Werkzeugbau. Die DFM-Prüfung macht Risiken sichtbar, bevor sie bei der Bemusterung oder im Serienprozess auftreten.
Bei Bedarf prüfen wir, ob der Träger oder die Silikonkomponente konstruktiv angepasst werden sollte.
Prüfpunkte im DFM
- Lage, Fixierung und Einlegerichtung des Trägers
- Wandstärken, Entformung und Hinterschnitte
- Dichtlinien, Übergänge und Kontaktflächen
- Gratrisiken und geeignete Trennfugen
- Schwindung und Maßbezug zwischen Einleger und LSR
- Mechanische Verankerung oder mögliche chemische Haftung
- Prüfmerkmale für Maße, Dichtheit oder Funktion
- Kavitätenzahl, Automatisierung und Ausbringung
Anwendungsfelder
Typische LSR-Einlegeumspritzungen
Das Verfahren eignet sich, wenn mehrere Funktionen in einem Bauteil zusammenkommen oder eine separate Montage vermieden werden soll.
Automotive und EV
Steckverbinder- und Sensordichtungen, Einzelleiterdichtungen sowie Dichtkomponenten für Batterie- und Elektronikbaugruppen.
Medizintechnik
Gerätdichtungen, Ventile, Membranen und umspritze Komponenten. Dokumentations- und Nachweisbedarf stimmen wir projektspezifisch ab.
Elektronik und Sensorik
Gehäusedichtungen, Schutzbereiche und funktionale Silikonkomponenten für Baugruppen.
Fluidtechnik
Dicht- und Ventilkomponenten, abgestimmt auf Strömungs- oder Dichtungszweck.
Bedien- und Gerätekomponenten
Griffe, Taster und elastische Funktionsbereiche auf festem Träger.
Die Eignung hängt von Bauteilfunktion, Werkstoffpaarung, Belastung und gefordertem Nachweisumfang ab. Für Lebensmittel- oder Medizinanwendungen klären wir Material- und Dokumentationsanforderungen vor Projektstart; die konkrete Konformität ist anhand der spezifizierten Materialqualität und Anwendung zu prüfen.
Projektablauf
Vom RFQ zur Serienfreigabe
Wir schaffen früh eine gemeinsame Spezifikationsbasis für Konstruktion, Einkauf und Qualität. Prüfpläne, Materialnachweise, Erstmusterumfang und Chargendaten werden nach Projektanforderung festgelegt.
Bei Automotive-Projekten stimmen wir bei Bedarf auch den erforderlichen Bedarf an IMDS-relevanten Stammdaten ab. Zertifikate oder Freigaben sagen wir nicht pauschal zu, sondern klären sie anhand der konkreten Projektspezifikation.
- 01 · RFQ-Prüfung
Anfrage und Unterlagen sichten
Zeichnung oder STEP, Stückzahl, Werkstoff, Härte, Toleranzen und Funktion.
- 02 · DFM und Material
Schnittstelle bewerten
Einleger, Umspritzgeometrie, Bondingstrategie und kritische Merkmale prüfen.
- 03 · Werkzeugkonzept
Werkzeug auslegen und bauen
Als Prototypen- oder Serienwerkzeug, bei Bedarf mit Mehrfachkavitäten.
- 04 · Bemusterung
T0/T1 abstimmen
Erforderliche Maß- und Funktionsprüfungen gemeinsam festlegen.
- 05 · Validierung
Merkmale dokumentieren
Vereinbarte Merkmale und offene Punkte vor dem Serienstart klären.
- 06 · Serie und Folgeprozesse
Wiederholbar fertigen
Abgestimmtes Prozess- und Prüfkonzept sowie bei Bedarf Nachvernetzung, Entgraten, Markieren, Montage und kundenspezifische Verpackung.
Passt das Verfahren zu Ihrem Vorhaben?
Wann ist Einlegeumspritzen die passende Lösung?
- Sie möchten eine Dicht- oder Schutzfunktion direkt mit einem Kunststoff- oder Metallträger verbinden.
- Sie wollen zusätzliche Montage- oder Fügeschritte reduzieren.
- Sie entwickeln ein kundenspezifisches Bauteil mit Zeichnung oder 3D-Daten.
- Sie planen den Übergang vom Prototyp und T1 zur wiederkehrenden Serie.
- Maß-, Funktions- und Dokumentationsanforderungen sollen vor Serienstart abgestimmt werden.
Wann ist unser Ansatz weniger passend?
Für reine Katalogteile ohne Zeichnung oder einmalige Prototypen ohne Serienperspektive ist unser Fertigungsansatz weniger geeignet. Bei sehr kleinen Losgrößen prüfen wir, ob Werkzeug- und Prozessaufwand wirtschaftlich zur Anwendung passen.
Angebotsprüfung vorbereiten
Je vollständiger die Anfrage, desto schneller lassen sich Herstellbarkeit, Werkzeugkonzept und technische Fragen bewerten. Fehlende Angaben hindern eine erste Prüfung nicht: Annahmen und offene Punkte kennzeichnen wir, damit sie vor Werkzeugstart geklärt werden können.
Für Ihre Anfrage
Was wir für ein belastbares Angebot benötigen
Senden Sie nach Möglichkeit die verfügbaren Angaben mit. So können wir die Herstellbarkeit und mögliche offene technische Fragen gezielter prüfen.
- 01STEP-Datei und aktuelle Zeichnung mit Änderungsstand
- 02Material und Spezifikation des Einlegers
- 03Gewünschte LSR-Härte, Farbe und relevante Materialanforderungen
- 04Jahresbedarf, Losgrößen und erwarteter Hochlauf
- 05Kritische Maße, Dichtlinien und Funktionsmerkmale
- 06Prüf- und Dokumentationsbedarf, etwa Erstmuster oder Materialnachweis
- 07Einsatztemperatur, Medienkontakt und Belastung
- 08Gewünschte Verpackung und gegebenenfalls Montageumfang
Anfrage und Kontakt
Einlegeumspritzen für Ihr Bauteil anfragen
Senden Sie Ihre Zeichnung, STEP-Datei oder RFQ-Unterlagen. Wir prüfen Werkstoffpaarung, Umspritzgeometrie und geplanten Serienbedarf und stimmen die nächsten Schritte mit Ihnen ab.
Kontakt: info@lsrparts.com
LSRParts