ADAS · Radar · LiDAR
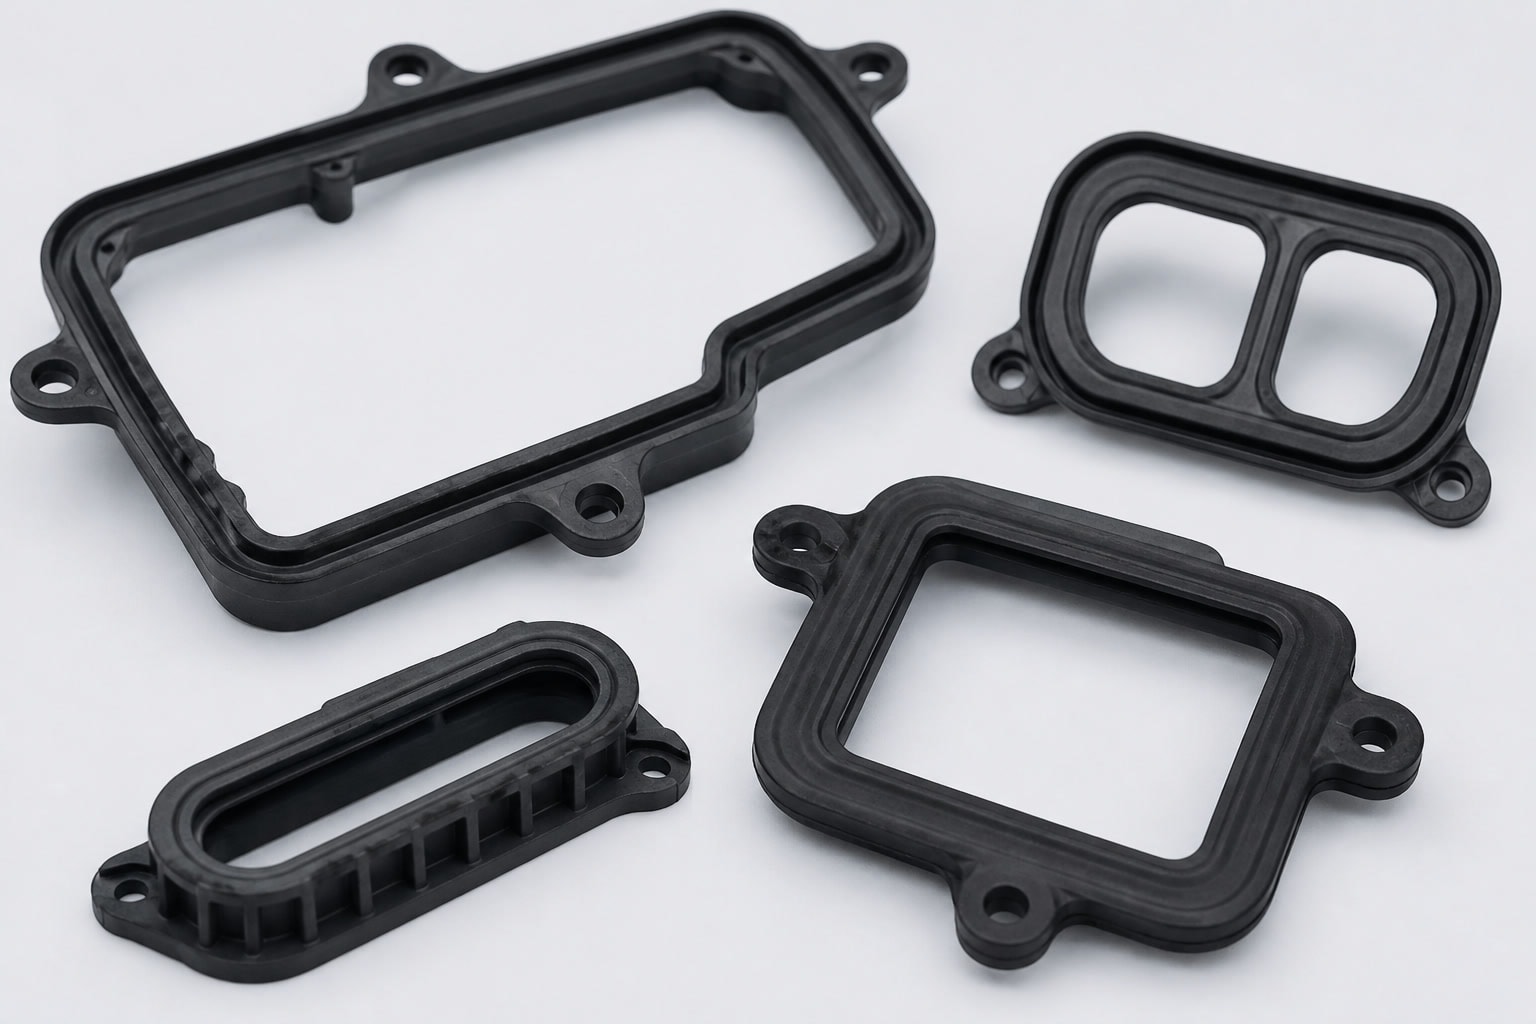
Dichtungen für ADAS Radar und LiDAR nach Zeichnung
Kundenspezifische Silikondichtungen für Radar- und LiDAR-Baugruppen – vom Werkzeugkonzept und der DFM-Prüfung bis zur wiederkehrenden Serie.
Bei LSRParts erhalten Sie LSR-Spritzgießen, LSR-Umspritzen und Werkzeugbau aus einer abgestimmten Projektstruktur. Wir prüfen Ihre STEP-Daten und Zeichnung auf Dichtlinie, Entformung, Toleranzen und geeignete Fertigung, bevor das Serienwerkzeug gefertigt wird.
Für eine erste Prüfung senden Sie Zeichnung oder STEP-Datei, Jahresmenge und Werkstoffanforderung an info@lsrparts.com.
LSR
Spritzgießen und Umspritzen
DFM
Prüfung vor Werkzeugstart
T0 / T1
Bemusterung nach Projektplan
Anwendungsbereiche
Dichtungen für unterschiedliche Sensorstellen
Die Dichtung muss zur Gehäusegeometrie, Montage und Umgebung passen. Wir stimmen ihre Lage mit angrenzenden Funktionsflächen ab und prüfen, dass sie nicht unbeabsichtigt in den aktiven Radar- oder LiDAR-Bereich hineinragt.
Ob eine konkrete Auslegung geeignet ist, klären wir anhand Ihrer Konstruktion und Spezifikation.
-
Gehäuse- und Deckeldichtungen
Für Radar- oder LiDAR-Sensormodule mit abgestimmter Dichtlinie.
-
Steckverbinder und Leitungseinführungen
Dichtelemente für definierte Übergänge an der Baugruppe.
-
Profile und Formdichtungen
Kundenspezifische Silikonkomponenten für Sensorbaugruppen.
-
Umspritzte Silikonkomponenten
Mit Kunststoff- oder Metallträger, abgestimmt auf die Funktionsflächen.
Technische Basis
Fertigung für wiederholbare Serienmaße
Für Sensordichtungen müssen Werkzeug, Material, Entformung und Prüfmerkmale zusammenpassen. In der DFM-Prüfung bewerten wir kritische Maße anhand der Zeichnung und halten relevante Merkmale vor der Bemusterung fest.
Die erreichbaren Toleranzen hängen unter anderem von Bauteilgröße, Geometrie, Werkstoff und Prüfbezug ab; sie gelten daher nicht pauschal für jedes Merkmal.
| Parameter | Fertigungsmöglichkeit |
|---|---|
| Verfahren | Flüssigsilikon-Spritzgießen (LSR) |
| Maximales Bauteilhüllvolumen | 300 × 200 × 100 mm |
| Silikonhärte | 10–80 Shore A |
| Typische Teiletoleranz | ±0,05 mm |
| Kritische Toleranz | Bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Stück-zu-Stück-Wiederholgenauigkeit | Ca. ±0,1 mm, geometrieabhängig |
| Kavitäten | Einfach- oder Mehrfachkavität |
| Werkzeugausführung | Prototypen- oder Serienwerkzeug |
| Werkzeugwerkstoffe | P20, H13, 420 Edelstahl |
| Serienwerkzeug-Lebensdauer | 3–5 Mio. Schüsse, werkzeug- und anwendungsabhängig |
| Farbe und Oberfläche | Kundenspezifisch; Farb- und Texturabstimmung möglich |
| Sekundäre Operationen | Nachvernetzen, Entgraten, Markieren, Bonding und Montage |
Vor dem Serienstart
DFM und Werkzeugbau als gemeinsame Grundlage
Vor dem Werkzeugstart prüfen wir unter anderem Wandstärken, Entformung, Hinterschnitte, Gratrisiken, Schwindung und die Position der Dichtflächen. Bei Umspritzteilen stimmen wir zusätzlich die Bondingstrategie mit dem Träger ab.
Das Ergebnis schafft eine Fertigungsgrundlage für Werkzeug, Bemusterung und spätere Prüfung. Zeitangaben sind Richtwerte; Geometrie, Werkzeugkonzept, Änderungen und Prüfanfragen beeinflussen den tatsächlichen Ablauf.
| Werkzeug- und Bemusterungsschritt | Richtwert / Umfang |
|---|---|
| CAD-Basis | SolidWorks / CAD-Daten |
| DFM und Mold-Flow-Prüfung | Unterstützt |
| Werkzeugbearbeitung | 3-Achs- und 5-Achs-CNC, Senk- und Drahterodieren |
| Rapid Tooling | Aluminiumwerkzeuge, ca. 100–10.000 Zyklen |
| Serienwerkzeuge | Gehärtete Stahlwerkzeuge, Mehrfachkavitäten möglich |
| Prototypenwerkzeug-Durchlaufzeit | Richtwert ca. 10–12 Tage |
| Serienwerkzeug-Durchlaufzeit | Richtwert ca. 3–6 Wochen |
| Bemusterung | T0 / T1 und projektbezogene Validierung |
Eine frühe RFQ-Prüfung macht offene Punkte und benötigte Nachweise vor der Werkzeugfreigabe sichtbar.
Material und Integration
Werkstoff und Umspritzung passend zur Sensorbaugruppe auswählen
Temperaturbereich, Medienkontakt, Alterung, Dichtfunktion und Montagebedingungen gehören ebenso in die Materialspezifikation wie die Shore-Härte. Je nach Anwendung kommen allgemeines LSR, wärme- oder niedrigtemperaturbeständige Compounds sowie Fluorsilikon infrage.
| Anforderung oder Baugruppe | Möglicher Ansatz |
|---|---|
| Gehäuse- und Deckeldichtung | LSR-Formteil mit abgestimmter Dichtlinie und Härte |
| Temperaturbeanspruchte Umgebung | Hochtemperatur- oder niedrigtemperaturbeständiges Silikon nach Spezifikation |
| Kraftstoff- oder Chemikalienkontakt | Fluorsilikon-Eignung projektbezogen prüfen |
| Kunststoffträger | LSR-Umspritzen, z. B. auf PC, PA, PBT, PPSU, PPA oder PEI |
| Metallträger | Einlegeumspritzen mit Aluminium, Edelstahl, Messing oder Kupfer |
| Funktionsfläche mit geringer Verformung | Geometrie, Verpressung und Härte gemeinsam bewerten |
Bonding am Träger bewerten
Beim LSR-Umspritzen klären wir, ob eine chemische oder mechanische Bondingstrategie erforderlich ist. Die Haftung hängt von Trägermaterial, Oberflächenzustand und Prozessauslegung ab und wird am konkreten Bauteil bewertet.
Automotive-Unterlagen abstimmen
Stammdaten- oder IMDS-relevante Anforderungen stimmen wir projektbezogen ab. Materialnachweise, Prüfpläne und Erstmusterumfang werden vereinbart; eine pauschale Freigabe oder Zertifizierung wird nicht vorausgesetzt.
Verfahrensauswahl
Welches Verfahren passt zu Ihrem Sensorteil?
Geometrie und Produktionsvolumen bestimmen, welches Verfahren technisch und wirtschaftlich sinnvoll ist. Für präzise, wiederkehrende Sensordichtungen ist LSR-Spritzgießen häufig der Ausgangspunkt; integrierte Träger sprechen für eine Prüfung des Umspritzens.
| Verfahren | Geeignet, wenn … | Zu beachten |
|---|---|---|
| LSR-Spritzgießen | Eine geformte Dichtung mit reproduzierbarer Geometrie in Serie benötigt wird. | Dichtlinie, Entformung und Mehrkavitätenkonzept früh prüfen. |
| LSR-Umspritzen | Die Silikondichtung direkt mit einem Kunststoff- oder Metallträger verbunden werden soll. | Trägermaterial und Bondingstrategie müssen zur Anwendung passen. |
| Silikon-Formpressen | Bauteilgröße oder Geometrie für ein Formpresskonzept sprechen. | Typische Teiletoleranz ca. ±0,2 mm; Machbarkeit anhand der Zeichnung bewerten. |
| Silikonextrusion | Ein gleichbleibendes Profil oder ein Schlauch benötigt wird. | Geeignet für Profile und Schläuche, nicht für jede dreidimensionale Formdichtung. |
Für Gehäuse- und Deckeldichtungen prüfen wir zuerst Dichtlinie, Montage und Stückzahl. Daraus leiten wir Werkzeugkonzept, Material und Prüfmerkmale ab und vergleichen bei Trägerteilen den Nutzen des Umspritzens mit separater Dichtung und Montage.
Projektablauf
Vom RFQ zur Serienfreigabe
Wir halten Zeichnungsstand, kritische Maße, Funktionsflächen und Prüfmerkmale vor der Serienfreigabe fest. So erhalten Einkauf, Konstruktion und Qualität eine gemeinsame Grundlage für Werkzeugfreigabe, Bemusterung und wiederkehrende Bestellungen.
RFQ-Unterlagen besprechen- 01
RFQ-Prüfung und DFM
- 02
Material- und Härteauswahl
- 03
Werkzeugkonzept und Werkzeugbau
- 04
T0 / T1 und Maßvalidierung
- 05
Funktionsvalidierung und Serienfreigabe
- 06
Fertigung, Prüfung, Montage und Verpackung
Für Ihre Anfrage
Was wir für ein belastbares Angebot benötigen
Je vollständiger Ihre Anfrage ist, desto gezielter lassen sich Fertigbarkeit, Werkzeugkonzept und offene Punkte vor dem Werkzeugstart bewerten.
- ✓2D-Zeichnung und STEP-Datei mit aktuellem Änderungsstand
- ✓Jahresbedarf, Losgröße und geplante Hochlaufmenge
- ✓Gewünschte Shore-Härte oder Werkstoffspezifikation
- ✓Kritische Maße, Dichtflächen und Funktionsanforderungen
- ✓Temperatur- und Medienbedingungen, soweit bekannt
- ✓Angaben zu Kunststoff- oder Metallträgern bei Umspritzteilen
- ✓Gewünschte Bemusterung, Materialnachweise und Prüfunterlagen
- ✓Anforderungen an Farbe, Kennzeichnung, Montage und Verpackung
Senden Sie Ihre RFQ-Unterlagen an info@lsrparts.com. Wir prüfen die Angaben auf Fertigbarkeit und benennen offene Punkte, die vor Werkzeugstart geklärt werden sollten.
Häufige Fragen
Wichtige Punkte vor der Anfrage
Welche Toleranzen sind für Sensordichtungen möglich?+
Typische Teiletoleranzen liegen bei ±0,05 mm; kritische Toleranzen bis ±0,02 mm sind anwendungsabhängig. Die Bewertung erfolgt anhand von Größe, Geometrie, Werkstoff und Prüfbezug.
Kann eine Silikondichtung direkt auf einen Träger umspritzt werden?+
LSR-Umspritzen ist auf geeigneten Kunststoff- und Metallträgern möglich. Trägermaterial, Oberflächenzustand und Bondingstrategie werden für das konkrete Bauteil geprüft.
Sind Werkzeug- und Durchlaufzeiten verbindlich?+
Die genannten Zeitspannen sind Richtwerte. Geometrie, Werkzeugkonzept, Änderungsumfang und Prüfanfragen beeinflussen den tatsächlichen Projektablauf.
Nächster Schritt
Lassen Sie Ihre Sensordichtung prüfen
Senden Sie uns Zeichnung oder STEP-Datei, Jahresmenge und Werkstoffanforderung. Gemeinsam klären wir Dichtlinie, Fertigung, Material und die nächsten Schritte bis zur Serie.
Standort / Postanschrift: