Kundenspezifische Silikonfertigung für OEMs und Zulieferer im DACH-Raum
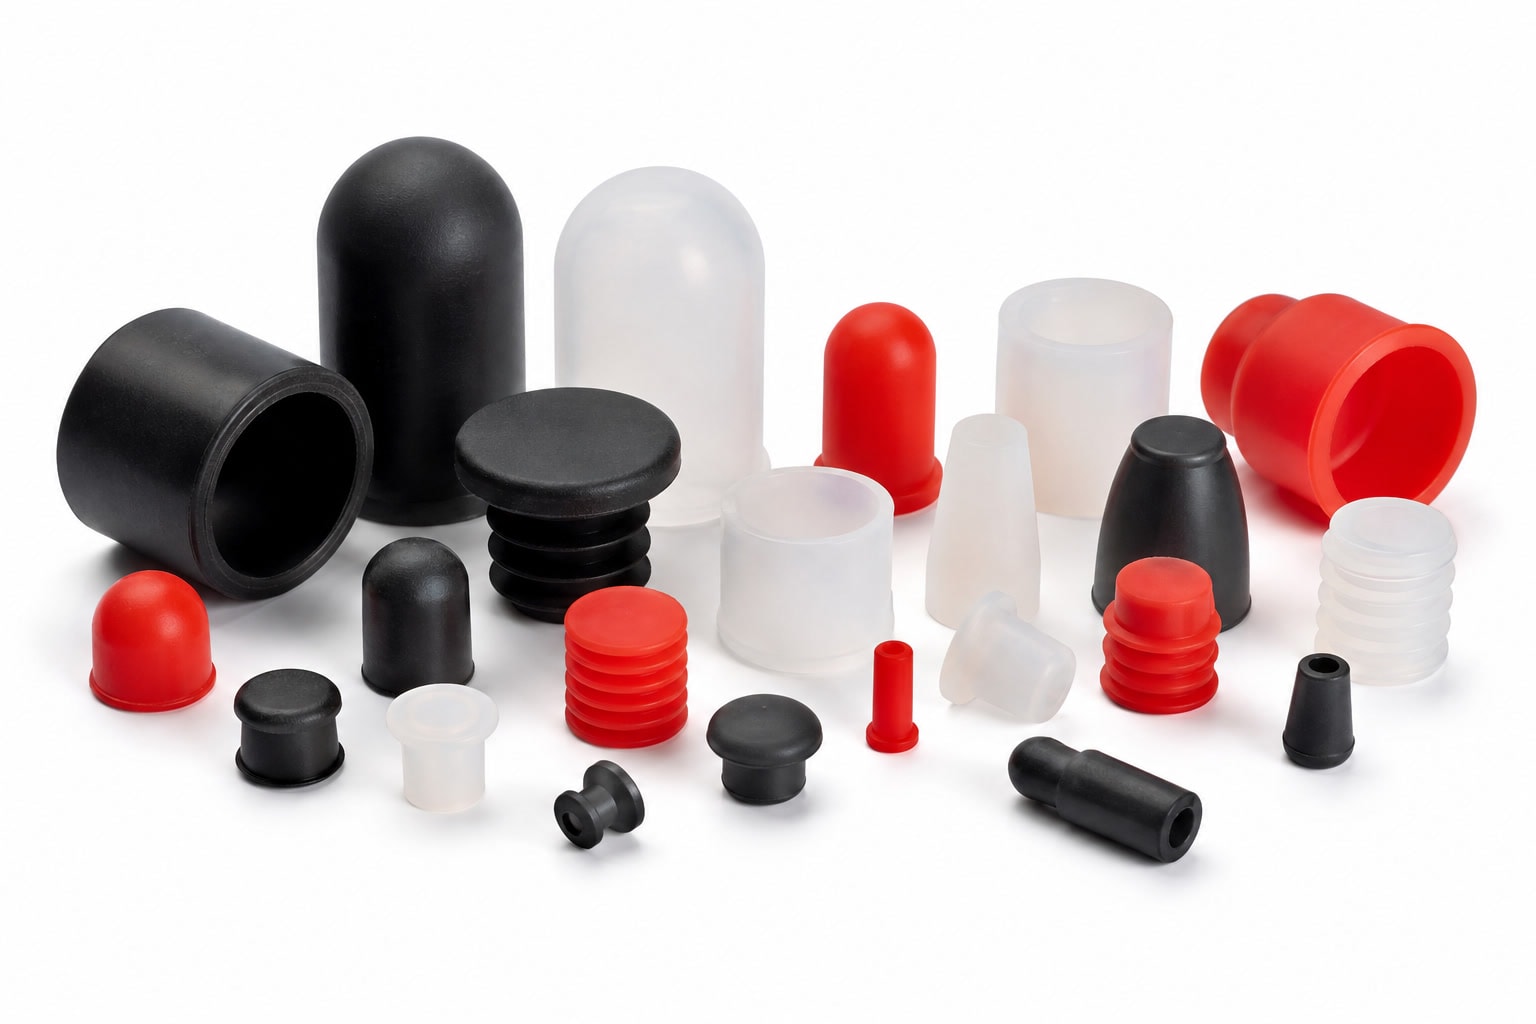
Silikonkappen und Silikonstopfen nach Zeichnung fertigen lassen
Für Schutz, Abdichtung und definierte Funktion müssen Kappen und Stopfen zu Bauteil, Einbauraum und Einsatzbedingungen passen. Wir fertigen kundenspezifische Teile vom DFM und Werkzeugkonzept bis zur wiederkehrenden Serie.
Geometrie und Funktion früh festlegen
Sie erhalten keine Katalogauswahl, sondern eine Auslegung auf Basis Ihrer Zeichnung oder 3D-Daten. Wir klären früh, welche Flächen abdichten oder halten müssen, wie das Teil entformt wird und welche Prüfmerkmale für die Freigabe gelten.
Bei elastischen Teilen beeinflussen Materialhärte und Geometrie gemeinsam Montage und Dichtwirkung. Kritische Maße bewerten wir deshalb im Zusammenhang mit Bauteil, Gegenstück und Prüfkonzept.
Fertigungsrelevante Faktoren
- Einstecktiefe und HaltekraftWandstärke und gewünschte Haltekraft bestimmen die Auslegung.
- Dichtkontur und FunktionsflächenLage und Kontur der abdichtenden Bereiche werden früh festgelegt.
- Entformung und TrennfugenHinterschnitte und mögliche Trennfugen beeinflussen das Werkzeugkonzept.
- Toleranzen am Bauteil und GegenstückPassungen werden gemeinsam mit der Gegenkomponente bewertet.
- Temperatur, Medien und LebensdauerMedienkontakt und erwartete Lebensdauer fließen in die Materialwahl ein.
- Farbe, Oberfläche und KennzeichnungAnforderungen an Optik und Markierung werden vorab abgestimmt.
Kappe oder Stopfen: Aufgabe im Bauteil
Beide Teiltypen können schützen, abdichten und Funktionen übernehmen. Ihre Auslegung unterscheidet sich jedoch in Einsteckverhalten, Haltekraft und Lösbarkeit.
Silikonkappen
Schützen Bauteile während Transport und Montage, dienen als elastische Abdeckung oder übernehmen eine Dichtfunktion.
Silikonstopfen
Verschließen Öffnungen, Kanäle oder Anschlüsse und sind je nach Auslegung lösbar, dauerhaft oder als Funktionselement einsetzbar.
Fertigungsverfahren im Vergleich
LSR-Spritzguss eignet sich für präzise, wiederkehrende Stückzahlen. Silikon-Formpressen kann für bestimmte Geometrien und Stückzahlprofile eine passende Alternative sein. Die Angaben sind Richtwerte für die Projektbewertung.
Unterstützt komplexe Geometrien und Mehrfachkavitäten; automatisiertes Spritzgießen ist verfügbar. Werkzeugauslegung und Prozessabstimmung richten sich nach Bauteil, Material und Funktion.
| Merkmal | Fähigkeit |
|---|---|
| Max. Bauteilhüllvolumen | 300 × 200 × 100 mm |
| Silikonhärte | 10–80 Shore A |
| Typische Teiletoleranz | ±0,05 mm |
| Kritische Toleranz | bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Kavitäten | Einfach- oder Mehrfachkavität |
| Werkzeugwerkstoffe | P20, H13, 420 Edelstahl |
| Serienwerkzeuglebensdauer | ca. 3–5 Mio. Schüsse, werkzeug- und anwendungsabhängig |
Die Toleranzen sind Orientierungswerte, keine pauschale Zusage für jedes Merkmal. Enge Anforderungen prüfen wir anhand von Zeichnung, Messbezug und Teilefunktion.
Werkzeugbau, DFM und Bemusterung aus einer Hand
Vor dem Werkzeugstart besprechen wir Wandstärken, Entformung, Hinterschnitte, Gratrisiken, Schwindung, Trennfugen sowie die Lage der Funktions- und Prüfmerkmale. Bei Bedarf unterstützen wir auch eine Mold-Flow-Prüfung.
Richtwerte Durchlaufzeit
Prototypenwerkzeug: ca. 10–12 Tage
Serienwerkzeug: ca. 3–6 Wochen
Abhängig von Geometrie, Werkzeugumfang, Änderungen und Bemusterungsbedarf.
- 1
RFQ-Prüfung
Technische Rückfragen zur Anfrage
- 2
DFM und Funktionsmerkmale
Abstimmung der fertigungsgerechten Auslegung
- 3
Material und Härte
Auswahl passend zum Einsatz
- 4
Werkzeugkonzept und Werkzeugbau
Auslegung und Herstellung des Werkzeugs
- 5
T0/T1-Bemusterung
Erste Muster zur Prüfung
- 6
Maß- und Funktionsvalidierung
Nachweis der Merkmale
- 7
Serienfreigabe, Prüfung und Verpackung
Übergang in die wiederkehrende Serie
Werkstoffe passend zu Einsatz und Nachweisbedarf
Zur Abstimmung stehen unter anderem Allgemein-LSR, medizinisches LSR, lebensmittelechtes beziehungsweise platinvernetztes Silikon, Fluorsilikon sowie wärme- oder elektrisch leitfähige Compounds. Material und Härte beeinflussen Beständigkeit, Montage, Rückstellverhalten und Dichtfunktion.
- Automotive und EV
- Temperatur, Medienkontakt, Alterung und gegebenenfalls IMDS-relevanter Stammdatenbedarf.
- Medizintechnik
- Materialanforderungen und projektbezogener MDR-Dokumentationsbedarf.
- Lebensmittel und Babycare
- Spezifikation zu BfR XV oder LFGB, sofern gefordert.
- Elektronik und Sensorik
- Dichtfunktion, Umgebungsbedingungen und mögliche Umspritzung.
- Fluidtechnik
- Medium, Druckverhältnisse sowie Einsteck- und Dichtanforderungen.
Konkrete Zertifikate, Prüfpläne und Erstmusterumfänge werden projektbezogen festgelegt. Eine regulatorische Eignung lässt sich nicht allein aus der Bezeichnung eines Werkstoffs ableiten.
Nachbearbeitung für einbaufertige Teile
Je nach Bauteil und Spezifikation integrieren wir sekundäre Arbeiten in den Ablauf: Nachvernetzung, Präzisionsentgraten, Stanzen, Drucken, Lasermarkieren, Bonding, Montage, Funktionsprüfung und Sonderverpackung.
Soll die Kappe oder der Stopfen mit einem Kunststoff- oder Metallträger verbunden werden, prüfen wir LSR-Umspritzen sowie geeignete chemische oder mechanische Bondingstrategien.
Mögliche Trägerwerkstoffe
Kunststoffe
Metalle
Passt Ihr Projekt zu einer Serienfertigung?
Besonders geeignet sind Projekte mit eigener Zeichnung oder 3D-Daten, einem neuen oder geänderten Werkzeug und klarer Perspektive auf wiederkehrenden Bedarf. Typische Felder sind Steckverbinder- und Sensordichtungen, Geräteabdichtungen, Ventile, Fluidtechnik sowie Schutz- und Verschlussfunktionen in der Elektronik.
Häufig passend
Jahresbedarf von mehr als 100.000 Stück oder definierter Serienhochlauf. Niedrigere Mengen prüfen wir, wenn Funktion, Werkzeugbedarf und Entwicklungspfad klar sind.
Weniger passend
Reine Katalogware ohne Zeichnungsbezug sowie Einzelprototypen ohne Serienperspektive.
Was Sie für eine belastbare RFQ angeben sollten
Ein vollständiges Anfragepaket ermöglicht uns, Werkzeug- und Teilekosten technisch einzuordnen. Wir prüfen Ihre Unterlagen auf Herstellbarkeit und stimmen den nächsten Schritt vor Werkzeugstart ab.
- STEP-Datei und aktuelle Zeichnung mit Änderungsstand
- Materialanforderung und gewünschte Shore-Härte, falls bekannt
- Jahresbedarf, Losgrößen und erwarteter Serienhochlauf
- Toleranzen und markierte kritische Maße
- Gegenbauteil oder Einbausituation, soweit verfügbar
- Dicht-, Halte- oder Schutzfunktion und Einsatzbedingungen
- Farbe, Oberfläche und gewünschte Nachbearbeitung
- Prüf- und Nachweisanforderungen, etwa Erstmuster oder Materialzertifikat
Technische Anfrage senden
Senden Sie Zeichnung, STEP-Daten und Zielstückzahl an info@lsrparts.com. Angaben zu Medium, Temperatur, Härte und kritischen Funktionsmaßen helfen bei der ersten Bewertung.
LSRParts
Telefon:
WhatsApp: