Präzise Silikonfertigung für die Serie
LSR-Spritzguss für anspruchsvolle Serienteile
Von 10 bis 80 Shore A, mit Mehrfachkavitäten und Serienwerkzeugen für 3–5 Mio. Schuss Lebensdauer. Wir fertigen Silikonformteile für Automotive, Medizintechnik, Fluidtechnik, Elektronik und Lebensmittelkontakt – nach Ihrer Zeichnung oder STEP-Datei.
10–80
Shore A
±0,05 mm
typische Teiletoleranz
3–5 Mio.
Schuss Werkzeuglebensdauer*
*Abhängig von Werkzeug und Anwendung.
Vom Bauteildesign bis zur Serienlieferung
DFM, Werkzeugkonzept, Bemusterung, Validierung und Fertigung mit einem Ansprechpartner.
Zusammenarbeit
Was wir für Ihr Projekt übernehmen
Sie senden uns STEP-Datei oder Zeichnung, Werkstoffanforderung, Stückzahl und kritische Maße. Wir prüfen die Konstruktion auf Fertigbarkeit, empfehlen Werkstoff und Werkzeugkonzept und begleiten Ihr Teil bis zur freigegebenen Serie. Ein Ansprechpartner koordiniert Werkzeug, Bemusterung, Validierung und Serienversand.
Geeignet für
Bauteile, bei denen Maßhaltigkeit, Dichtfunktion und Chargenwiederholbarkeit wichtiger sind als der Stückpreis eines Katalogteils.
Typische Geometrien
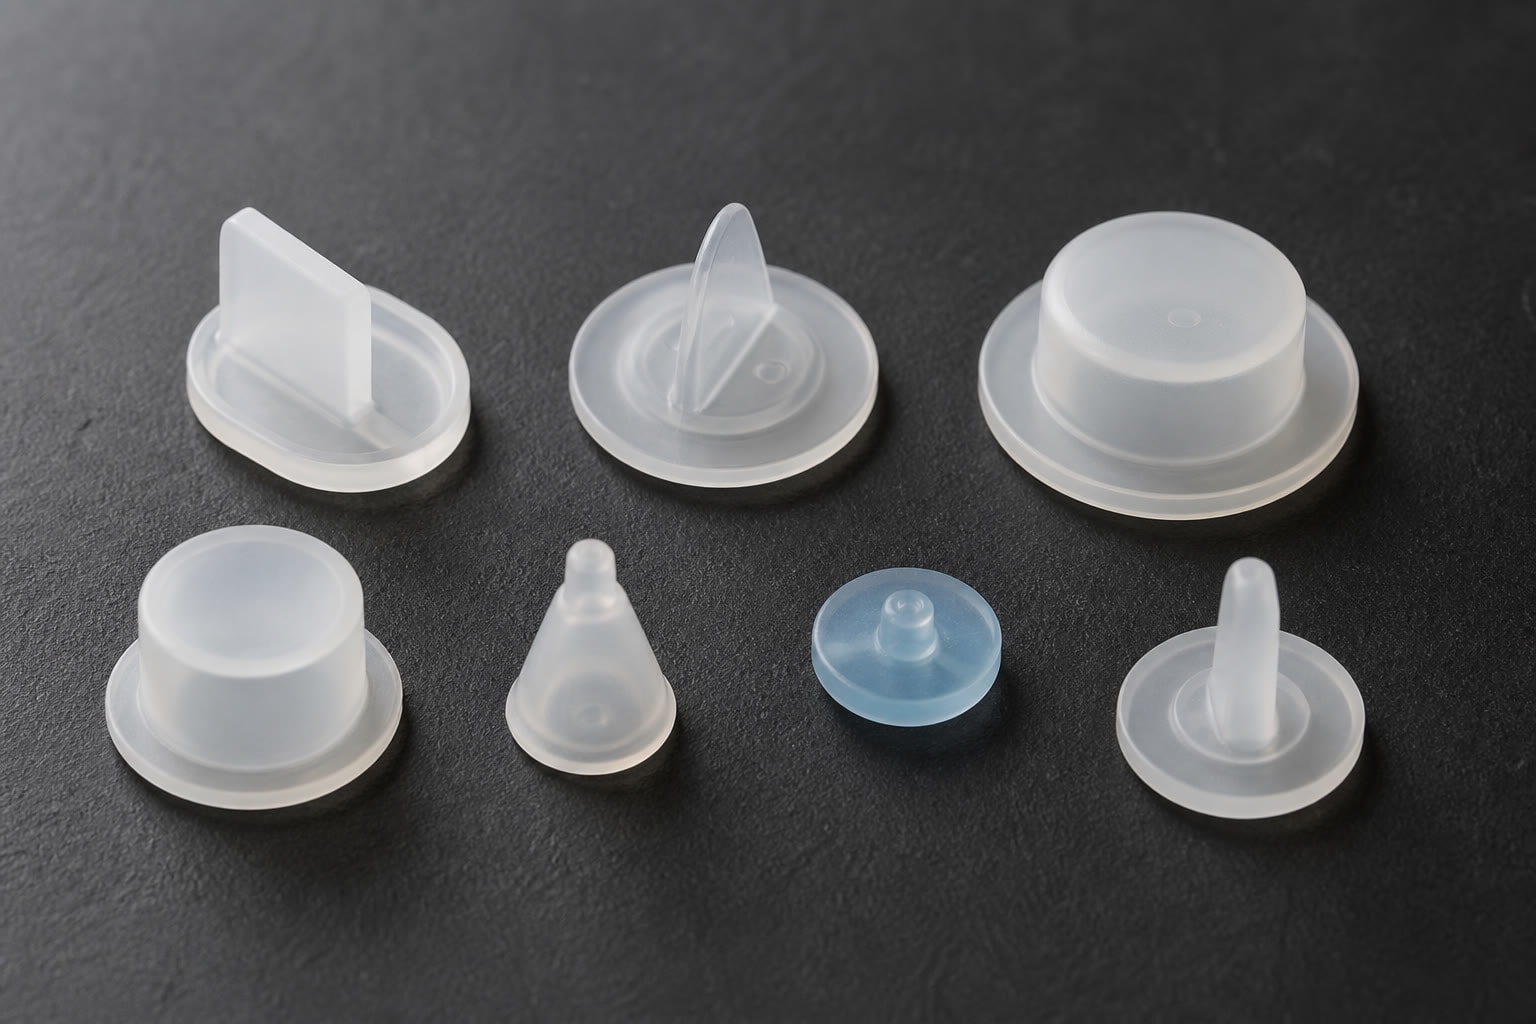
Dichtungen mit definierter Kompressionskante, Membranen mit konstanter Wanddicke, Ventile mit Schlitzgeometrie sowie Umspritzungen auf Kunststoff- oder Metallträgern.
Weniger geeignet ist LSR für Einzelstücke ohne Serienperspektive oder Standardschläuche, die sich aus Endlosware günstiger schneiden lassen. Hier empfehlen wir Extrusion oder Formpressen.
Technische Übersicht
Unsere LSR-Fertigungsdaten
Die konkreten Fähigkeiten und Toleranzen stimmen wir auf Werkstoff, Geometrie und Anwendung ab.
| Parameter | Fähigkeit |
|---|---|
| Verfahren | Flüssigsilikon-Spritzguss (LSR) |
| Max. Bauteilhüllvolumen | 300 × 200 × 100 mm |
| Silikonhärte | 10–80 Shore A |
| Typische Teiletoleranz | ±0,05 mm |
| Kritische Toleranz | Bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Stück-zu-Stück-Wiederholgenauigkeit | Ca. ±0,1 mm, geometrieabhängig |
| Kavitäten | Einfach- oder Mehrfachkavität |
| Serienwerkzeug-Lebensdauer | 3–5 Mio. Schuss, werkzeug- und anwendungsabhängig |
| Werkzeugstähle | P20, H13, 420 Edelstahl |
| Fertigungsskala | Prototyp bis Hochvolumen-Serie |
| Farbe und Oberfläche | Kundenspezifisch mit Pantone-Abstimmung; Textur, matt oder poliert |
| Automatisierung | Verfügbar |
Funktionsintegration
LSR-Umspritzen auf Kunststoff- und Metallträger
Beim Umspritzen wird Silikon direkt auf einen Träger aus Kunststoff oder Metall aufgebracht. Die Haftung entsteht durch eine chemische oder mechanische Bonding-Strategie, die wir für die jeweilige Werkstoffpaarung festlegen.
Häufige Trägerwerkstoffe sind PC, PA, PBT, PPSU, PPA und PEI sowie Aluminium, Edelstahl, Messing und Kupfer. Das Einlegeverfahren unterstützen wir ebenfalls.
Typische Anwendungen
Steckverbinder mit integrierter Dichtlippe, Griffe mit Weichkomponente, Medizinteile mit Dichtelement und Elektronikgehäuse mit IP-Dichtung.
Vor dem Werkzeugbau klären wir Haftprüfung, Zugkraft und Trennlinie am Träger.
Der Weg vom RFQ zur Serienfreigabe
- 1
RFQ-Prüfung und DFM
Bewertung von Wandstärke, Entformung, Hinterschnitten, Grat und Schwindung vor Werkzeugstart.
- 2
Werkstoff und Härte
Auswahl nach Temperatur, Medium, Norm und Zulassung.
- 3
Werkzeugkonzept
Abstimmung von Kavitätenzahl, Anspritzung, Entlüftung und Werkzeugstahl.
- 4
Werkzeugbau und T0/T1
Erstbemusterung mit Maß- und Funktionsnachweis.
- 5
Validierung und Serienfreigabe
Prüfmerkmale und Prozessfenster werden schriftlich festgehalten.
- 6
Serie, Prüfung und Verpackung
Wiederholbare Fertigung mit Chargennachverfolgung.
Richtwerte für Durchlaufzeiten: Prototypenwerkzeug ca. 10–12 Tage, Serienwerkzeug ca. 3–6 Wochen – abhängig von Geometrie und Werkzeugumfang.
Weitere Silikonverfahren
Das passende Verfahren für Geometrie und Volumen
Wenn LSR nicht die wirtschaftlichste Lösung ist, prüfen wir Formpressen oder Extrusion und vergleichen Stückkosten sowie Werkzeugaufwand.
Silikon-Formpressen
Geeignet für großflächige Dichtungen, Platten und Teile mit größeren Querschnitten, bei denen LSR wirtschaftlich nicht mehr passt. Maximale Größe: 2500 × 2000 × 1000 mm.
- Typische Toleranz: ±0,2 mm
- Kleine Teile: Kavitätstoleranz ±0,1–0,2 mm
- Komplexe Geometrien: etwa ±0,3–0,5 mm
- Nachbearbeitung: Nachvernetzen, Entgraten, Stanzen, Bohren, Bedrucken und Bonding
Silikonextrusion
Für Schläuche, Profile und Endlosware – besonders dann, wenn Standardschläuche aus Endlosware günstiger als Spritzgussteile sind.
| Produkte | Schläuche, Schnüre, Streifen, Sonderprofile, Mehrkanalschläuche |
|---|---|
| Außendurchmesser | 0,5–120 mm |
| Wandstärke | 0,3–15 mm |
| Querschnittstoleranz | Standard ±0,05 mm; Präzision ±0,03 mm |
| Länge | Fixlänge oder Endlosrolle bis 1.000 m |
| Vernetzung | Heißluft, Salzbad, Mikrowelle oder Dampf |
| Oberfläche | Glatt, matt, texturiert oder Gewebeabdruck |
| Volumen | Prototyp bis über 1 Mio. m/Jahr |
Schneiden, Aufwickeln, Fügen, Markieren und Prüfen führen wir in der Linie oder nach Ihrer Verpackungsvorgabe durch.
Integrierte Fertigung
Werkzeugbau im eigenen Haus
Für LSR und Formpressen fertigen wir Werkzeuge mit 3- und 5-Achs-CNC, Senk- und Drahterodieren. Die Konstruktion erfolgt in SolidWorks oder Ihrem gelieferten CAD-Format.
Mold-Flow-Analysen setzen wir ein, wenn Anspritzung und Bindenähte kritisch sind.
Serienwerkzeuge
Gehärtete Stähle wie P20, NAK80, H13, S136 und 420 oder Edelstahl 316/420.
Prototypenwerkzeuge
Teilweise aus Aluminium 6061 oder 7075, mit einer Lebensdauer von etwa 100–10.000 Zyklen.
Oberflächenqualität
Werkzeugoberflächen liefern wir bei Bedarf mit Ra 0,8 µm oder besser.
Sekundäre Operationen
Nachvernetzen, Präzisionsentgraten, Stanzen, Lochen, X/Y-Schneiden, Ventilschlitzung, Tampon- und Siebdruck, Lasermarkierung, Bohren, Bonding, Tauchen, Montage und Funktionsprüfung.
Jede Operation dokumentieren wir im Prüfplan, damit Ihre Eingangsprüfung nachvollziehbar bleibt.
Werkstoffauswahl
Materialien mit Blick auf Ihre Zulassung
Konkrete Zertifikate, Prüfpläne und Erstmusterumfang legen wir projektbezogen fest. Ob IMDS-Stammdaten, Materialzertifikat oder Konformitätsnachweis erforderlich ist, klären wir vor dem Angebot.
| Material | Typische Anwendung und Hinweis |
|---|---|
| Allzweck-LSR | Industrie, Elektronik |
| Medizinisches LSR | Medizinprodukte; MDR-Dokumentation projektbezogen |
| Lebensmittelechtes LSR | Lebensmittel, Getränke, Babycare; BfR XV oder LFGB je Spezifikation |
| Platinvernetztes Silikon | Medizin, Lebensmittelkontakt |
| Optisches LSR | Optik, Beleuchtung |
| Fluorsilikon | Kraftstoff, Chemikalien, Automotive |
| Hochtemperatur-Silikon | Automotive, Industrie |
| Niedrigtemperatur-Silikon | Outdoor, Automotive |
| Elektrisch leitfähiges Silikon | Elektronik, EMI-Abschirmung |
| Wärmeleitendes Silikon | Wärmeleitpads, Thermomanagement |
| Flammschutz-Silikon | Elektro, Automotive |
| Kundenspezifische Compounds | REACH/RoHS-Abgleich je Projekt |
Anwendungen
Silikonformteile für anspruchsvolle Branchen
Automotive und EV
Steckverbinder- und Sensordichtungen, HV-Dichtungen und Batterieentlüftung. Wichtig sind Temperaturbeständigkeit über die Lebensdauer, Alterung und Lieferstabilität in der Serie.
Medizintechnik
Septen, Spritzenstopfen, Ventile, Membranen und Gerätedichtungen. Entscheidend sind Materialnachweise, Chargenrückverfolgbarkeit und eine klare Validierungslogik.
Fluidtechnik und Pumpen
Membranen sowie Entenschnabel-, Schirm- und Rückschlagventile. Im Fokus stehen Dichtheit, Öffnungsdruck und Dauerfestigkeit.
Elektronik und Sensorik
Gehäuse- und IP-Dichtungen, Silikontastaturen, Wärmeleitpads und Umspritzungen.
Lebensmittel und Babycare
Dosierventile, Milchpumpenmembranen und Dichtungen im Lebensmittelkontakt. Wir verwenden Food-Grade- oder platinvernetzte Compounds und dokumentieren nach der vereinbarten Spezifikation.
Passt Ihr Projekt zu uns?
Wir sind der richtige Partner, wenn Sie eine Zeichnung oder 3D-Daten haben, ein neues oder geändertes Werkzeug benötigen und einen Jahresbedarf von mehr als etwa 100.000 Stück erwarten oder einen klaren Serienhochlauf planen. Das Programm sollte vom Prototyp oder T1 bis zur Serie laufen.
Weniger passend sind reine Katalogteile ohne Zeichnung, Einmal-Prototypen ohne Serienperspektive sowie Programme, bei denen Nuklear- oder Luftfahrt-Sonderzulassungen der Haupttreiber sind.
Projekt besprechenHäufige Fragen
Entscheidungshilfe für Ihr Verfahren
Wann ist LSR die passende Wahl?
Wenn Maßhaltigkeit, Dichtfunktion und Chargenwiederholbarkeit gefragt sind – besonders bei Serienteilen mit klaren Funktionsflächen oder integrierten Dichtelementen.
Welche Angaben benötigen Sie für ein Angebot?
STEP-Datei und Zeichnung, Werkstoff und Härte, Jahresbedarf und Losgröße, kritische Maße sowie Einsatzbedingungen und gewünschte Nachweise.
Wann empfehlen Sie Formpressen oder Extrusion?
Formpressen kann sich für großflächige Dichtungen und größere Querschnitte eignen. Extrusion ist oft passend für Schläuche, Profile und Endlosware. Wir vergleichen bei Bedarf beide Verfahren mit LSR anhand von Stückkosten und Werkzeugaufwand.
Nächster Schritt
RFQ-Paket für ein verbindliches Angebot
Damit wir Ihnen schnell ein belastbares Angebot senden können, bitten wir um folgende Unterlagen:
- STEP-Datei und technische Zeichnung mit Änderungsstand
- Werkstoff, Härte und relevante Norm- oder Zulassungsanforderung
- Stückzahl pro Jahr und Losgröße
- Kritische Maße, Funktionsflächen und Dichtlinien
- Gewünschte Nachweise, z. B. Materialzertifikat, Erstmuster oder IMDS-Daten
- Einsatzbedingungen: Temperatur, Medium, Druck und Lebensdauer
Senden Sie Ihr Paket an info@lsrparts.com. Wir antworten mit einer DFM-Rückmeldung, einer Einschätzung zu Werkzeugkosten und Durchlaufzeit sowie einem Vorschlag zu Werkstoff und Verfahren.
Anschrift:
Für LSRParts ist der Einstieg über das RFQ-Paket der schnellste Weg zu einem verbindlichen Angebot.
Anfrage senden
Teilen Sie uns die Projektdaten mit oder nutzen Sie das Formular. Wir melden uns mit einer technischen Ersteinschätzung.