Kundenspezifische LSR-Bauteile
Mattendichtungen für Steckverbinder nach Zeichnung
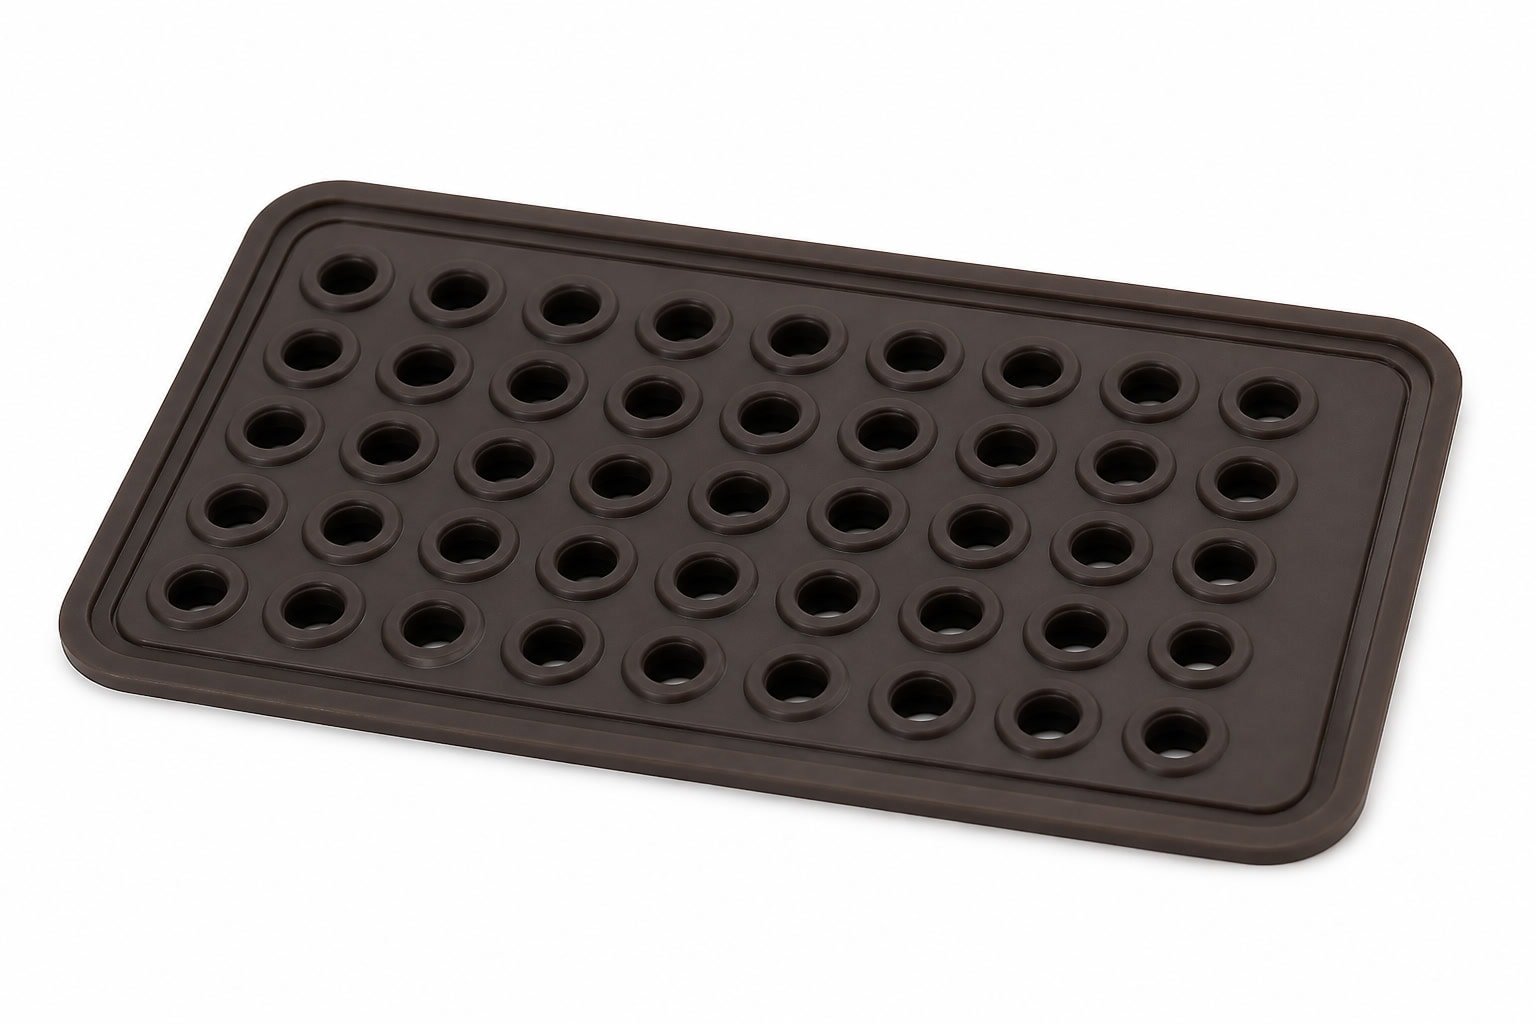
Wir fertigen kundenspezifische Mattendichtungen für Steckverbinder, wenn mehrere Leitungsdurchführungen, Dichtkonturen oder Kontaktbereiche in einem präzisen Silikonbauteil zusammengeführt werden müssen. Mit LSR-Spritzgießen, Werkzeugbau und DFM begleiten wir Ihr Projekt vom ersten Zeichnungscheck bis zur wiederkehrenden Serie.
Auf Dichtfunktion und Einbau ausgelegt
Für Automotive- und EV-Anwendungen stimmen wir Geometrie, Werkstoff, Härte und Prüfmerkmale auf die tatsächliche Dichtfunktion ab. Sie erhalten eine klare Grundlage für Bemusterung und Freigabe – statt einer unverbindlichen Standardlösung.
Dichtfunktion und Bauteilkonzept gemeinsam festlegen
Mattendichtungen für Steckverbinder können einzelne Leitungen, mehrere Durchführungen oder die Schnittstelle zwischen Stecker und Gehäuse abdichten. Welche Geometrie geeignet ist, hängt unter anderem von Einbauraum, Leitungskonfiguration, Montageweg und den geforderten Betriebsbedingungen ab.
So lassen sich konstruktive Risiken und offene Spezifikationspunkte frühzeitig sichtbar machen – bevor sie sich auf Werkzeug, Montage oder Serienfreigabe auswirken.
In der DFM-Prüfung betrachten wir gemeinsam mit Ihnen
- Dichtlippen, Dichtstege und funktionale Kontaktflächen
- Wandstärken, Entformung und mögliche Hinterschnitte
- Gratrisiken und Trennfugenlage
- Toleranzen an kritischen Dicht- und Montagebereichen
- Schwindung und Maßstabilität der vorgesehenen Geometrie
- Materialhärte und Verformbarkeit im Einbau
- Prüfmerkmale und ein passender Bemusterungsumfang
LSR-Spritzgießen für wiederholbare Serienbauteile
Wir fertigen Mattendichtungen im Flüssigsilikon-Spritzgießen (LSR) für Prototypen, Bemusterungen und Serien. Je nach Bauteil und Bedarf prüfen wir Einfach- oder Mehrfachkavitäten sowie eine automatisierte Fertigung.
| Merkmal | Auslegung |
|---|---|
| LSR-Härte | 10–80 Shore A |
| Maximales Bauteilhüllvolumen | 300 × 200 × 100 mm |
| Typische Teiletoleranz | ±0,05 mm |
| Kritische Toleranz | bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Kavitäten | Einfach- oder Mehrfachkavität |
| Werkzeugtypen | Prototypen- und Serienwerkzeuge |
| Serienwerkzeug-Lebensdauer | ca. 3–5 Mio. Schüsse, abhängig von Werkzeug und Anwendung |
| Nachbearbeitung | unter anderem Nachvernetzung, Entgraten, Markieren und Montage |
Die genannten Toleranzen sind Richtwerte und müssen anhand von Geometrie, Werkstoff, Messmethode und Funktionsanforderung projektspezifisch geprüft werden. Für Dichtflächen und andere kritische Merkmale legen wir die Prüf- und Freigabekriterien gemeinsam mit Ihnen fest.
Werkstoff und Ausführung passend zur Anwendung wählen
Für Steckverbinder prüfen wir mit Ihnen, welche Silikonvariante zu Einsatzumgebung und Spezifikation passt. Wir stimmen Werkstoff, Härte und Farbe projektbezogen ab.
Verfügbare Compounds
Allgemeines LSR sowie – abhängig von den Anforderungen – hochtemperaturbeständige, niedrigtemperaturbeständige, flammgeschützte oder elektrisch leitfähige Compounds. Für Automotive- und EV-Projekte kann auch Fluorsilikon relevant sein, wenn Medien- oder Chemikalienbeständigkeit gefordert ist.
Nachweise und Compliance
Anforderungen an Temperatur, Alterung, Medienkontakt, elektrische Funktion und weitere Nachweise sollten bereits in der RFQ-Unterlage benannt werden. REACH-/RoHS-Abgleich und automotive Stammdaten, etwa IMDS-relevante Angaben, klären wir entsprechend der jeweiligen Spezifikation. Konkrete Nachweise und Prüfpläne legen wir je Projekt fest.
LSR-Umspritzen prüfen, wenn die Dichtung mit einem Träger verbunden wird
Wenn die Dichtfunktion direkt an einem Kunststoff- oder Metallträger sitzen soll, prüfen wir neben einer freistehenden Mattendichtung auch LSR-Umspritzen oder Einlegeumspritzen. Dabei betrachten wir Bondingstrategie, Positionierung des Einlegers und die Anforderungen an die Grenzfläche. Chemische oder mechanische Lösungen bewerten wir anhand des konkreten Materialpaares und der Bauteilfunktion.
Je nach Auslegung kommen Kunststoffe wie PC, PA, PBT, PPSU, PPA oder PEI infrage.
Auch Aluminium, Edelstahl, Messing und Kupfer können als Träger für das Umspritzen geprüft werden.
Vom RFQ zur Serienfreigabe
Unser Ablauf hält technische und kaufmännische Punkte früh zusammen.
-
1
RFQ-Prüfung und DFM
Zeichnung, STEP-Daten, kritische Maße und Dichtfunktion prüfen.
-
2
Werkstoff- und Werkzeugkonzept
Härte, Compound, Kavitäten und Werkzeugaufbau abstimmen.
-
3
Werkzeugbau
Prototypen- oder Serienwerkzeug passend zu Projektziel und Volumen fertigen.
-
4
T0/T1-Bemusterung
Teile herstellen und vereinbarte Maß- und Funktionsmerkmale bewerten.
-
5
Validierung und Serienfreigabe
Prüfumfang, offene Abweichungen und Änderungsstände dokumentieren.
-
6
Serienfertigung und Folgeprozesse
Fertigung, Prüfung, mögliche Montage und Verpackung abstimmen.
Richtwerte für die Werkzeugdurchlaufzeit liegen bei etwa 10–12 Tagen für Prototypenwerkzeuge und 3–6 Wochen für Serienwerkzeuge. Der tatsächliche Zeitplan hängt von Geometrie, Material, Werkzeugkonzept und Freigabeumfang ab.
Was wir für ein belastbares Angebot benötigen
Fehlen einzelne Angaben, strukturieren wir die offenen Punkte gemeinsam mit Ihnen. Je klarer Dichtfunktion, Einbausituation und Prüfanforderung beschrieben sind, desto verlässlicher lässt sich das Werkzeug- und Fertigungskonzept bewerten.
- 2D-Zeichnung und 3D-Daten, bevorzugt als STEP
- Zielwerkstoff, Härte und gegebenenfalls Farbvorgabe
- Jahresbedarf, Losgrößen und geplanter Serienhochlauf
- Kritische Maße, Toleranzen und Dichtflächen
- Steckverbinder- oder Trägerdaten bei Umspritzung
- Relevante Betriebsbedingungen und Funktionsanforderungen
- Gewünschte Nachweise, Prüfmerkmale und Erstmusterumfang
- Verpackungs- und Lieferanforderungen
Mattendichtung für Ihren Steckverbinder anfragen
Senden Sie Ihre RFQ-Unterlagen per E-Mail oder kontaktieren Sie uns mit Ihrer Projektbeschreibung. Wir prüfen, ob LSR-Spritzgießen, Mehrfachkavitäten oder LSR-Umspritzen zu Ihrer Mattendichtung passen, und stimmen die nächsten Schritte mit Konstruktion, Einkauf und Qualität ab.
Zeichnung oder STEP-Datei und die wichtigsten Funktionsanforderungen genügen für den Start. Offene Punkte klären wir vor dem Werkzeugstart.