Custom Silicone Parts
Individuelle Silikonteile nach Zeichnung und 3D-Daten
Wer Silikonteile nach eigener Zeichnung braucht, hat meist ein Problem mit Dichtfunktion, Toleranz oder Materialnachweis, das Katalogware nicht löst.
Bei LSRParts beginnt die Zusammenarbeit nicht mit einem Angebotspreis, sondern mit einer Prüfung Ihres RFQ-Pakets: STEP-Datei, Zeichnung mit Funktionsmaßen, Shore-Härte, Stückzahl pro Jahr und die Nachweise, die Ihre Qualitätsabteilung verlangt.
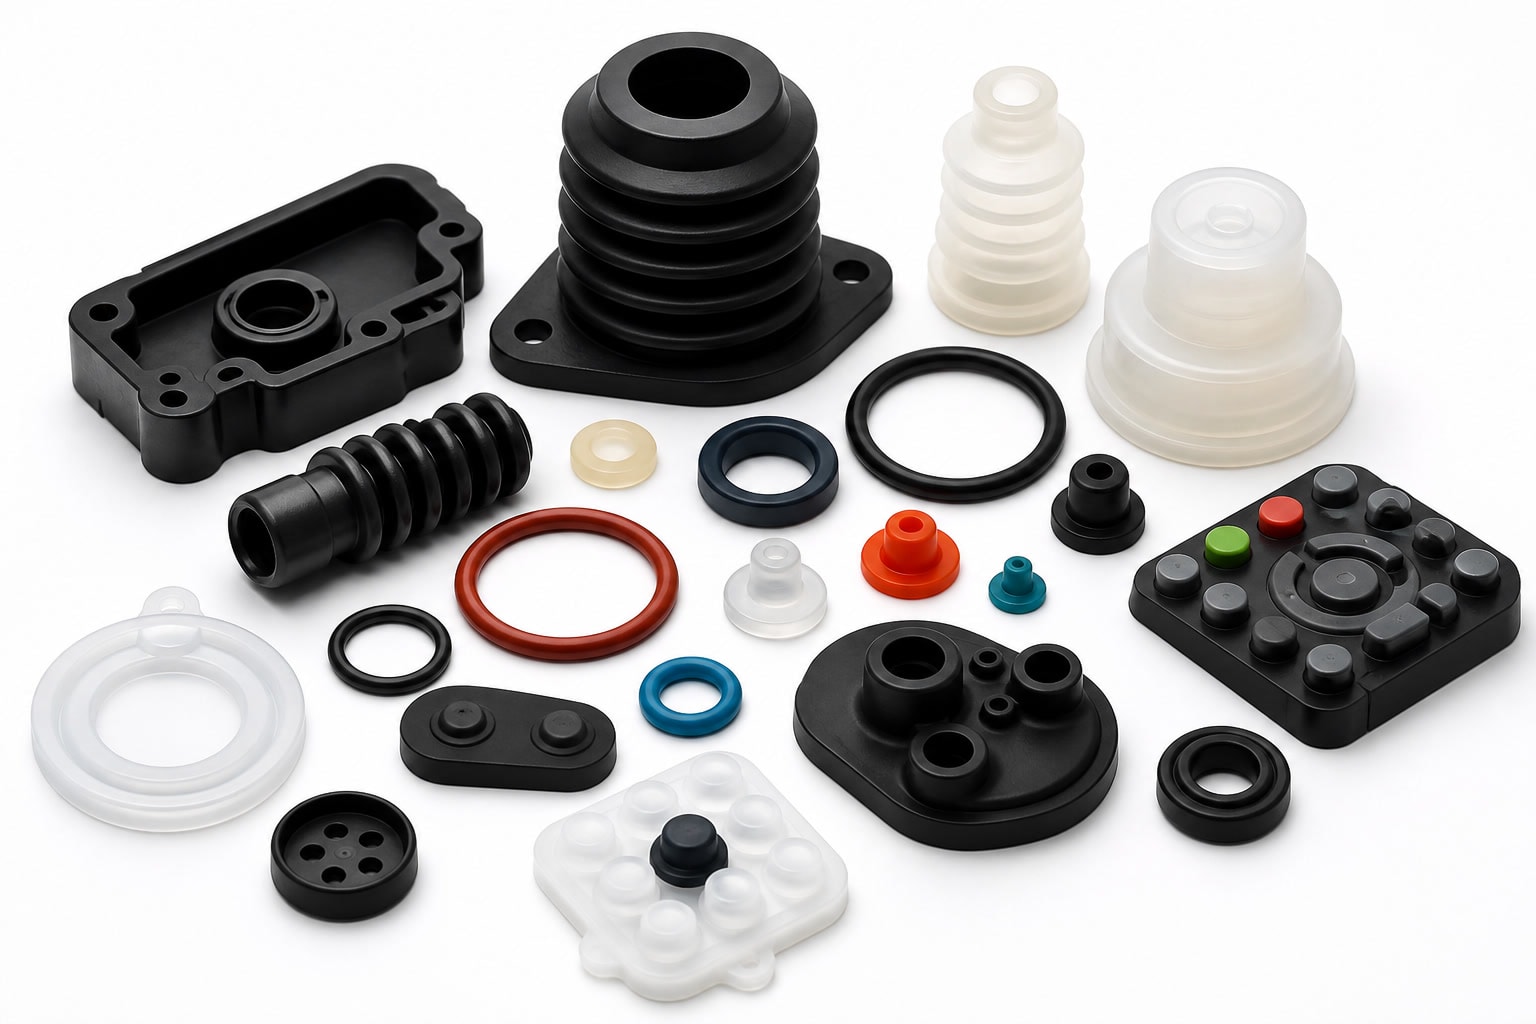
Diese Angaben beschleunigen Ihre Anfrage
Liegen die folgenden Unterlagen vor, können wir Herstellbarkeit, Werkzeugkonzept und Kosten deutlich schneller bewerten.
- STEP-Datei oder Zeichnungmit aktuellem Änderungsstand
- Werkstoff und Shore-Härtebei Bedarf Vorgaben zu Lebensmittelkontakt, Medizin oder Kraftstoffbeständigkeit
- Kritische Maße und Dichtlinieninklusive Funktionsflächen
- Jahresbedarf und Serienhochlaufgeplante Stückzahlen pro Jahr
- Gewünschte NachweiseMaterialzertifikat, Erstmusterprüfbericht, IMDS-Stammdaten
Was „individuell“ in der Silikonfertigung konkret bedeutet
Silikon verhält sich anders als Thermoplast. Es schwindet, lässt sich nicht beliebig entformen und reagiert empfindlich auf Vernetzung, Nachvernetzung und Werkzeugtemperatur.
Drei Entscheidungen sind deshalb früh zu treffen: Verfahren, Werkstoff und Werkzeugstrategie. Ein Dichtring aus 40 Shore A verlangt ein anderes Werkzeugkonzept als ein Ventilteil aus 60 Shore A mit Hinterschnitt.
Typische Entscheidungen im Vorfeld
- Wandstärke und EntformungsschrägenDamit das Teil ohne Beschädigung aus dem Werkzeug kommt.
- Trennebene und AngusslageBeeinflussen Grat und Dichtkante.
- HinterschnitteErfordern Schieber oder bewusst elastische Entformung.
- SchwindungskompensationAbgestimmt auf Werkstoff und Geometrie.
Fertigungsverfahren nach Bauteilform und Stückzahl
Die Verfahrenswahl hängt weniger von der Zeichnung als von Stückzahl, Geometrie und Toleranzanspruch ab. Wählen Sie ein Verfahren, um die Kapazitäten zu sehen.
Für kleine bis mittlere Teile mit enger Toleranz und hoher Stückzahl.
- Bauteilhüllvolumen bis 300 × 200 × 100 mm
- Härte 10 bis 80 Shore A
- Typische Teiletoleranz ±0,05 mm, kritische Maße bis ±0,02 mm je nach Geometrie
- Stück-zu-Stück-Wiederholgenauigkeit ca. ±0,1 mm bei entsprechender Geometrie
- Einfach- und Mehrfachkavitäten, automatisierte Fertigung möglich
- Serienwerkzeuge für 3 bis 5 Millionen Schuss, abhängig von Werkstoff und Anwendung
Verbunde aus Kunststoff- oder Metallträger und Silikonkontur.
- Kunststoffträger aus PC, PA, PBT, PPSU, PPA oder PEI
- Metallträger aus Aluminium, Edelstahl, Messing oder Kupfer
- Bondingstrategie chemisch oder mechanisch, je nach Trägerwerkstoff und Belastung
- Einlegeumspritzung und Mehrfachkavitäten
Die Haftung zwischen Träger und Silikon bestimmt die Funktion. Wir legen die Bondingstrategie vor dem Werkzeugbau fest und prüfen sie mit Abzugsversuchen an T0-Mustern.
Für große, flächige oder dickwandige Teile mit moderatem Toleranzanspruch.
- Maximale Größe 2500 × 2000 × 1000 mm
- Teiletoleranz typisch ±0,2 mm
- Kavitätstoleranz ±0,1 bis ±0,2 mm für kleine Teile, ±0,3 bis ±0,5 mm für komplexe Geometrien
- Sekundäre Operationen wie Stanzen, Bohren und Nachvernetzung
Für Schläuche, Profile und Endlosware.
- Außendurchmesser 0,5 bis 120 mm
- Wandstärke 0,3 bis 15 mm
- Querschnittstoleranz ±0,05 mm standard, ±0,03 mm als Präzisionsausführung
- Endlosrollen bis 1.000 m, Fixlängen nach Zuschnitt
- Vernetzung per Heißluft, Salzbad, Mikrowelle oder Dampf
- Mehrkanal- und Sonderprofile auf Anfrage
Werkzeugbau und Durchlaufzeiten
Die Werkzeugstrategie entscheidet über Maßhaltigkeit und Serienfähigkeit. Wir arbeiten mit 3- und 5-Achs-CNC, Senk- und Drahterodieren sowie Mold-Flow-Analysen.
Für Serienwerkzeuge verwenden wir gehärtete Stähle wie P20, NAK80, H13, S136 oder 420-Edelstahl. Für Vorserien und Designfreigaben stehen Aluminiumwerkzeuge zur Verfügung, die je nach Geometrie etwa 100 bis 10.000 Zyklen halten.
Die Werkzeugoberfläche liegt bei Ra 0,8 µm oder besser, wenn die Anwendung es verlangt. Bei Dichtflächen stimmen wir die Oberflächenqualität gezielt mit der Funktion ab, nicht pauschal.
Prototypenwerkzeug
ca. 10–12 Tage
Richtwert Durchlaufzeit
Serienwerkzeug
ca. 3–6 Wochen
Richtwert Durchlaufzeit
Sekundäre Operationen
Nachvernetzung, Präzisionsentgraten, Stanzen, Lochen, X/Y-Schneiden, Ventilschlitzung, Tampon- und Siebdruck, Lasermarkierung, Bohren, Bonding, Tauchen, Schneiden und Aufwickeln, Montage sowie Funktionsprüfung. Verpackung auf Wunsch sortenrein, sauber und exportfähig.
Werkstoffe und EU-Vorgaben
Die Materialauswahl richtet sich nach Einsatzbedingungen und Dokumentationsbedarf. REACH- und RoHS-Abgleich erfolgt je Compound.
Verfügbare Typen
Allzweck-LSR, medizinisches LSR, lebensmittelechtes und platinvernetztes Silikon, optisches LSR, Fluorsilikon, Hoch- und Niedertemperatursilikon, elektrisch leitfähige und wärmeleitende Compounds sowie flammgeschützte Typen.
Konformität
- Lebensmittelkontakt: Spezifikation nach BfR XV beziehungsweise LFGB
- Medizinprodukte: Dokumentationsumfang nach MDR, projektbezogen abgestimmt
- REACH- und RoHS-Abgleich je Compound
Eignung für Ihr Projekt
Wir arbeiten am besten mit Projekten, bei denen die Zeichnung vorliegt, ein Werkzeug neu entstehen muss und eine Serie von mehr als etwa 100.000 Teilen pro Jahr geplant ist. Das gilt besonders für Dichtungen, Membranen, Ventile und Isolationsteile.
Gut geeignet
Projekte mit vorhandener Zeichnung, neuem Werkzeugbedarf und Serienperspektive, bei denen Funktion und Wiederholbarkeit zählen.
Weniger geeignet
Reine Katalogware ohne Zeichnung, einmalige Prototypen ohne Serienperspektive sowie Projekte mit Luftfahrt- oder Nuklearzulassung als Haupttreiber.
| Branche | Typische Teile | Worauf es ankommt |
|---|---|---|
| Automotive und EV | Steckverbinder-, Sensor- und HV-Dichtungen | Temperatur- und Alterungsbeständigkeit, Freigabeprozess, Mehrkavität |
| Medizintechnik | Septen, Ventile, Membranen, Schläuche | Materialnachweis, Toleranz, Chargenrückverfolgung |
| Elektronik und Sensorik | Gehäusedichtungen, Silikontastaturen, Wärmeleitpads | IP-Dichtheit, Miniaturisierung, Umspritzung |
| Fluidtechnik und Pumpen | Membranen, Rückschlag- und Entenschnabelventile | Dichtheit, Ansprechdruck, Lebensdauer |
| Lebensmittel und Babycare | Sauger, Dosierventile, Dichtungen | Konformitätsnachweise, Migration, Geruch |
Vom RFQ-Paket zur Serienfreigabe
Der Ablauf ist für Einkauf und Qualität nachvollziehbar aufgebaut. Kritische Maße, Funktionsflächen, Dichtlinien und Änderungsstände halten wir vor Serienstart schriftlich fest.
- Schritt 1RFQ-Prüfung und DFM-Rückmeldung
- Schritt 2Material- und Härteauswahl
- Schritt 3Werkzeugkonzept und Angebot
- Schritt 4Werkzeugbau
- Schritt 5T0- und T1-Muster
- Schritt 6Maß- und Funktionsvalidierung
- Schritt 7Serienfreigabe mit festgelegten Prüfmerkmalen
- Schritt 8Serienfertigung, Prüfung, Montage und Exportverpackung
Änderungen an Zeichnung oder Werkstoff laufen über einen dokumentierten Änderungsprozess, damit sich Ihre Freigaben nicht stillschweigend verschieben.
Angebotsanfrage stellen
Senden Sie Ihr RFQ-Paket mit Zeichnung oder STEP-Datei, Werkstoffanforderung, Stückzahl und den gewünschten Nachweisen an info@lsrparts.com. Wir prüfen die Unterlagen auf Herstellbarkeit und nennen die voraussichtlichen Werkzeug- und Stückkosten.
Für eine kurze technische Rückfrage nennen Sie bitte Einsatztemperatur, Medium im Kontakt mit dem Teil und geforderte Lebensdauer. Diese drei Angaben klären die Verfahrensfrage oft bereits.
Telefon:
E-Mail: info@lsrparts.com
WhatsApp:
Adresse: