Wärmeleitpads für Serienprojekte
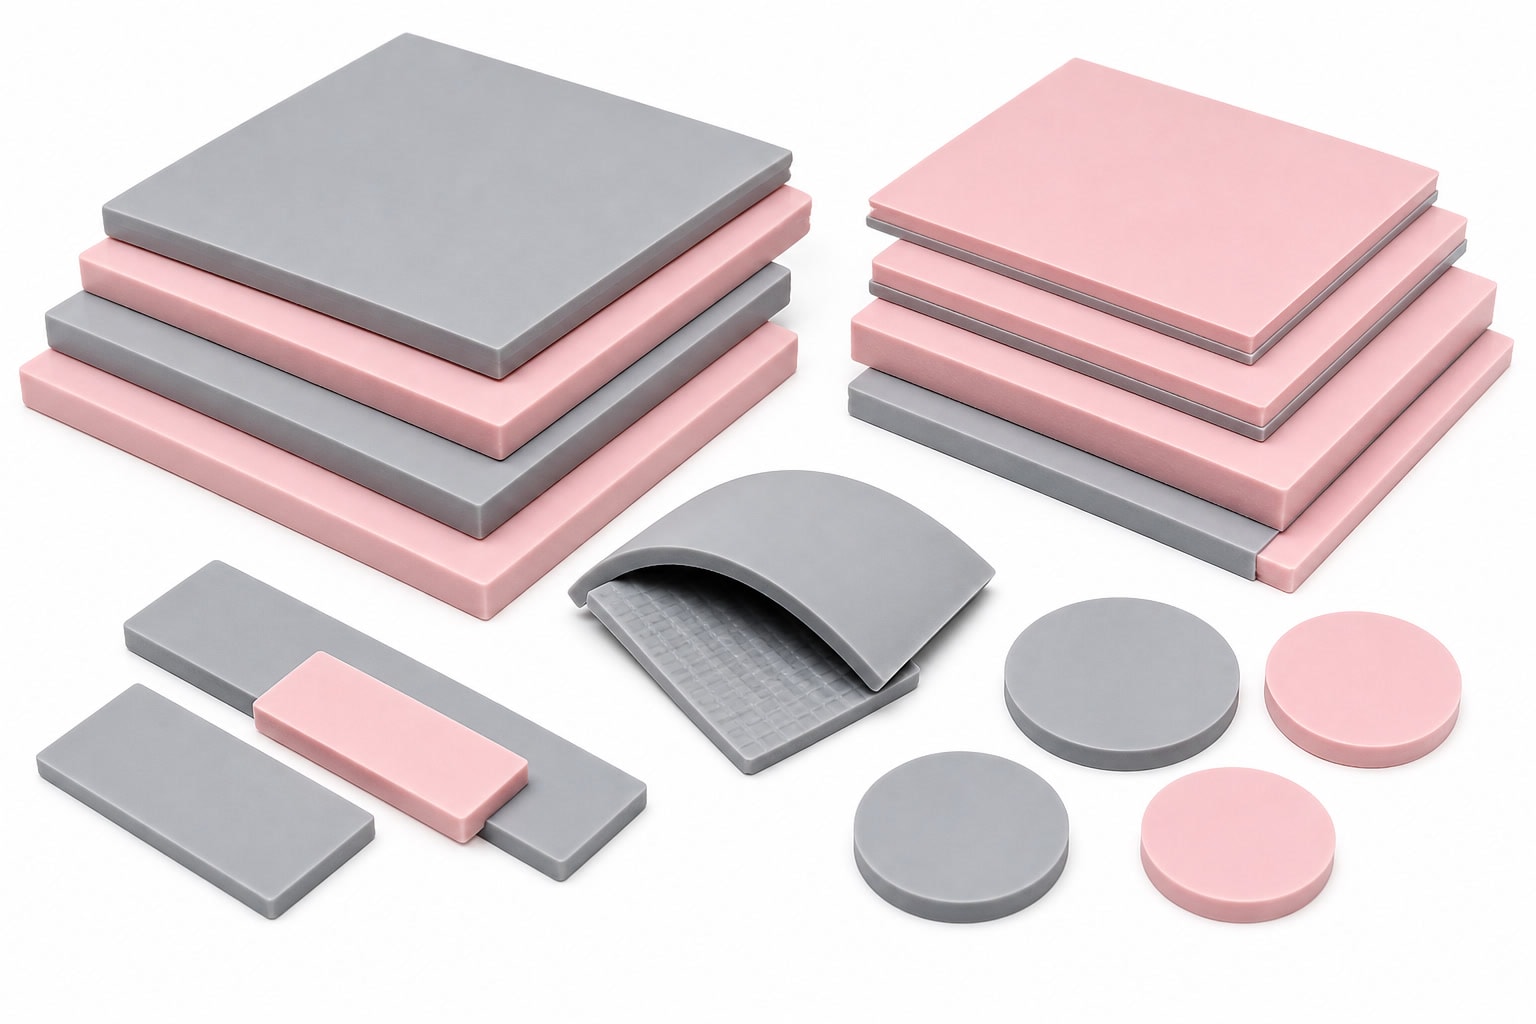
Spaltfüllende Wärmeleitpads aus Silikon, als Formteil in Serie gefertigt
Wärmeleitpads füllen den Luftspalt zwischen einer Wärmequelle und dem Kühlkörper oder Gehäuse. Ein Pad funktioniert aber nur, wenn Dicke, Verpressung und Anlagefläche zur Baugruppe passen. Bei uns beginnt deshalb jedes Projekt mit der Spaltgeometrie, nicht mit dem Katalog.
Wann ein spaltfüllendes Pad die richtige Lösung ist
Ein Pad ist sinnvoll, wenn der Spalt zwischen zwei Bauteilen nicht exakt konstant ist, sich unter Last oder Temperatur verändert oder mehrere Wärmequellen mit unterschiedlichen Höhen auf ein gemeinsames Kühlblech entwärmt werden sollen. Typische Fälle sind Batteriemodule mit Zellzwischenräumen, Leistungselektronik auf einer gemeinsamen Gehäusewand, Sensorik mit Toleranzketten und Steuergeräte mit Bauteilen unterschiedlicher Höhe.
Wann eher eine Alternative passt
Bei sehr kleinem, exakt planparallelem Spalt können Wärmeleitpaste oder Klebstoff wirtschaftlicher sein. Diese Entscheidung treffen wir gemeinsam mit Ihrer Konstruktion anhand von Spaltmaß, Druckverteilung und Montageablauf, bevor ein Werkzeug entsteht.
Wie wir spaltfüllende Pads fertigen
Je nach Geometrie, Stückzahl und Dickenbereich setzen wir unterschiedliche Verfahren ein. Wählen Sie ein Verfahren, um die Details zu sehen.
LSR-Spritzgießen
Für Pads mit definierten Konturen, Nasen, Durchgangsbohrungen oder Dichtlippen in Serienstückzahlen. Die Dicke wird über das Werkzeug geführt und ist über die Serie wiederholbar.
Für die Dicke sind Werkzeug- und Prozesstoleranzen maßgeblich. Die tatsächliche Toleranz eines Pads hängt von Geometrie, Dickenbereich und Compound ab und wird im Erstmusterprozess nachgewiesen.
Werkstoffe und Eigenschaften
Wärmeleitende Silikone werden als kundenspezifische Compounds eingesetzt. Wärmeleitfähigkeit, Härte und Verhalten unter Verpressung bestimmen, ob ein Pad im Gerät die Last trägt und die Wärme ausreichend ableitet.
| Parameter | LSRParts Fähigkeit |
|---|---|
| Verfahren | LSR-Spritzgießen, Silikon-Formpressen, Extrusion mit Nachbearbeitung |
| Härtebereich | 10–80 Shore A (je nach Compound und Verfahren) |
| Typische Teiletoleranz | ±0,05 mm (LSR), ±0,2 mm (Formpressen) |
| Stück-zu-Stück-Wiederholgenauigkeit | ca. ±0,1 mm, geometrieabhängig |
| Werkstoff | Wärmeleitendes Silikon, kundenspezifische Compounds |
| Werkzeuge | Prototypen- oder Serienwerkzeug, Mehrfachkavitäten möglich |
| Sekundäre Operationen | Stanzen, Schneiden, Markieren, Montage, Verpackung |
Die Wärmeleitfähigkeit geben wir nicht pauschal an. Sie ist eine Eigenschaft des jeweiligen Compounds und wird mit Datenblatt und Prüfbericht zum Projekt festgelegt. Für Ihre Freigabe sind die Angaben aus Ihrer Thermosimulation oder Ihrem Messaufbau der Ausgangspunkt.
Was Konstruktion und Einkauf vorab klären sollten
Damit wir ein belastbares Angebot erstellen und Fehlentwicklungen vermeiden, benötigen wir bei der Anfrage folgende Angaben. Liegen sie vor, legen wir bereits in der DFM-Phase Dicke, Entformbarkeit, Verpressungsreserve und Fertigungsweg fest.
-
1
Spaltgeometrie
Nennmaß, Toleranz sowie Ober- und Untergrenze des Spalts, idealerweise mit Toleranzkette.
-
2
Verpressung
Gewünschte Kompression in Prozent und Art der Anpressung (Schrauben, Federn, Gehäusedeckel).
-
3
Wärmeziel
Abzuführende Leistung, zulässige Temperatur der Wärmequelle und Umgebungsbedingungen.
-
4
Kontaktflächen
Werkstoffe der Anlageflächen und gegebenenfalls Oberflächenvorgaben.
-
5
Funktion
Dichtfunktion, elektrische Isolation, Durchführungen und Lagesicherung.
-
6
Stückzahl
Jahresbedarf, Abrufe und geplanter Hochlauf.
-
7
Nachweise
Materialzertifikat, Erstmuster, Maßprotokoll sowie gegebenenfalls Ausgasungs- oder Siloxananforderungen und REACH- und RoHS-Konformität.
Typische Anwendungen
Batterie und E-Mobilität
Wärmeführung zwischen Zellen, Modulen und Kühlplatte. Wichtig sind Dickenkonstanz über die Serie, Verhalten unter Alterung und nachvollziehbare Chargenführung.
Leistungselektronik und Steuergeräte
Pads zwischen Leistungsbauteilen und Gehäuse, oft mit Stanzungen für Befestigungen oder Anschlüsse. Relevant sind Verpressungsverhalten und die saubere Abgrenzung zur elektrischen Isolation.
Sensorik und Elektronikmodule
Kleine Pads mit enger Toleranz, teils kombiniert mit Dichtkonturen, wenn das Gehäuse gleichzeitig IP-Schutz erfüllen muss.
Häufige Fehler, die wir früh abfangen
Die meisten Probleme entstehen nicht in der Fertigung, sondern in der Spezifikation. Wir prüfen diese Punkte bereits zu Projektbeginn.
- Dicke ohne Berücksichtigung der Verpressung spezifiziert, sodass das Pad nach dem Verschrauben zu stark oder zu schwach anliegt.
- Toleranzkette aus Bauteilen und Gehäuse nicht zusammengeführt, was in der Serie zu unterschiedlichen Spaltmaßen führt.
- Pad ohne Positionierhilfe konstruiert, obwohl die Montage automatisiert erfolgen soll.
- Materialwahl nur nach Wärmeleitfähigkeit getroffen, ohne Härte, Verpressung und Alterung zu betrachten.
Anfrage stellen
Senden Sie uns Ihre Zeichnung oder STEP-Datei, die Spaltinformationen und die Stückzahl an info@lsrparts.com. Wenn Sie bereits ein Pad-Konzept haben, fügen Sie das Datenblatt oder den bisherigen Prüfbericht bei. Wir melden uns mit einer DFM-Rückmeldung, einem Verfahrensvorschlag und einer Einschätzung zu Werkzeug, Erstmusterumfang und Durchlaufzeit.
Ihre Ansprechpartner erreichen Sie an unserem Standort:
LSRParts fertigt spaltfüllende Wärmeleitpads als Serienteile für Konstruktion, Einkauf und Qualitätswesen im DACH-Raum. Wir starten mit Ihrem RFQ-Paket, nicht mit einer Standardofferte.
- Telefon
- info@lsrparts.com
Anfrage-Kontakt