Silikondichtungen für Serienprojekte
Wasserdichte Dichtungen aus Silikon: von der Zeichnung bis zur Serie
Eine Dichtung wird meist erst dann zum Thema, wenn sie undicht ist. Dann stehen Reklamationen, Rückläufer und Nacharbeit im Raum, obwohl das Teil auf dem Papier korrekt aussah.
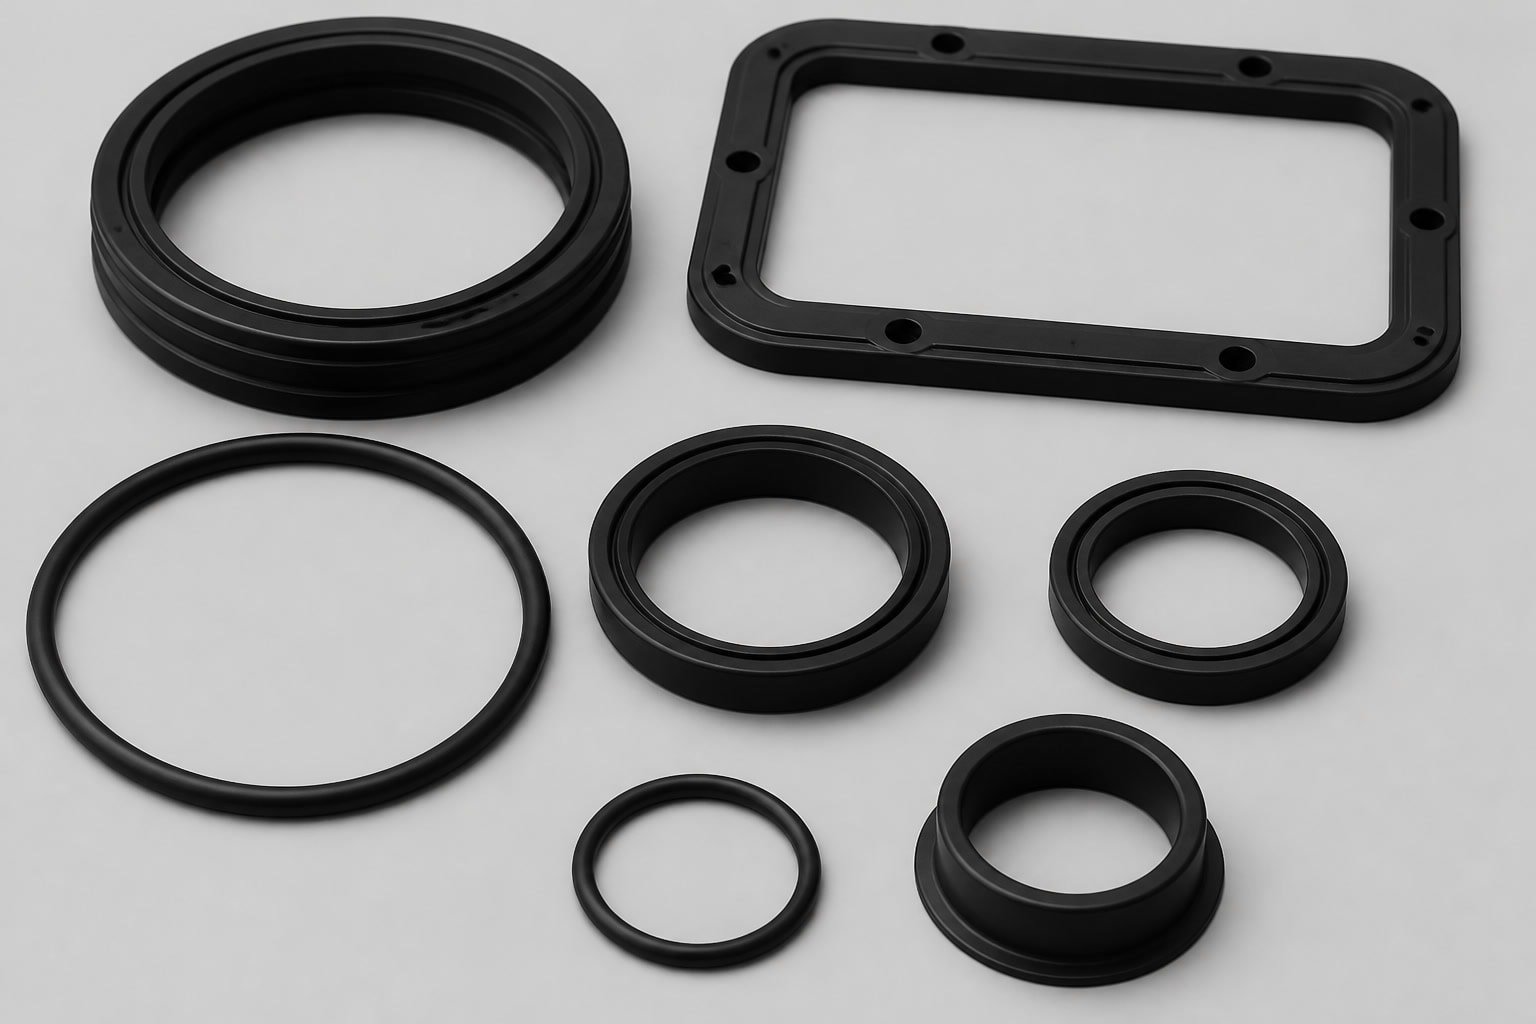
Bei LSRParts wird die Dichtfunktion bereits in Konstruktion und Werkzeug festgelegt. Maßhaltigkeit an der Dichtlinie, saubere Entformung ohne Grat und ein Werkstoff, der bei Ihrem Medium und Ihrer Temperatur stabil bleibt, entscheiden über die Dichtheit im Feld.
- Silikonhärte
- 10–80 Shore A
- Typische Teiletoleranz LSR
- ±0,05 mm
- Kritische Dichtkontur
- bis ±0,02 mm
- Serienwerkzeug (Richtwert)
- ca. 3–6 Wochen
Wie eine Silikondichtung tatsächlich dicht wird
„Wasserdicht“ ist kein Materialmerkmal, sondern das Ergebnis aus Geometrie, Anpressdruck, Werkstoff und Montage. Eine Silikondichtung wird verpresst, füllt den Spalt zwischen Gehäuseteilen und hält die Dichtlinie durch ihre elastische Rückstellkraft auch bei Temperaturwechseln und Vibration an Ort und Stelle.
Die Schutzart IP beschreibt Prüfbedingungen für das Gehäuse. Ob ein Bauteil sie erreicht, entscheidet die Gesamtkonstruktion aus Dichtlinie, Gehäusetoleranz und Verschraubung. Deshalb fragen wir in der Anfrage nach Prüfnorm und Prüfumfang und nicht nur nach dem Schutzgrad.
Verpressung
Für statische Dichtungen werden häufig etwa 15 bis 30 % angesetzt, abhängig von Profil, Härte und Dichtspalt. Zu wenig führt zu Leckage, zu viel zu bleibendem Druckverformungsrest.
Härte
Weichere Compounds mit etwa 30 bis 40 Shore A dichten Unebenheiten gut ab. Härtere Typen bleiben bei höherem Druck und Temperatur formstabiler.
Schutzart IP
IP67 beschreibt laut Norm vorübergehendes Untertauchen bei definierter Tiefe und Zeit. IP68 wird vom Hersteller konkret spezifiziert. Die Dichtung allein macht die Schutzart nicht aus.
Fertigungsverfahren für Dichtungen und ihre Grenzen
Wir fertigen Dichtungen in vier Verfahren. Welches passt, hängt weniger vom Wunsch nach einem Verfahren ab als von Geometrie, Stückzahl und Dichtlinie.
Standardverfahren für Dichtungen mit definierter Dichtkontur, Mehrfachkavitäten und hohen Stückzahlen. Die Teile entstehen im geschlossenen Werkzeug mit engen Prozessfenstern, was bei Dichtlinien, Dichtlippen und Ventilgeometrien die wiederholbaren Maße liefert.
Parameter der Dichtungsfertigung
Die folgenden Werte sind Richtwerte und hängen von Geometrie, Werkstoff und Werkzeug ab.
| Parameter | LSRParts Fähigkeit |
|---|---|
| Verfahren (Dichtungen) | LSR-Spritzguss, LSR-Umspritzen, Formpressen, Extrusion |
| Silikonhärte | 10–80 Shore A |
| Max. Bauteilhüllvolumen LSR / Umspritzen | 300 × 200 × 100 mm |
| Typische Teiletoleranz LSR | ±0,05 mm |
| Kritische Toleranz (Dichtkontur) | bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Stück-zu-Stück-Wiederholgenauigkeit | ca. ±0,1 mm, geometrieabhängig |
| Extrusion: Wandstärke | 0,3–15 mm |
| Extrusion: Querschnittstoleranz | ±0,05 mm Standard / ±0,03 mm Präzision |
| Extrusion: Schlauch-Außendurchmesser | 0,5–120 mm |
| Werkzeuglebensdauer Serie | 3–5 Mio. Schuss, werkzeugabhängig |
| Prototypenwerkzeug (Richtwert) | ca. 10–12 Tage |
| Serienwerkzeug (Richtwert) | ca. 3–6 Wochen |
| Werkzeugstähle | P20, NAK80, H13, S136, 420 |
| Werkzeugoberfläche | Ra 0,8 µm oder besser bei Bedarf |
Werkstoffauswahl nach Medium, Temperatur und Zulassung
Der Werkstoff bestimmt, wie lange die Dichtung ihre Rückstellkraft behält. Wir wählen die Silikonart nach Medium und Temperaturprofil, nicht nach Verfügbarkeit. Ein Allzweck-LSR, das bei Raumtemperatur gut dichtet, kann bei Kraftstoff oder Öl schnell quellen. Dafür kommt Fluorsilikon in Frage.
Für Lebensmittel- oder Medizinkontakt setzen wir auf lebensmittelechtes oder platinvernetztes Silikon. Bei Temperaturen über 150 °C oder unter −50 °C lohnt ein Blick auf Hochtemperatur- bzw. Niedrigtemperatur-Compounds.
Nachweise, die wir liefern
- Materialzertifikate sowie Unterstützung bei REACH- und RoHS-Abgleichen
- Konformitätsaussage nach BfR XV bzw. LFGB auf Basis Ihrer Spezifikation für Lebensmittelkontakt
- Dokumentation im Rahmen der MDR für Medizinprodukte
Die Materialeignung für Ihr konkretes Medium sichern Sie mit dem Datenblatt und eigener Prüfung ab. Welche Nachweise Ihr Projekt braucht, klären wir in der RFQ-Prüfung und nicht erst nach dem ersten Muster.
Von der Maßtoleranz zur Dichtheit
Die Dichtheit hängt an wenigen Merkmalen: Dichtkontur, Dichtlinie an der Teilung, Grat und Verzug. Der Grat an der Trennebene ist der häufigste Leckagepfad, schon wenige Hundertstelmillimeter können die Anlage stören.
Trennebene außerhalb der Dichtzone
Wir legen die Trennebene so, dass sie nicht in der Dichtzone liegt, und entgraten Dichtkanten gezielt, bei Bedarf mit Präzisionsverfahren.
Kritische Maße festlegen
Für die Dichtkontur geben wir in der Regel ±0,02 bis ±0,05 mm an. Maße, die den Verpressweg beeinflussen, sollten in Ihrer Zeichnung als kritisch gekennzeichnet sein.
Sekundärschritte
Nachvernetzung entfernt Restflüchtige und stabilisiert den Druckverformungsrest. Bonding, Schneiden, Lochen und Ventilschlitzung bereiten Teile für den Einsatz vor, auf Wunsch bis zur Montage.
Vom Muster zur freigegebenen Serie
Eine Dichtung muss im Serienwerkzeug dieselbe Dichtfunktion liefern wie im Muster. Dafür arbeiten wir mit einem festen Ablauf, in dem Merkmale, Prüfung und Stichprobe vorab festgelegt werden.
-
1
DFM-Prüfung
Fertigbarkeit der Dichtungsgeometrie und Dichtkontur prüfen.
-
2
Werkzeugkonzept
Angussposition und Entformung festlegen, damit die Trennebene die Dichtzone nicht berührt.
-
3
Werkzeugbau
Fertigung des Werkzeugs mit definierten Stählen und Oberflächen.
-
4
T0- und T1-Muster
Erstmuster für die Abstimmung von Prozess und Maßen.
-
5
Maß- und Funktionsvalidierung
Vermessung der Merkmale und Prüfung der Dichtfunktion mit definierter Stichprobe.
-
6
Serienfreigabe
Dokumentation mit Erstmuster, Maßprotokoll und Änderungsstand, anschließend Start der Serie.
Die Dichtheitsprüfung richten wir nach Ihrer Vorgabe aus. Wasserbad, Druckabfall oder Helium haben unterschiedliche Aussagekraft, die passende Methode hängt vom Bauteil ab. Die Prüfung erfolgt je nach Vereinbarung bei uns oder bei einem externen Prüfdienstleister.
Welches Verfahren zu welcher Dichtung passt
Die Anwendungen unterscheiden sich vor allem in Temperatur- und Alterungsbeanspruchung, Dokumentation und Werkstofffrage. Ist Ihre Dichtung in mehrere Kategorien einzuordnen, lohnt die Abstimmung vor dem Werkzeug.
| Dichtungstyp | Empfohlenes Verfahren | Begründung |
|---|---|---|
| Gehäusedichtung mit definierter Dichtkontur (z. B. IP-Dichtung für Elektronik) | LSR-Spritzguss | Enge Toleranzen an der Dichtlinie, reproduzierbare Maße über große Stückzahlen |
| Dichtung auf Kunststoff- oder Metallträger (z. B. Steckverbinder, Deckel) | LSR-Umspritzen | Keine lose Montage, Dichtung ist fest am Bauteil |
| Großflächige Flachdichtung oder Platte | Formpressen | Wirtschaftlich bei großen Abmessungen, Dichtkante weniger kritisch |
| Dichtprofil als Meterware oder Endlosdichtung | Extrusion | Konstanter Querschnitt, Ablage in Nut oder Rolle |
| Membran mit Dichtlippe für Pumpe oder Ventil | LSR-Spritzguss, ggf. mit Ventilschlitzung | Funktionskontur und Schlitzgeometrie im Werkzeug definiert |
Typische Anwendungsfelder
Automotive mit Steckverbinder- und Sensordichtungen, Elektronik mit IP-Gehäusen und Tastaturdichtungen, Fluidtechnik mit Membranen und Ventilen sowie Medizin- und Lebensmittelanwendungen mit Werkstoff- und Dokumentationsfragen.
Weniger geeignet
Einzelstücke ohne Zeichnung oder Standard-Gummiware aus dem Katalog. Unser Fokus liegt auf Dichtungen, die in Serie laufen und deren Funktion sich im Werkzeug und in der Prüfung absichern lässt.
Was Ihre Anfrage enthalten sollte
Ein vollständiges RFQ-Paket spart Rückfragen und verkürzt die Zeit bis zum ersten Angebot. Fehlen einzelne Angaben, senden Sie die Anfrage trotzdem.
- Konstruktion3D-Daten (STEP) und Zeichnung mit gekennzeichneten kritischen Maßen und Dichtkontur
- BetriebsbedingungenStatisch oder dynamisch, Medium, Druck und Temperaturbereich
- Schutzart und PrüfungGewünschte Schutzart und Prüfnorm, falls vorgegeben
- Werkstoff und ZulassungenHärte- oder Werkstoffvorgabe sowie Angaben zu Lebensmittel-, Medizin- oder Automotive-Anforderungen
- MengenJahresbedarf und geplante Stückzahl pro Abruf
- Nachweise und AblaufMaterialzertifikat, Erstmuster, Maßprotokoll, Prüfbericht sowie Ablauf von Prototyp über T0/T1 bis Serie, Montage und Verpackung
Anfrage senden
Wenn Sie eine wasserdichte Silikondichtung für ein laufendes oder geplantes Serienprojekt brauchen, senden Sie uns Ihr RFQ-Paket. Wir prüfen die Unterlagen auf Fertigbarkeit, schlagen Verfahren und Werkstoff vor und benennen die Prüfmerkmale für die Freigabe.
So erhalten Sie ein Angebot, das auf Ihrer Dichtfunktion aufbaut und nicht auf einer Schätzung.
- info@lsrparts.com
- Adresse für Muster und Versand
- Telefon und WhatsApp
- ·