LSR-Umspritzen · Bonding · Serienfertigung
Mehrkomponentenspritzguss mit LSR: Umspritzen, Bonding und Serienfertigung
Wenn eine Dichtung, Membran oder ein Steckverbinder auf einem festen Träger sitzen muss, verbindet LSR-Umspritzen Elastizität und Dichtleistung mit der Steifigkeit und Montagefähigkeit von Kunststoff oder Metall. Das Verbundteil kommt ohne manuelle Montage aus dem Prozess.
LSRParts fertigt Silikon-Verbundteile durch Aufspritzen auf vorgefertigte Träger oder durch Umspritzen eingelegter Metall- und Kunststoffteile. Materialwahl, Werkzeugauslegung und Haftungsprüfung werden im Projekt gemeinsam betrachtet.
Projekt besprechen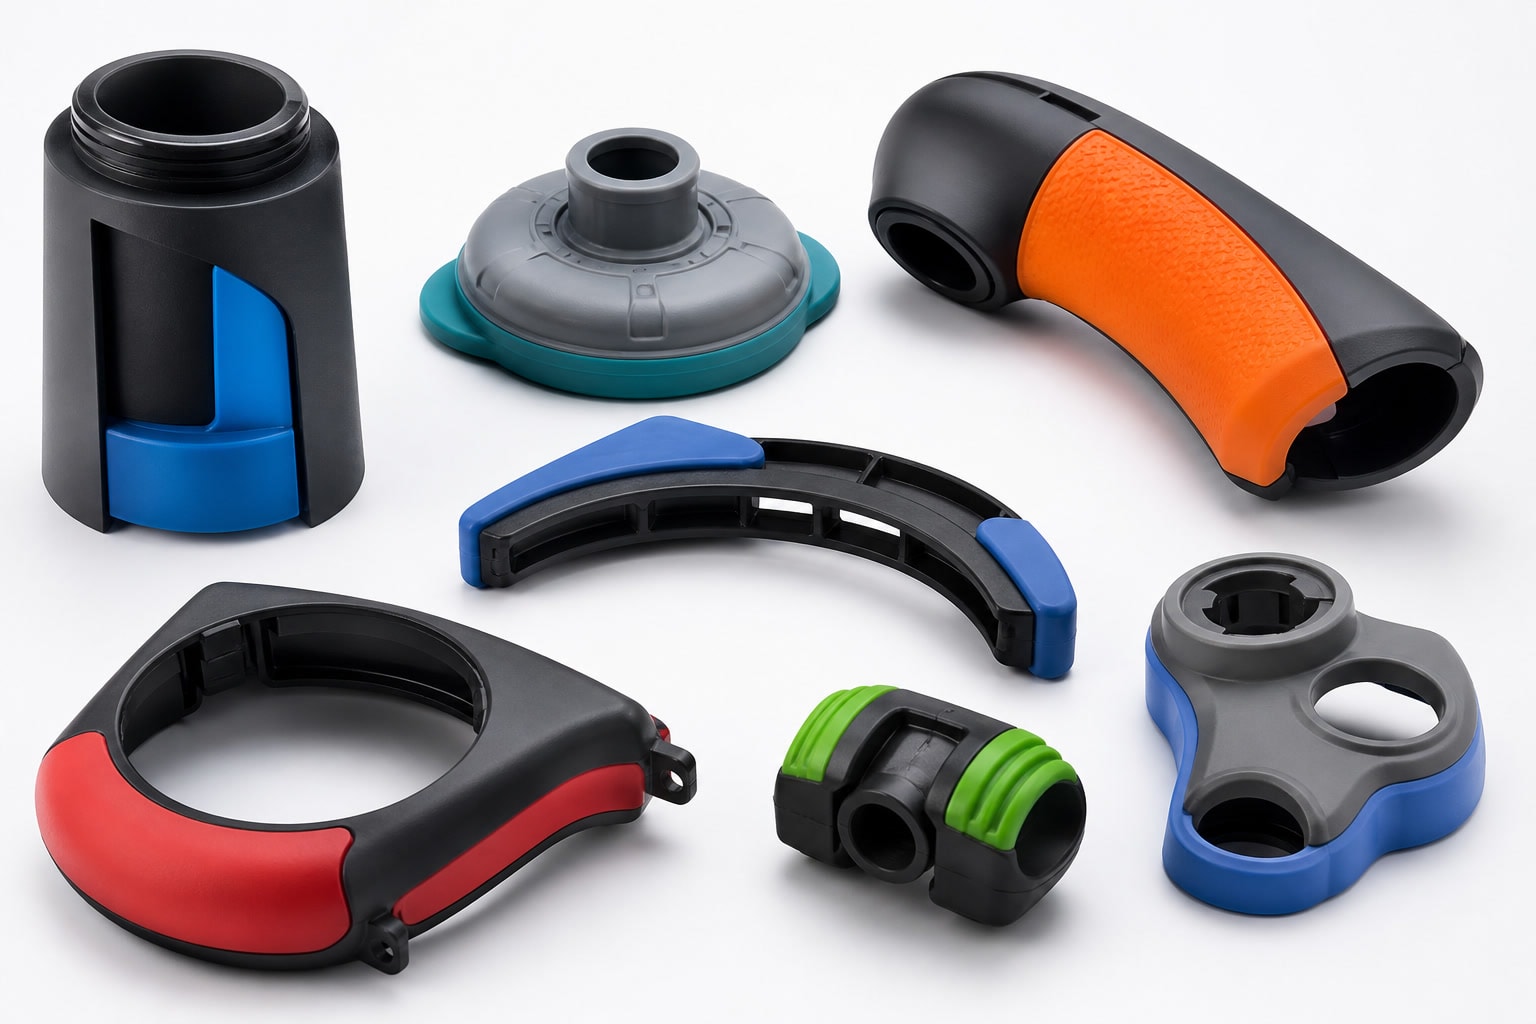
10–80
Shore A Silikonhärte
±0,05 mm
typische Teiletoleranz
Einsatzentscheidung
Wann lohnt sich ein Silikon-Verbundteil?
Das Verfahren ist besonders sinnvoll, wenn Träger und Silikon ihre Funktion gemeinsam erfüllen und Handmontage bei den geplanten Stückzahlen zum Kostentreiber wird.
Präzise positionierte Dichtungen
Die Dichtlinie muss exakt auf dem Träger liegen und darf beim Kleben oder Einlegen nicht verrutschen.
Mehrere Funktionen in einem Bauteil
Dichtlippe und Griffzone oder Membran und Gehäuserand können in einem Arbeitsgang entstehen.
Dauerhafte Verbindung zum Metallträger
Relevant etwa für Steckverbinder, Sensorgehäuse und Ventile mit definierten Haftungsanforderungen.
Nachweisbare Serienqualität
Haftung, Maßhaltigkeit und Chargenrückverfolgung lassen sich in den Projektablauf einplanen.
Nicht immer die wirtschaftlichste Wahl: Bei sehr kleinen Einzelteilen ohne Serienperspektive oder wenn das Silikon ohne Haftung nur eingelegt wird, können ein Einlegeteil oder eine reine Silikon-Einzelteilfertigung sinnvoller sein. Wir sprechen diese Abwägung im DFM-Gespräch offen an.
Technische Eckdaten
Leistungen für Silikon-Verbundteile
Die konkreten Werte hängen von Werkstoffpaarung, Bauteilgeometrie und Anwendung ab. Kritische Toleranzen und Werkzeugstandzeit werden projektspezifisch bewertet.
Eckdaten anfragen| Verfahren | LSR-Umspritzen, Einlegeumspritzung, Mehrkavitätenwerkzeuge |
|---|---|
| Maximales Bauteilhüllvolumen | 300 × 200 × 100 mm |
| Silikonhärte | 10–80 Shore A |
| Teile- und Werkzeugtoleranzen | Typisch ±0,05 mm; kritisch bis ±0,02 mm, anwendungsabhängig; Werkzeug ±0,01 mm |
| Kunststoffträger | PC, PA, PBT, PPSU, PPA, PEI und weitere |
| Metallträger | Aluminium, Edelstahl, Messing, Kupfer |
| Bonding | Chemisch oder mechanisch, je nach Werkstoffpaarung |
| Werkzeugwerkstoffe | P20, H13, 420 Edelstahl |
| Werkzeuglebensdauer | 3–5 Mio. Schuss, werkzeug- und anwendungsabhängig |
| Serienwerkzeug-Durchlaufzeit | Richtwert 3–6 Wochen |
Die Silikonseite wird im LSR-Spritzgießverfahren verarbeitet und bei Bedarf nachvernetzt. Träger werden vor dem Umspritzen gefertigt, gereinigt oder vorbehandelt. Bei extern bezogenen Trägern prüfen wir vor Serienstart den Eingangszustand, darunter Maßhaltigkeit, Oberflächenreinheit und bei PA die Trocknung.
Vor dem Werkzeugbau
Haftung und Bonding zuverlässig planen
Die Haftung zwischen Silikon und Träger ist eine häufige Fehlerquelle. Sie hängt von Werkstoffpaarung, Oberfläche, Vorbehandlung und Geometrie ab. Bei Wechselbelastung kann eine mechanische Verankerung zusätzlich zum Bonding erforderlich sein.
Anforderung festlegen
Dichtheit unter Druck, Abzugskraft, Temperaturwechsel und Medienbeständigkeit bestimmen das Haftungskonzept.
Werkstoffpaarung bewerten
Wir prüfen, ob chemisches Bonding verfügbar ist oder eine Anpassung der Geometrie nötig wird.
Nachweis definieren
Mögliche Prüfungen sind Abzugstest, Schnittbild, Dichtheitsprüfung und Dauerversuch.
Positionierung abstimmen
Wir legen fest, ob der Träger eingelegt, eingesetzt oder über eine Vorrichtung positioniert wird.
Wenn Ihr Pflichtenheft einen Haftungsnachweis oder eine bestimmte Prüfmethode vorgibt, senden Sie die Angaben am besten direkt mit. So können Werkzeug und Erstmusterprüfung von Beginn an darauf ausgelegt werden.
Material und Konstruktion
Auf Anwendung und Serienprozess abgestimmt
Silikon wird nach Einsatzbedingungen und nicht allein nach Katalog ausgewählt. Das Trägermaterial wird mitbetrachtet: PC, PA, PBT, PPSU und PEI unterscheiden sich in Temperatur- und Chemikalienbeständigkeit und beeinflussen die Haftung zum Silikon.
Allzweck-LSR
Für Industrie- und Elektronikdichtungen
Medizinisches LSR
Für Medizinprodukte, Dokumentationsumfang projektbezogen abgestimmt
Lebensmittelechtes LSR
Spezifikation nach BfR XV beziehungsweise LFGB
Platinvernetztes Silikon
Für Medizin- und Lebensmittelkontakt
Fluorsilikon
Für Kraftstoff- und Chemikalienbeständigkeit
Hoch- und Tieftemperatur-Silikon
Für Motorraum- und Außenanwendungen
Funktionale Compounds
Elektrisch leitfähig oder wärmeleitend für EMI-Abschirmung und Thermomanagement
Kundenspezifische Compounds
Mit REACH- und RoHS-Abgleich
Konstruktion für die Serie
DFM-Prüfung: Details, die Serienfehler vermeiden
Viele Probleme bei Verbundteilen beginnen bereits in der Konstruktion. Öffnen Sie die Prüfpunkte, um die zentralen Gestaltungsfragen zu sehen.
Trägerkontur und Verankerung
Hinterschnitte können die mechanische Verankerung unterstützen. Übergänge benötigen Radien; scharfe Kanten im Silikonbereich sollten vermieden werden.
Wandstärken des Silikons
Gleichmäßige Wandstärken verringern Einfallstellen und Fließprobleme. Dünne Lippen müssen hinsichtlich Fließweg und Entformung geprüft werden.
Anspritzung und Funktionsflächen
Die Anspritzposition beeinflusst Bindenähte und Lufteinschlüsse. Bei Dichtlinien sollte die Anspritzung außerhalb der Funktionsfläche liegen.
Entformung und Trennebene
Elastisches Silikon kann Hinterschnitte ausgleichen, benötigt aber definierte Trennlinien und gegebenenfalls Schieber oder Kerne. Gratfreie Dichtflächen erfordern eine abgestimmte Werkzeugkonstruktion und bei Bedarf einen Entgratschritt.
Schwindung und Maßänderung
Silikon und Träger schwinden unterschiedlich. Die Werkzeugmaße berücksichtigen dieses Verhalten; Funktionsmaße werden am Erstmuster bestätigt.
Anwendungsfelder
Wo Silikon und Träger zusammenarbeiten
Automotive und E-Mobilität
Steckverbinderdichtungen mit Metall- oder Kunststoffträger, Sensordichtungen sowie Batterie- und Entlüftungselemente.
Medizintechnik
Ventilkomponenten mit Trägerstruktur, Membranen mit Befestigungsrahmen und Gerätedichtungen mit Gehäuseanbindung.
Fluidtechnik und Pumpen
Membranen mit Trägerring und Ventile mit Gehäuseintegration.
Elektronik und Sensorik
IP-Dichtungen auf Gehäuseschalen, Silikontastaturen mit Trägerplatte und Umspritzungen von Steckergehäusen.
Lebensmittel und Babycare
Dosierventile und Sauger mit Trägerteil, sofern die Materialkombination konformitätsfähig ist.
Projektablauf
Vom RFQ bis zur Serienfertigung
Werkzeugkonzept, Haftungsstrategie und Prüfplan werden entlang der Projektphasen aufeinander abgestimmt.
RFQ besprechen- 01
RFQ-Prüfung und DFM
Zeichnung oder STEP-Datei, Funktionsflächen, Haftungsanforderung und Stückzahl prüfen.
- 02
Material- und Haftungskonzept
Silikonhärte, Werkstoffpaarung, Bonding-Strategie und Prüfmethode festlegen.
- 03
Werkzeugkonzept
Anspritzung, Trennebene, Kavitätenzahl und Einleger- oder Vorrichtungskonzept bestimmen.
- 04
Werkzeugbau
Prototypenwerkzeug in ca. 10–12 Tagen; Serienwerkzeug als Richtwert in ca. 3–6 Wochen.
- 05
T0/T1 und Validierung
Erstmuster, Maß- und Funktionsprüfung sowie Haftungsnachweis durchführen.
- 06
Serienfreigabe
Prozessfenster, Prüfplan und Änderungsstand festlegen.
- 07
Fertigung und Prüfung
Wiederholgenauigkeit, Chargenrückverfolgung und Stichprobenprüfung berücksichtigen.
- 08
Sekundäre Operationen
Nachvernetzen, entgraten, markieren, montieren und für den Export verpacken.
Angebotsvorbereitung
Was wir für eine belastbare Bewertung benötigen
Je vollständiger die Anfragedaten sind, desto besser lassen sich Machbarkeit, Werkzeug und Prüfaufwand einordnen. Fehlende Angaben können wir im Gespräch klären.
- Zeichnung und STEP-Datei des Verbundteils sowie des separat beschafften Trägers
- Werkstoffangaben für Träger und Silikon oder Anforderungen an die Materialauswahl
- Härteanforderung in Shore A
- Jahresbedarf und geplante Stückzahlen für die Werkzeugamortisation
- Kritische Maße, Funktionsflächen und Dichtlinien mit Toleranzen
- Haftungsanforderungen wie Abzugskraft, Dichtheit oder Temperaturzyklen
- Gewünschte Nachweise, etwa Materialzertifikat, Erstmuster, Prüfprotokoll oder Stammdatenbedarf wie IMDS
- Anwendungsumfeld: Medium, Temperatur, Dauerbelastung und Normen
Verfahrensumfang
Klare Grenzen, passende Alternativen
Wir fertigen Silikon-Verbunde über LSR-Umspritzen und Einlegeumspritzung. Reine Thermoplast-Thermoplast-Mehrkomponentenverfahren mit Drehtisch- oder Wendeplattenwerkzeugen gehören nicht zu unseren Eigenfertigungsverfahren.
Wenn Ihr Projekt einen solchen Prozess erfordert, klären wir im RFQ, ob das Teil über einen Partner in die Prozesskette eingebunden werden kann oder ob ein alternatives Konzept – zum Beispiel Einlegeumspritzung oder zweistufige Fertigung – wirtschaftlicher ist.
Angebot anfragen
Lassen Sie Ihr LSR-Verbundteil prüfen
Senden Sie Zeichnung, STEP-Datensatz sowie Eckdaten zu Stückzahl und Werkstoff. Wir melden uns innerhalb von zwei Werktagen mit einer Rückmeldung zur Machbarkeit, offenen Fragen und einem Vorschlag für den Projektablauf.
Kontakt: info@lsrparts.com
Adresse: