Kundenspezifische Silikonfertigung · DACH-Raum
Silikonteile nach Maß – vom ersten Muster bis zur Serie
Eine Zeichnung allein reicht selten für ein belastbares Angebot. Shore-Härte, Dichtlinie, Entformbarkeit, Stückzahl und benötigte Qualitätsnachweise entscheiden mit. Wir unterstützen Sie bei Werkstoff- und Verfahrenswahl, Werkzeugkonzept und dem Weg zur wiederkehrenden Serie.
±0,02 mm
kritische LSR-Bereiche, geometrieabhängig
3–6 Wochen
Richtwert für Serienwerkzeuge
>100.000
Stück Jahresbedarf als typischer Projektfit
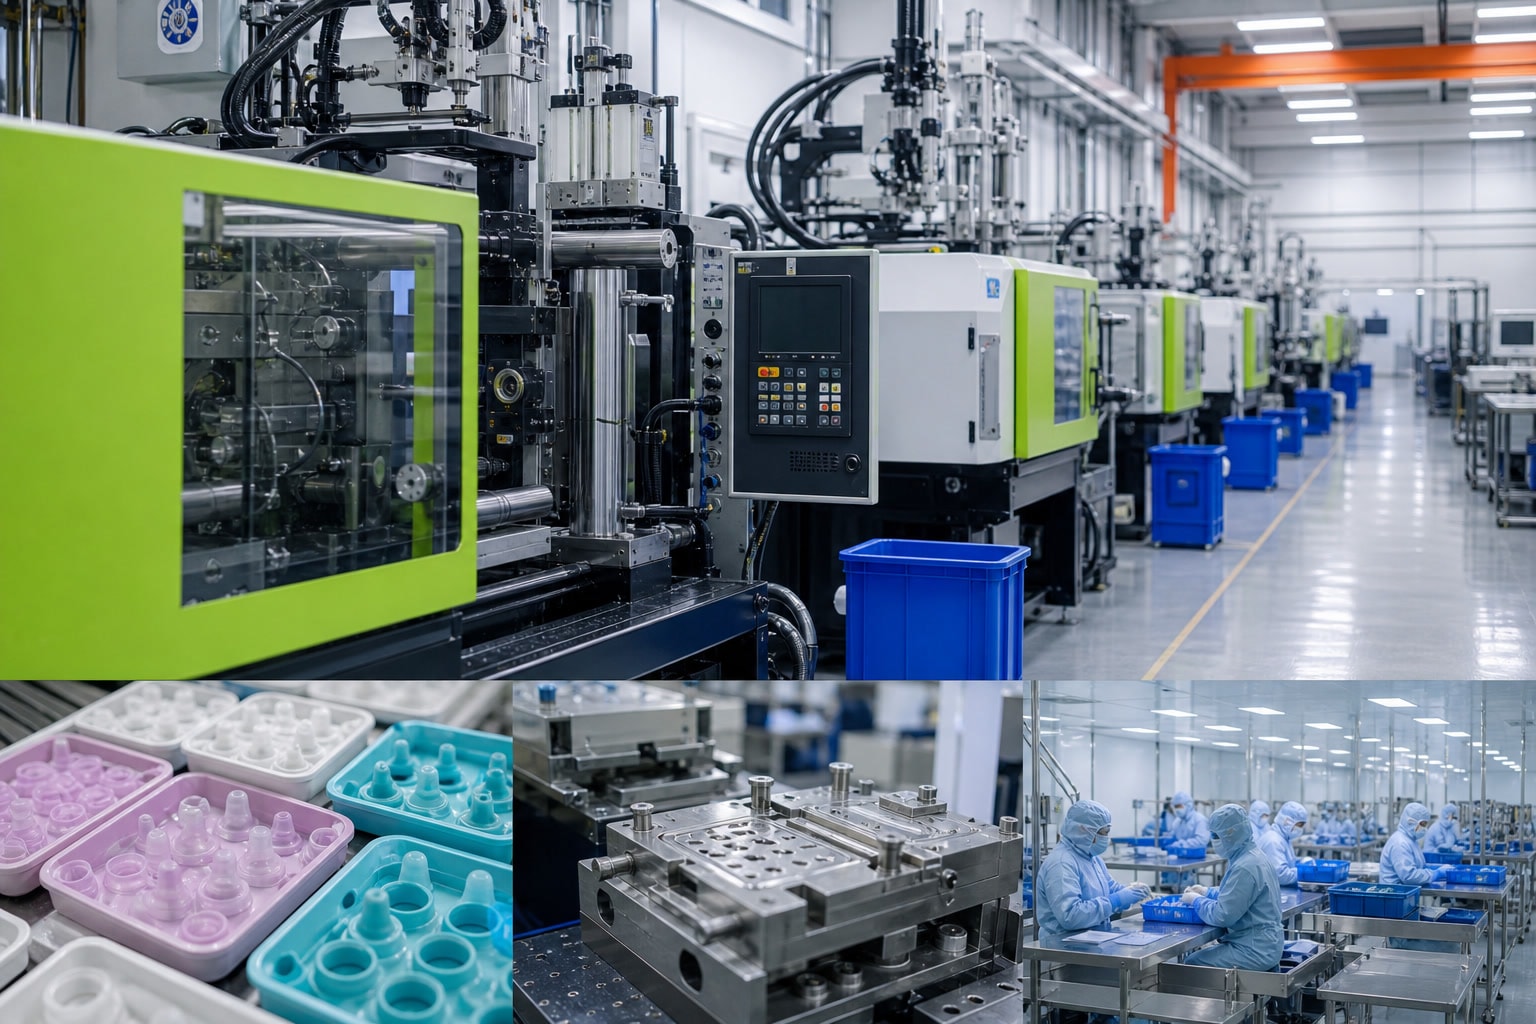
Vom Funktionsmuster zur reproduzierbaren Fertigung – mit abgestimmtem Prüf- und Dokumentationsumfang.
Werkstoff verstehen
Was Silikon von anderen Elastomeren unterscheidet
Silikonkautschuk bleibt über einen großen Temperaturbereich elastisch, altert langsam und ist in sehr weichen Härtegraden verfügbar. Da er chemisch vernetzt, müssen Werkzeugtemperatur, Vernetzungsgrad und Nachvernetzung in der Konstruktion und Prozessfreigabe berücksichtigt werden.
Dichtfunktion
Shore-Härte und Druckverformungsrest beeinflussen die Dichtwirkung oft stärker als das Nennmaß allein. Rückstellverhalten und Dichtlinie früh abstimmen.
Nachvernetzung
Sie kann Geruch, Migration und Druckverformung verbessern, verändert jedoch die Maße leicht. Deshalb gehört sie in die Prozessfreigabe.
Grat und Entformung
Dünne Dichtkanten sind an Trennebenen gratempfindlich. Entformbarkeit, Hinterschnitte und Gratentfernung als eigenen Prozessschritt mitplanen.
Fertigungstechnologien
Das Verfahren folgt Geometrie, Stückzahl und Werkstoff
Die passende Lösung ergibt sich nicht allein aus dem Teilepreis. Geometrie, Funktionsanforderung und Serienbedarf bestimmen, welches Verfahren sinnvoll ist.
LSR-Spritzgießen
Präzise SerienbauteileFür komplexe, maßhaltige Teile mit Mehrkavitätenwerkzeugen, etwa Dichtungen, Membranen und Ventile.
- Werkzeugtoleranzbereich: ±0,01 mm
- Typische Teile: ±0,05 mm; kritische Bereiche bis ±0,02 mm, sofern die Geometrie es zulässt
LSR-Umspritzen
Silikon mit Träger verbindenVerbindet Silikon mit Kunststoff- oder Metallträgern – zum Beispiel bei Steckverbindern, Griffen und Medizinkomponenten.
Vorab stimmen wir Bondingstrategie und Oberflächenvorbereitung ab: chemische Haftvermittlung, mechanische Verankerung über Durchbrüche oder eine Kombination.
Formpressen
Großformat und einfache FormenGeeignet für Platten, Dichtrahmen und größere Formteile bis 2500 × 2000 × 1000 mm.
- Typische Toleranz: ±0,2 mm
- Bei komplexen Geometrien: etwa ±0,3 bis ±0,5 mm im Werkzeug
Silikonextrusion
Schläuche und ProfileFür Schläuche, Profile und Schnüre mit 0,5 bis 120 mm Außendurchmesser. Mehrkanalschläuche und Endlosware bis 1.000 m pro Rolle sind möglich.
Je nach Querschnitt und Wandstärke erfolgt die Vernetzung per Heißluft, Salzbad, Mikrowelle oder Dampf. Standard-Querschnittstoleranz: ±0,05 mm; präzise Profile: ±0,03 mm.
Werkzeugbau
Reproduzierbarkeit beginnt im Werkzeug
Werkstoff, Geometrie und Lebensdauer bestimmen Werkzeugkonzept und Termin. Werkzeugoberflächen liegen bei Ra 0,8 µm oder besser, wenn die Bauteiloberfläche es verlangt.
Prototypenwerkzeuge
10–12 Tage
Richtwert für den Bau · etwa 100 bis 10.000 Zyklen Lebensdauer · Aluminium
Serienwerkzeuge
3–6 Wochen
Richtwert für den Bau · 3 bis 5 Mio. Schuss, abhängig von Werkstoff und Geometrie
Konstruktionspunkte für die Serie
- Trennebene und Entlüftung gegen Lufteinschlüsse und Grate
- Angusspunkt und Fließweg zur Vermeidung von Bindenähten an Funktionsflächen
- Entformungsschrägen und Hinterschnitte, auch mit elastischer Entformung
- Schwindungskompensation, bei Bedarf abgesichert durch Mold-Flow-Prüfung
Mögliche Serienwerkstoffe für Werkzeuge: gehärteter Stahl wie P20, NAK80, H13, S136 oder 420-Edelstahl.
Werkstoffe und Nachweise
Die Werkstoffwahl richtet sich nach Anwendung und Prüfung
Je nach Anforderung arbeiten wir mit Industrie-, medizinischem und lebensmittelechtem LSR, platinvernetztem Silikon, Fluorsilikon sowie Hoch- und Niedertemperatur-Silikon. Weitere Optionen sind elektrisch leitfähige, wärmeleitende, flammgeschützte und optische Compounds.
Zertifikate, Prüfpläne und Umfang der Erstmuster legen wir projektbezogen fest – eine pauschale Zertifikatsliste deckt nicht alle Anwendungen ab.
Lebensmittelkontakt
Konformität richtet sich je nach Spezifikation nach BfR XV bzw. LFGB. Für eine verbindliche Werkstoffauswahl benötigen wir Einsatz und Kontaktdauer.
Medizinprodukte
MDR-Dokumentation stimmen wir projektbezogen ab und klären früh den Bedarf an Rückverfolgbarkeit und Materialnachweisen.
Trinkwasser
Bei KTW-orientierten Anwendungen muss die Spezifikation des Kunden eindeutig benannt werden.
Automotive
Bei Bedarf stellen wir Stammdaten für IMDS bereit und begleiten Freigabeprozesse.
Chemikalien und Kraftstoffe
Fluorsilikon ist häufig eine passende Wahl. Die Beständigkeit prüfen wir gegen das konkrete Medium.
Projektablauf
Vom RFQ zur wiederkehrenden Serie
Eine strukturierte DFM-Phase klärt die technischen Risiken vor dem Werkzeugbau. In der Bemusterung dokumentieren wir Prozessfenster und stimmen kritische Merkmale mit Konstruktion und Qualitätssicherung ab.
-
01 · Prüfen
RFQ und DFM
Werkstoff, Wandstärken, Entformung, Grat, Schwindung, Bonding und Prüfkonzept bewerten.
-
02 · Entwickeln
Werkzeug und Muster
Werkzeugkonzept und -bau, Erstbemusterung in T0 und T1 sowie Maß- und Funktionsvalidierung.
-
03 · Freigeben
Prüfung festlegen
Kritische Maße, Funktionsflächen, Dichtlinien und Änderungsstände vor Serienstart schriftlich festhalten.
-
04 · Fertigen
Serie und Lieferung
Massenfertigung, Prüfung, mögliche Montage und Exportverpackung aus einer abgestimmten Hand.
Sekundäre Operationen nach Bedarf
Nachvernetzung, Präzisionsentgraten, Stanzen, Lochen, Ventilschlitzung, Tampon- oder Siebdruck, Lasermarkierung, Bohren, Tauchen, Montage und Funktionsprüfung können im Haus abgedeckt werden. So bleibt die Verantwortung für das fertige Bauteil bei einem Ansprechpartner.
Projektpassung
Welche Projekte gut zu uns passen
Besonders passend sind Projekte mit Zeichnung oder 3D-Daten, einem neuen oder zu ändernden Werkzeug und einem Jahresbedarf von mehr als 100.000 Stück oder einem klaren Serienhochlauf.
Weniger geeignet sind Katalogware ohne Zeichnung, einmalige Prototypen ohne Serienperspektive und Projekte, bei denen Nuklear- oder Luftfahrtzulassungen der Haupttreiber sind. In diesen Fällen empfehlen wir gern andere Wege, bevor Zeit in ein Angebot fließt.
Typische Anwendungen
Automotive und EV
Steckverbinder-, Batterie- und Sensordichtungen mit Anforderungen an Temperaturalterung und Lieferstabilität.
Medizintechnik
Septen, Membranen, Ventile und Schläuche mit Fokus auf Materialnachweis und Chargenrückverfolgung.
Fluidtechnik und Pumpen
Membranen sowie Rückschlag-, Entenschnabel- und Schirmventile mit definiertem Ansprechdruck.
Elektronik und Sensorik
Gehäusedichtungen, Silikontastaturen, Wärmeleitpads und Umspritzungen.
Lebensmittel und Babycare
Dosierventile, Membranen und Dichtungen mit Konformitätsbezug.
Gut vorbereitet anfragen
Was Ihre Anfrage enthalten sollte
Ein vollständiges RFQ-Paket beschleunigt die Angebotserstellung und reduziert Rückfragen. Wenn noch Angaben fehlen, senden Sie die Anfrage trotzdem – offene Punkte lassen sich in der DFM-Prüfung gemeinsam klären.
- 01STEP-Datei und technische Zeichnung mit Toleranzangaben
- 02Werkstoff und Shore-Härte oder Anforderung an die Dichtfunktion
- 03Jahresbedarf, Losgröße und geplanter Hochlauf
- 04Kritische Maße, Funktionsflächen und Dichtlinien
- 05Einsatzbedingungen: Medium, Temperatur, Druck und Lebensdauer
- 06Gewünschte Nachweise, etwa Materialzertifikat, Erstmusterprüfbericht oder IMDS-Daten
- 07Angaben zu Oberfläche, Farbe und gewünschten sekundären Operationen
Nächster Schritt
Senden Sie uns Ihr RFQ-Paket
Wir prüfen Ihre Unterlagen, geben eine DFM-Rückmeldung zu Werkstoff, Geometrie und Werkzeugkonzept und nennen einen realistischen Zeitrahmen für Muster und Serie. Prüfumfang, Erstmuster und Dokumentation stimmen wir direkt mit Konstruktion und Qualitätssicherung ab.
E-Mail: info@lsrparts.com
Adresse: