Kundenspezifische Silikonformteile
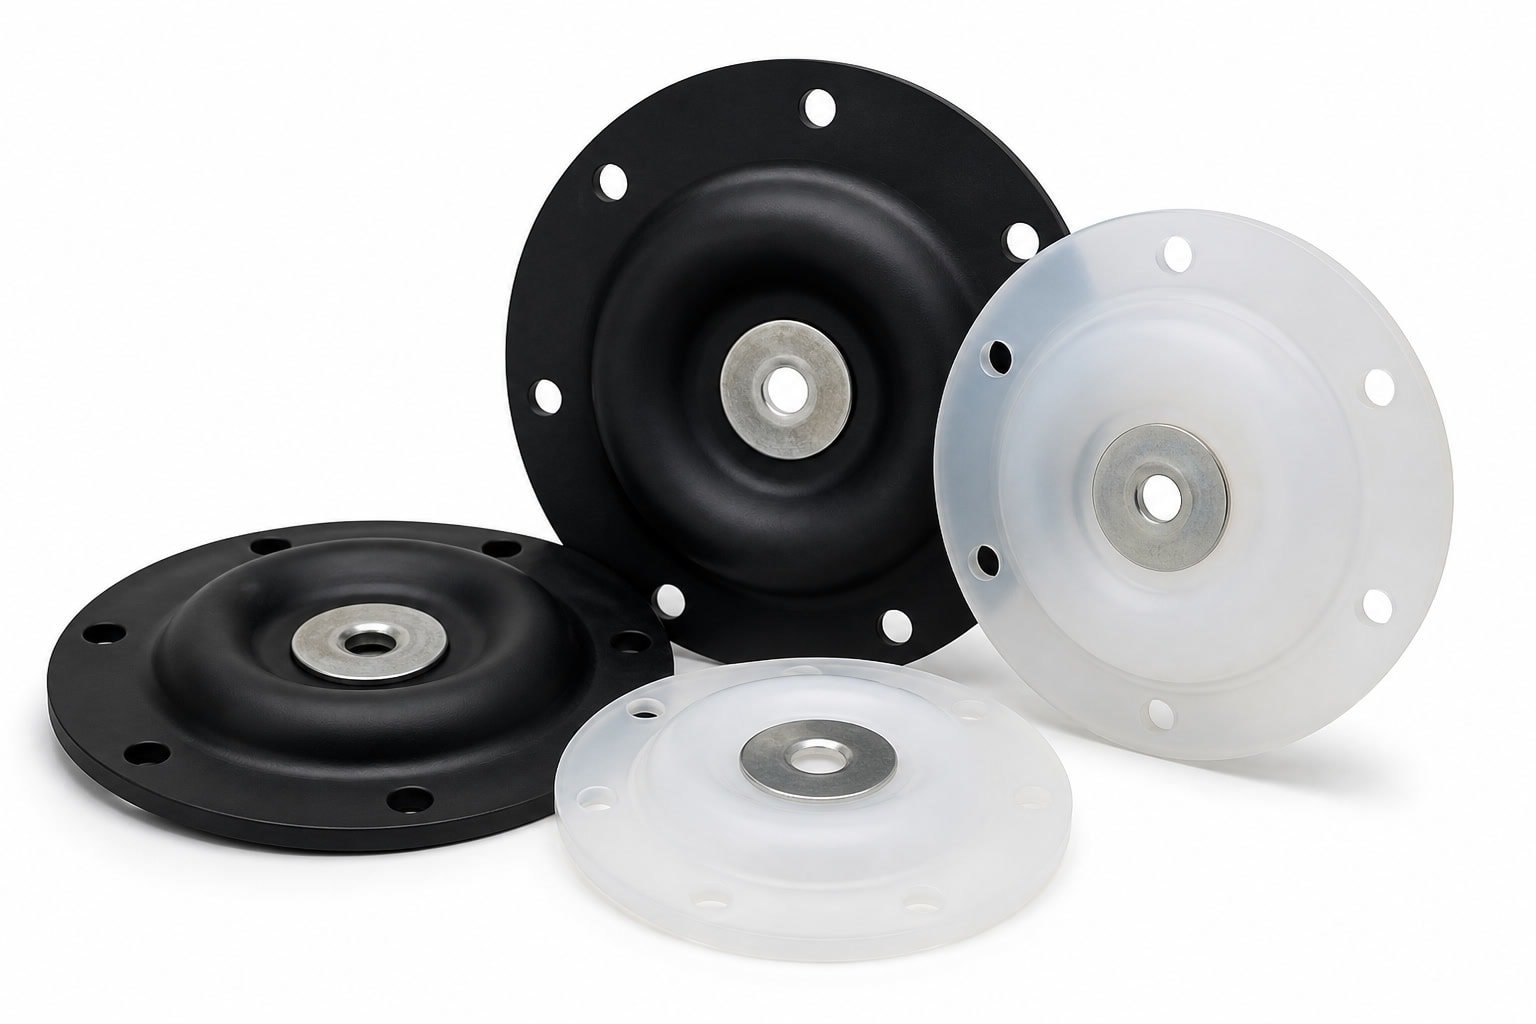
Pumpenmembrane aus Silikon nach Zeichnung fertigen lassen
Wir fertigen kundenspezifische Pumpenmembrane für Pumpen, Ventile und Fluidtechnik – vom Werkzeugkonzept bis zur wiederkehrenden Serie. Geometrie, Werkstoff, Härte und Funktionsanforderungen prüfen wir gemeinsam mit Ihnen.
Bei LSRParts erhalten Sie LSR-Spritzgießen, Formpressen, Präzisionsformenbau und passende Nachbearbeitung aus einer abgestimmten Fertigung. So lassen sich Werkzeug, Bemusterung und Serienprozess gemeinsam bewerten.
Sie planen eine neue Membran oder einen Lieferantenwechsel? Senden Sie Zeichnung oder STEP-Datei mit Jahresbedarf und Einsatzbedingungen über unsere Anfrage.
±0,02 mm
kritische Toleranz, anwendungsabhängig
10–12 Tage
Richtwert für Prototypenwerkzeuge
Prototyp bis Serie
Fertigung passend zum Projektziel
Konstruktion & DFM
Entscheidend ist die Funktion der Membran
Pumpenmembrane verformen sich wiederholt, übertragen Druck und trennen Medien. Neben den Außenmaßen betrachten wir deshalb aktive Membranfläche, Wandstärken, Übergänge sowie Einspann- und Dichtkonturen.
Die Auslegung richtet sich nach Pumpenprinzip, Betriebsdruck, Hub, Medium und Temperaturbereich. Anforderungen und Fertigungsmerkmale stimmen wir anhand Ihrer Spezifikation ab – ohne pauschale Werkstoff- oder Lebensdauergarantie.
Was wir in der DFM-Prüfung klären
- 01Funktionskritische Flächen für Dichtheit und Einspannung
- 02Wandstärken und Übergänge für das Verformungsverhalten
- 03Erforderliche Toleranzen an Anschluss- und Dichtflächen
- 04Hinterschnitte, Entformung und mögliche Gratbildung
- 05Prüfmerkmale, die sich im Muster und in der Serie nachvollziehbar kontrollieren lassen
Verfahren & Bauteilkonzept
Fertigungsverfahren für Ihre Pumpenmembrane
Wir wählen das Verfahren nach Geometrie, Stückzahl, Toleranzbedarf und Serienziel. LSR-Spritzgießen eignet sich besonders für präzise, wiederkehrende Teile und Mehrkavitätenwerkzeuge. Formpressen kann für passend ausgelegte Geometrien und größere Formteile eine Alternative sein.
| Verfahren | Geeignet, wenn … | Was wir abstimmen |
|---|---|---|
| LSR-Spritzgießen | Wiederholbare Maße, definierte Geometrien oder Mehrkavitätenfertigung gefragt sind. | Härte, Wandstärken, Entformung, Werkzeugkonzept und Prüfmerkmale. |
| LSR-Umspritzen | Membran- oder Dichtfunktion mit einem Kunststoff- oder Metallträger verbunden werden soll. | Trägerwerkstoff, Einlegeteil und chemische oder mechanische Bondingstrategie. |
| Silikon-Formpressen | Bauteilgröße oder Geometrie für ein Presswerkzeug ausgelegt werden soll. | Formteilaufbau, Kavitäten, Toleranzen und erforderliche Nacharbeit. |
| Silikonextrusion | Zusätzlich Schläuche, Profile oder kontinuierliche Dichtungsabschnitte benötigt werden. | Querschnitt, Wandstärke, Länge, Vernetzung und Zuschnitt. |
Ob die Membran vollständig aus LSR gefertigt oder mit einem Träger kombiniert wird, hängt von Konstruktion und Funktion ab. Wir prüfen die Herstellbarkeit vor dem Werkzeugstart und sprechen offene Punkte frühzeitig an.
Technische Orientierung
Fertigungsdaten im Überblick
Die Werte beschreiben unsere Fertigungsmöglichkeiten. Tatsächlich erreichbare Toleranzen und Werkzeugstandzeiten hängen von Geometrie, Werkstoff, Werkzeugauslegung und Prüfbedingungen ab.
Kritische Maße und Messbedingungen legen wir projektbezogen vor der Serienfreigabe fest. Die Stück-zu-Stück-Wiederholgenauigkeit beim LSR-Spritzgießen liegt geometrieabhängig bei etwa ±0,1 mm.
| Parameter | LSR-Spritzgießen / Umspritzen | Formpressen |
|---|---|---|
| Max. Bauteilgröße | 300 × 200 × 100 mm | 2500 × 2000 × 1000 mm |
| Silikonhärte | 10–80 Shore A | Projektbezogen |
| Typische Teiletoleranz | ±0,05 mm | ±0,2 mm |
| Kritische Toleranz | Bis ±0,02 mm, anwendungsabhängig | Abhängig von Geometrie und Werkzeug |
| Werkzeugtoleranz | ±0,01 mm | Kavität typischerweise ±0,1–0,5 mm, abhängig von Teilekomplexität |
| Kavitäten | Einfach- oder Mehrfachkavität | Einfach- oder Mehrfachkavität |
| Werkzeugwerkstoffe | P20, H13, 420 Edelstahl | P20, H13, 420 Edelstahl |
| Werkzeuglebensdauer | Ca. 3–5 Mio. Schüsse, abhängig von Anwendung und Werkzeug | Bis ca. 3–5 Mio. Schüsse, anwendungsabhängig |
| Fertigungsskala | Prototyp bis Hochvolumen-Serie | Einzel- bis Serienfertigung |
Materialabstimmung
Werkstoff und Medienverträglichkeit projektbezogen abstimmen
Die passende Silikonqualität hängt unter anderem von Medium, Temperatur, mechanischer Beanspruchung und erforderlichen Nachweisen ab. Teilen Sie uns die konkreten Einsatzbedingungen mit, damit wir die Materialauswahl fundiert abstimmen können.
Allgemeines LSR
Für Industrie- und Fluidtechnik. Hilfreich sind Medium, Temperaturbereich und gewünschte Härte.
Fluorsilikon
Für Automotive sowie Kraftstoff- und Chemikalienkontakt. Bitte genaue Medienbezeichnung, Temperatur und Kontaktbedingungen angeben.
Hochtemperatur-Silikon
Für thermisch beanspruchte Industrie- oder Automotive-Anwendungen; Dauer- und Spitzentemperatur sind relevant.
Niedrigtemperatur-Silikon
Für Outdoor- und Automotive-Anwendungen; nennen Sie minimale Einsatztemperatur und Bewegungsprofil.
Platinvernetztes Silikon
Für abgestimmte Anforderungen an Material und Verarbeitung sowie benötigte Material- und Konformitätsnachweise.
Kundenspezifische Compounds
Für besondere elektrische, thermische oder chemische Anforderungen anhand Ihrer Funktion und Spezifikation.
Materialangaben allein belegen keine Eignung für einen bestimmten Prozess oder eine konkrete Anwendung. REACH-/RoHS-Abgleich und weitere Nachweise stimmen wir entsprechend der Spezifikation ab.
Vom Modell zur Serie
Werkzeugbau, Bemusterung und Serienfreigabe
Vor dem Werkzeugstart prüfen wir Zeichnung oder 3D-Modell auf fertigungsgerechte Geometrie und stimmen kritische Merkmale mit Konstruktion und Qualität ab.
Richtwerte für die Werkzeuglaufzeit
Prototypenwerkzeug: etwa 10–12 Tage
Serienwerkzeug: etwa 3–6 Wochen
Die tatsächliche Durchlaufzeit hängt von Komplexität, Werkzeugkonzept, Materialverfügbarkeit und erforderlichen Freigaben ab.
-
Schritt 01
RFQ-Prüfung und DFM
Geometrie, Toleranzen, Dichtkonturen und Prüfmerkmale bewerten.
-
Schritt 02
Werkstoff- und Werkzeugkonzept
Härte, Materialoption, Kavitäten und Werkzeugaufbau festlegen.
-
Schritt 03
Werkzeugbau
Rapid Tooling oder Serienwerkzeug passend zu Projekt und Volumen umsetzen.
-
Schritt 04
T0/T1-Bemusterung
Musterteile herstellen und vereinbarte Maße sowie Funktionen prüfen.
-
Schritt 05
Validierung und Freigabe
Abweichungen und offene Merkmale vor Serienstart klären.
-
Schritt 06
Serienfertigung und Prüfung
Prozess- und Prüfanforderungen nach vereinbartem Umfang umsetzen.
Eine frühe DFM-Prüfung hilft, vermeidbare Werkzeugänderungen zu reduzieren und den Bemusterungsablauf planbarer zu machen.
Folgeprozesse & Qualität
Nachbearbeitung und Prüfung passend zum Bauteil
Je nach Membrankonstruktion können Grat, Schnittkanten, Öffnungen oder Montageanforderungen die Funktion beeinflussen. Die nötigen Folgeprozesse stimmen wir deshalb vor Serienstart ab.
- Nachvernetzung und Präzisionsentgraten
- Stanzen, Lochen, Bohren sowie X/Y-Schneiden
- Ventilschlitzung
- Drucken und Lasermarkieren
- Bonding und Montage
- Funktionsprüfung, Inspektion und Sonderverpackung
Prüfumfang gemeinsam festlegen
Für die Qualitätsplanung definieren wir gemeinsam, welche Maße und Funktionen kontrolliert werden, wie Prüfergebnisse dokumentiert werden und welcher Erstmusterumfang benötigt wird.
Materialzertifikate, Prüfpläne und weitere Nachweise vereinbaren wir projektbezogen – nicht pauschal für jede Anfrage.
Projektpassung
Passt unser Fertigungsansatz zu Ihrem Projekt?
Wir sind auf kundenspezifische Silikonformteile mit Zeichnungs- oder 3D-Datenbasis und wiederkehrendem Serienbedarf ausgerichtet. Besonders passend sind Projekte, bei denen Dichtheit, Verformungsverhalten, Maßhaltigkeit oder Chargenwiederholbarkeit kaufentscheidend sind.
Ein einmaliger Prototyp ohne Serienperspektive oder ein Katalogteil ohne Zeichnungsbasis passt weniger gut. Wenn Anforderungen noch offen sind, können Sie trotzdem mit den vorhandenen Daten anfragen – offene Punkte kennzeichnen wir in der technischen Prüfung.
Typische Projekte
- ✓Membrane für Pumpen, Ventile und Fluidtechnik
- ✓Membrane mit definierter Dicht- oder Einspannkontur
- ✓LSR-Teile mit geplantem Serienhochlauf oder Mehrkavitätenwerkzeug
- ✓Umspritzte Funktionen mit Kunststoff- oder Metallträger
- ✓Lieferantenwechsel mit neuer Abstimmung von Werkzeug, Prüfmerkmalen und Bemusterung
Anfrage vorbereiten
RFQ für Pumpenmembrane: Diese Angaben beschleunigen die Prüfung
Mit diesen Informationen können wir Fertigungsverfahren, Werkzeug und Prüfaufwand gezielter bewerten. Fehlende Angaben klären wir im Austausch.
Technische Anfrage
Lassen Sie Ihre Pumpenmembran prüfen
Senden Sie Zeichnung oder 3D-Daten, Jahresbedarf und Einsatzbedingungen. Wir prüfen Ihre Unterlagen und melden uns zu Fertigungsverfahren, DFM-Punkten und fehlenden Angaben.
LSRParts
E-Mail: info@lsrparts.com
Telefon:
Adresse:
Häufige Fragen
Was Sie zur Anfrage wissen sollten
Welche Angaben helfen bei der ersten technischen Prüfung?
Am hilfreichsten sind Zeichnung und STEP-Datei mit Änderungsstand, Werkstoff- oder Härteangaben, Medium und Temperaturbereich sowie Jahresbedarf und kritische Funktionsmerkmale.
Sind die angegebenen Toleranzen für jede Membran erreichbar?
Nein. Erreichbare Toleranzen hängen von Geometrie, Werkstoff, Werkzeugauslegung und Prüfbedingungen ab. Kritische Maße und Messbedingungen werden projektbezogen abgestimmt.
Können Membrane mit einem Träger gefertigt werden?
LSR-Umspritzen kann für Membran- oder Dichtfunktionen mit Kunststoff- oder Metallträger infrage kommen. Trägerwerkstoff, Einlegeteil und Bondingstrategie prüfen wir anhand der Konstruktion.
Wie lange dauert die Werkzeugherstellung?
Richtwerte sind etwa 10–12 Tage für ein Prototypenwerkzeug und 3–6 Wochen für ein Serienwerkzeug. Die tatsächliche Dauer richtet sich nach Projektkomplexität, Werkzeugkonzept, Materialverfügbarkeit und Freigaben.