LSRParts · Silikonfertigung für OEMs
Tragbare Silikonkomponenten nach Zeichnung fertigen lassen
Für kompakte, mobile Geräte müssen Silikonbauteile zuverlässig abdichten, bedienen, schützen oder Medien führen – auch bei wenig Bauraum und wiederholter Nutzung. Wir fertigen kundenspezifische tragbare Silikonkomponenten nach Zeichnung oder 3D-Daten: vom LSR-Spritzgussteil und umspritzen Träger bis zum Schlauch oder Sonderprofil.
LSRParts unterstützt OEMs und Gerätehersteller im DACH-Raum bei DFM, Werkstoffauswahl, Werkzeugbau, Bemusterung und wiederkehrender Serie. Funktionsflächen, kritische Maße, Prüfmerkmale und gewünschte Nachweise stimmen wir früh mit Ihnen ab.
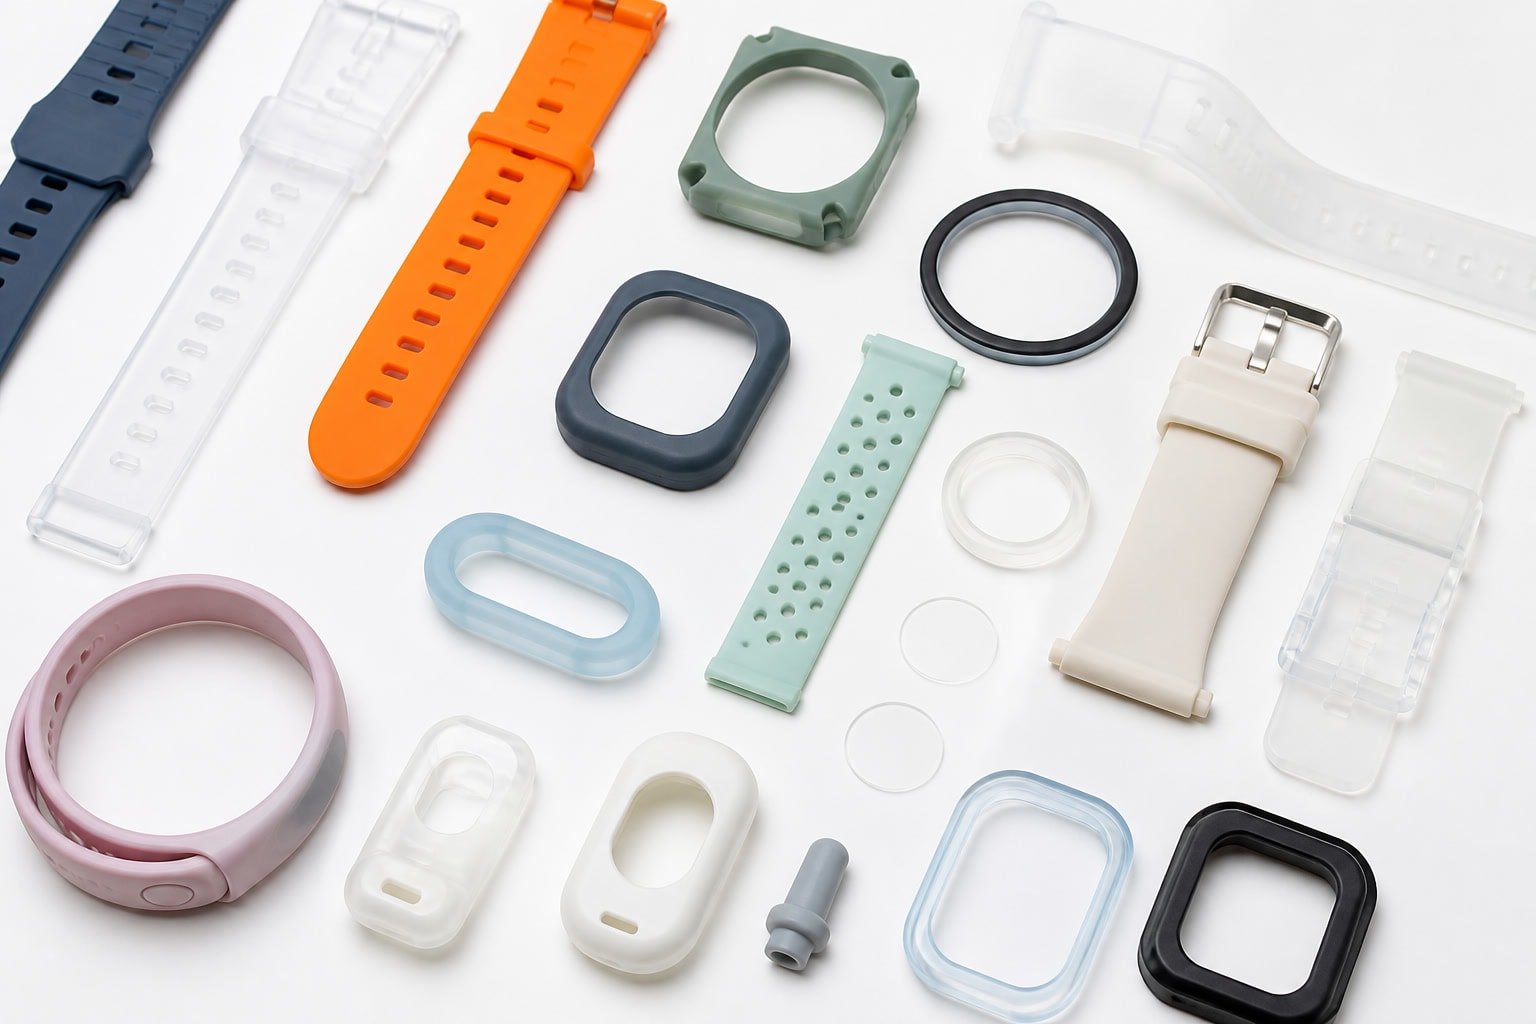
Vom Funktionsbauteil bis zur montagefertigen Komponente – abgestimmt auf Ihre Baugruppe.
10–80
Shore A, je nach Compound
±0,02 mm
kritische Toleranz, anwendungsabhängig
0,5–120 mm
Schlauch-Außendurchmesser
T0/T1
Bemusterung und vereinbarte Validierung
Auslegung nach Funktion
Silikonteile für mobile Geräte: Funktion vor Bauteilbezeichnung
„Tragbar“ beschreibt unterschiedliche Baugruppen. Bei einem handgeführten Messgerät kann die Gehäusedichtung im Vordergrund stehen; bei einem medizinischen Gerät können Ventile, Membranen oder Schläuche entscheidend sein. Für Elektronik sind Tasten, Kabeldurchführungen und Schutz gegen Staub oder Feuchtigkeit typische Anforderungen.
Die Fertigung beginnt deshalb mit der Funktion des Bauteils: Wo liegt die Dichtlinie? Wie wird das Teil montiert? Welche Verformung ist zulässig? Welche Oberflächen kommen mit Haut, Flüssigkeiten oder Reinigungsmitteln in Kontakt? Diese Angaben beeinflussen Werkstoff, Geometrie, Werkzeug und Prüfkonzept.
Bauteile und Baugruppen
Geeignete Silikonkomponenten für mobile Geräte
Je nach Konstruktion fertigen wir einzelne Formteile oder Komponenten für die Montage in einer Baugruppe.
Dichten und schützen
Gehäuse-, Abdeckungs- und Steckerdichtungen sowie Schutzkappen, Durchführungen und Kabeldichtungen.
Bedienen
Taster, Tastaturmatten und elastische Bedienelemente mit abgestimmten Funktionsflächen.
Medien führen und steuern
Membranen und Ventile für Druckausgleich oder Fluidführung sowie Silikonschläuche und Sonderprofile.
Träger umspritzen
LSR-Umspritzungen auf Kunststoff- oder Metallträgern zur Verbindung von Silikon und Gerätekomponente.
Funktionelle Compounds
Wärmeleitende oder elektrisch leitfähige Silikonteile sind möglich, sofern Funktion und Compound-Auswahl dafür geeignet sind.
Kleine Bauteile sind nicht automatisch einfache Bauteile: Dünne Wandbereiche, enge Dichtgeometrien, Hinterschnitte und sichtbare Oberflächen können Werkzeugauslegung und Entformung maßgeblich bestimmen.
Formteile und Extrusion
Fertigungskapazitäten im Überblick
LSR-Spritzgießen eignet sich für wiederholbare, komplexe Geometrien und Mehrkavitätenwerkzeuge – etwa wenn viele identische Teile oder definierte Dichtlippen, dünne Bereiche und Funktionsflächen in einem Formteil benötigt werden.
| LSR-Merkmal | Fertigungskapazität |
|---|---|
| Bauteilhüllvolumen | bis 300 × 200 × 100 mm |
| Silikonhärte | 10–80 Shore A |
| Typische Teiletoleranz | ±0,05 mm |
| Kritische Toleranz | bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Werkzeug und Oberfläche | Einfach- oder Mehrfachkavität; Prototypen- oder Serienwerkzeug; kundenspezifische Farbe und Textur |
Schläuche und Profile
Komponenten für mobile Fluidtechnik
Wenn ein tragbares Gerät Flüssigkeiten oder Gase führt, können Silikonextrusion und Formteile Teil derselben Komponentenlösung sein. Möglich sind Schläuche, Schnüre, Streifen, Sonderprofile und Mehrkanal-Schläuche.
| Extrusionsmerkmal | Fertigungskapazität |
|---|---|
| Schlauch-Außendurchmesser | 0,5–120 mm |
| Wandstärke | 0,3–15 mm |
| Querschnittstoleranz | Standard ±0,05 mm; Präzision ±0,03 mm |
| Lieferform | Fixlänge oder Endlosrolle bis 1.000 m |
| Oberfläche und Farbe | Glatt, matt oder texturiert; kundenspezifisch abgestimmt |
Schneiden, Aufwickeln, Fügen, Markieren, Prüfen und Verpacken können entsprechend der Bauteilanforderung abgestimmt werden.
Die erreichbare Maßhaltigkeit hängt unter anderem von Geometrie, Werkstoff, Werkzeugauslegung und Prüfbezug ab. Kritische Maße sollten im RFQ eindeutig gekennzeichnet und mit ihrer Funktion beschrieben werden.
Material und Verbindung
Werkstoffauswahl für Einsatzumgebung und Kontakt
Die Werkstoffwahl richtet sich nach Funktion, Temperatur, Medienkontakt, gewünschter Härte und erforderlichen Nachweisen. Für tragbare Geräte können unterschiedliche Silikon-Compounds infrage kommen.
| Werkstoffgruppe | Typische Einsatzfelder |
|---|---|
| Allgemeines LSR | Geräte, Industrie und Elektronik |
| Medizinisches LSR | Medizinprodukte; Dokumentationsbedarf projektbezogen abstimmen |
| Lebensmittelechtes oder platinkatalysiertes Silikon | Lebensmittel-, Getränke- und Babycare-Anwendungen |
| Fluorsilikon | Kontakt mit Kraftstoffen oder bestimmten Chemikalien |
| Hoch- oder niedrigtemperaturbeständiges Silikon | Geräte und Baugruppen mit besonderen Temperaturbedingungen |
| Elektrisch leitfähiges Silikon | Elektronik und EMI-Anwendungen |
| Wärmeleitendes Silikon | Thermische Anbindung und Wärmemanagement |
| Optisches oder flammgeschütztes Silikon | Spezifische optische oder brandschutzbezogene Anforderungen |
LSR-Umspritzen von Gerätekomponenten
Silikon kann direkt mit Kunststoff- oder Metallträgern kombiniert werden, um Montageaufwand zu reduzieren und Dicht- oder Bedienfunktionen in eine Baugruppe zu integrieren. Unterstützte Trägermaterialien umfassen PC, PA, PBT, PPSU, PPA und PEI sowie Aluminium, Edelstahl, Messing und Kupfer.
Die Bondingstrategie wird projektbezogen festgelegt. Chemische oder mechanische Lösungen und Einlegeumspritzen kommen je nach Materialpaarung, Oberflächenzustand, Geometrie und Einsatzbedingungen infrage. Diese Punkte werden vor dem Werkzeugstart geprüft; die Haftung wird nicht allein aus einer Werkstoffbezeichnung abgeleitet.
Nachweise passend zur Spezifikation
REACH/RoHS-Abgleich, BfR XV- oder LFGB-Bezug, KTW-orientierte Anforderungen und MDR-relevante Dokumentation werden anhand der konkreten Spezifikation geklärt. Erforderliche Nachweise und Prüfungen sind projektbezogen festzulegen und gelten nicht automatisch für jedes Material oder jedes Bauteil.
Vom Konzept zur Serie
DFM, Werkzeugbau und Bemusterung
Vor dem Werkzeugstart prüfen wir die Konstruktion auf fertigungsgerechte Geometrie und vereinbaren die Grundlagen für die spätere Freigabe. Im DFM betrachten wir Wandstärke, Entformung, Hinterschnitte, Grat, Schwindung, Bonding, Kavitätenkonzept und Prüfmerkmale.
01 · DFM und Werkzeugkonzept
Geometrie und Prüfung abstimmen
CAD-Arbeit und unterstützte Mold-Flow-Prüfung fließen in die Betrachtung der Geometrie und des Kavitätenkonzepts ein.
02 · Werkzeugbau
Prototypen- oder Serienwerkzeug
Zum Werkzeugbau gehören 3-Achs- und 5-Achs-CNC sowie Senk- und Drahterodieren. Rapid-Tooling-Aluminiumwerkzeuge sind für frühe Phasen möglich; Serienwerkzeuge werden anwendungsabhängig aus geeigneten Werkzeugstählen ausgelegt.
03 · Bemusterung und Freigabe
T0/T1 und vereinbarte Validierung
Maß- und Funktionsvalidierung, Prüfmerkmale und Dokumentation werden gemäß der gemeinsam vereinbarten Freigabegrundlage abgestimmt.
| Projektphase | Richtwert oder Umfang |
|---|---|
| Prototypenwerkzeug | Durchlaufzeit ca. 10–12 Tage |
| Serienwerkzeug | Durchlaufzeit ca. 3–6 Wochen |
| Rapid-Tool-Lebensdauer | ca. 100–10.000 Zyklen |
| Serienwerkzeuglebensdauer | typischerweise 3–5 Mio. Schüsse, abhängig von Werkzeug und Anwendung |
Zeitangaben sind Richtwerte. Geometrie, Material, Änderungsumfang und Freigabeablauf beeinflussen den tatsächlichen Projektplan.
Verfahrensauswahl
Welches Verfahren passt zu Ihrem Projekt?
Bauteilfunktion, Stückzahl und Verbindung zu anderen Komponenten geben die Richtung vor. Wählen Sie ein Verfahren für die Kurzbeschreibung.
LSR-Spritzgießen
Für wiederkehrende, präzise Formteile mit komplexer Geometrie oder Serienbedarf.
LSR-Umspritzen
Wenn Silikon direkt mit einem Kunststoff- oder Metallträger verbunden werden soll. Materialpaarung, Oberflächenzustand, Geometrie und Einsatzbedingungen bestimmen die Bondingstrategie.
Silikonextrusion
Für Schläuche, Schnüre und Profile mit konstantem Querschnitt, einschließlich abgestimmter Lieferform und möglicher Nachbearbeitung.
Formpressen
Für geeignete Silikonbauteile, bei denen Geometrie und Produktionsanforderung dieses Verfahren sinnvoll machen.
Nachbearbeitung, Prüfung und Verpackung
- Nachvernetzung und Präzisionsentgraten
- Stanzen, Lochen, Bohren und X/Y-Schneiden
- Ventilschlitzung
- Tampon- oder Siebdruck sowie Lasermarkierung
- Bonding und Montage
- Funktionsprüfung und Inspektion
- Sonder- und Exportverpackung
Prüfumfang vor Serienstart festlegen
Prüfumfang, Stichprobe, Dokumentation und Rückverfolgbarkeit werden vor Serienstart vereinbart. Je nach Projekt können Materialzertifikate, Erstmusterunterlagen oder IMDS-relevante Stammdaten abgestimmt werden.
Einsatzbereiche und Projektfit
Ein nachvollziehbarer Serienpfad ist entscheidend
Ein Projekt mit klarer Zeichnung, neuem oder geändertem Werkzeug und geplantem Serienhochlauf passt besonders gut. Auch bei Jahresbedarfen unter 100.000 Stück prüfen wir die Anfrage, wenn ein nachvollziehbarer Serienpfad besteht.
Häufige Einsatzfelder sind Automotive und EV, Medizintechnik, Fluidtechnik, Elektronik und Sensorik sowie Lebensmittel- und Babycare-Anwendungen. Reine Katalogware ohne Zeichnung oder Einzelprototypen ohne Serienperspektive stehen nicht im Mittelpunkt des Fertigungsangebots.
Technische und kaufmännische Anfrage
RFQ für tragbare Silikonkomponenten
Senden Sie möglichst vollständige Unterlagen, damit wir Ihre Anfrage prüfen und offene technische Punkte gezielt klären können.
Möglicher Projektablauf
RFQ-Prüfung und DFM, Werkstoff- und Werkzeugkonzept, Werkzeugbau, T0/T1, Maß- und Funktionsvalidierung, Serienfreigabe sowie wiederkehrende Fertigung.
- 01STEP-Datei und aktuelle Zeichnung mit Änderungsstand
- 02Werkstoff- und Härteanforderung, falls bereits festgelegt
- 03Jahresbedarf, Abrufmengen und erwarteter Hochlauf
- 04Kritische Maße, Dichtlinien und Funktionsmerkmale
- 05Kontaktmedien, Temperatur, Reinigung und Einsatzumgebung
- 06Anforderungen an Materialnachweise, Erstmuster, Prüfplan oder IMDS-Daten
- 07Gewünschter Projekttermin und Verpackungsvorgaben
Zeichnung oder CAD-Daten bereit?
Für eine erste Bewertung helfen bereits ein STEP-Modell, eine Zeichnung und die geplante Jahresmenge. Die Projektabstimmung erfolgt mit klarer Dokumentation zu Funktionsmaßen, Prüfmerkmalen und Änderungsständen.