LSR-Spritzguss · Trinkkontakt · Serienfertigung
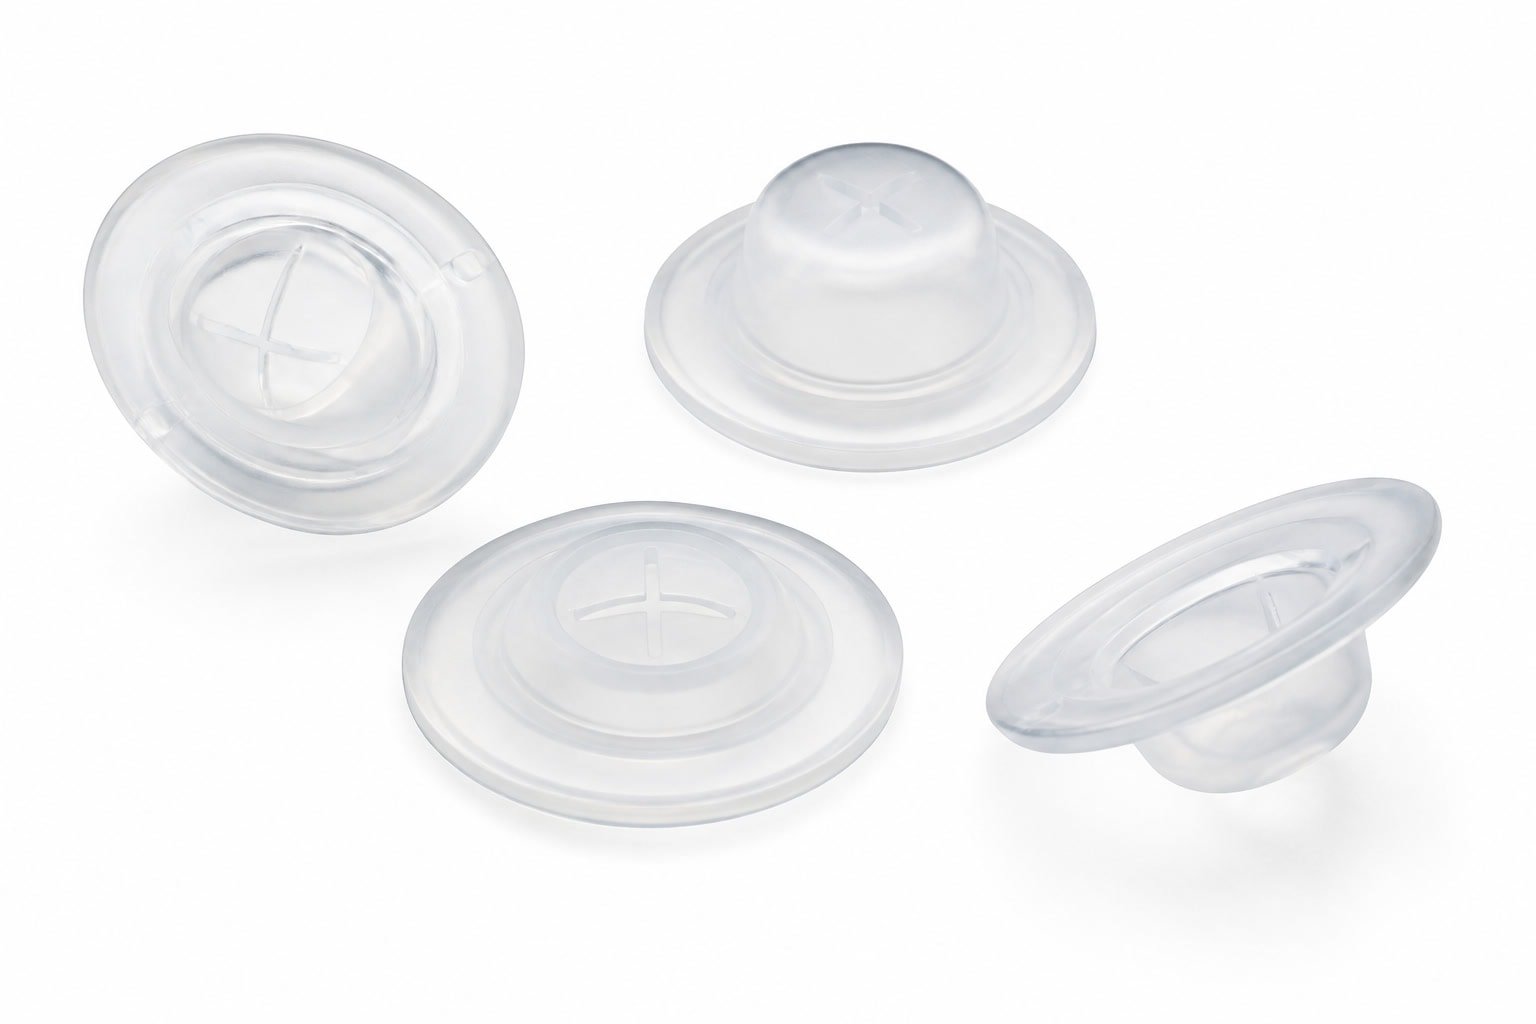
Ventile für Trinklernbecher – präzise gefertigt nach Zeichnung und RFQ
Ein Trinkventil muss zuverlässig abdichten und bei geringem Saugdruck einen definierten Durchfluss freigeben. Wir fertigen Ventile aus lebensmittelechtem Flüssigsilikon (LSR) – vom Werkzeug und der Bemusterung bis zur wiederkehrenden Serie.
- ✓LSR-Spritzgießen und Mehrkavitätenwerkzeuge
- ✓Schlitzung, Montage und Funktionsprüfung
- ✓Nachweise nach BfR XV / LFGB je Spezifikation
DFM-Rückmeldung in der Regel innerhalb von zwei Werktagen.
Vom Bauteil zur Baugruppe
Auslegung, Werkzeugbau, Schlitzung und Montage werden auf Ihre Funktions- und Qualitätsanforderungen abgestimmt.
10–80 Shore A
Härtebereich, Ventillippen meist im unteren bis mittleren Bereich
±0,05 mm
Typische Teiletoleranz; kritische Toleranzen anwendungsabhängig bis ±0,02 mm
3–6 Wochen
Richtwert für die Durchlaufzeit eines Serienwerkzeugs
Funktionsauslegung
Dicht im Ruhezustand. Offen bei geringem Saugdruck.
Ein Trinkventil für Kleinkinder muss den Becher auch dann zuverlässig abdichten, wenn er umfällt oder im Rucksack liegt. Beim Trinken soll es bei geringem Saugdruck einen definierten Durchfluss ermöglichen. Shore-Härte, Schlitzgeometrie und Wandstärke bestimmen maßgeblich, ob beide Funktionen zusammenspielen.
Häufige Ausfallursachen sind Entformungsgrate an der Schlitzkante, zu dünne Lippen oder eine Härte, die sich nach Spülzyklen im Heißwasser verändert. Diese Punkte klären wir vor dem Werkzeugstart.
Bauformen und Auslegungsschwerpunkte
| Ventiltyp | Funktionsprinzip | Auslegungsschwerpunkt |
|---|---|---|
| Schlitzventil | Zwei Lippen öffnen sich bei Unterdruck | Schlitzbreite, Lippenhärte, Gratfreiheit |
| Entenschnabelventil | Lippenöffnung unter Saugdruck | Lippenwinkel, Wandstärke an der Wurzel |
| Membranventil | Flexible Membran mit Vorspannung | Membrandicke, Ansprechdruck, Setzverhalten |
| Mehrteiliges Ventilset | Ventil plus Halterung oder Kappe | Fügung, Haltekraft, Montagereihenfolge |
Gemeinsam mit Ihrer Konstruktion prüfen wir Wandstärken, Entformungsrichtung und Schlitzgeometrie, bevor Stahl geschnitten wird.
Werkstoff und Trinkkontakt
Die Nachweise richten sich nach Ihrer Spezifikation.
Je nach Zielspezifikation kommen lebensmittelechtes LSR oder platinvernetztes Silikon zum Einsatz. Migration, Geruch und Verfärbung nach Heißwasserlagerung prüfen wir anhand Ihrer konkreten Prüfvorgabe – eine allgemeine Aussage „lebensmittelecht“ ersetzt diesen Prüfumfang nicht.
Lebensmittelechtes LSR
Für Trinkkontakt nach BfR XV beziehungsweise LFGB, mit Konformitätserklärung des Compound-Herstellers.
Platinvernetztes Silikon
Für höhere Anforderungen an Geruchs- und Geschmacksneutralität sowie Reinheit.
Sterilisationsbeständige Qualitäten
Für Anwendungen mit Dampfsterilisation oder häufigem Abkochen.
Fertigungsfähigkeit im Überblick
| Verfahren | LSR-Spritzgießen, Mehrkavität |
|---|---|
| Silikonhärte | 10–80 Shore A |
| Typische Teiletoleranz | ±0,05 mm |
| Kritische Toleranz | Bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Stück-zu-Stück-Wiederholgenauigkeit | Ca. ±0,1 mm, geometrieabhängig |
| Werkzeugwerkstoff | H13 / 420 Edelstahl |
| Werkzeuglebensdauer | 3–5 Mio. Schuss, werkzeug- und anwendungsabhängig |
| Durchlaufzeiten | Serienwerkzeug ca. 3–6 Wochen; Prototypenwerkzeug ca. 10–12 Tage |
| Oberfläche und Farbe | Matt oder poliert, Textur nach Vorgabe; Pantone-Abstimmung möglich |
Alle Toleranz- und Lebensdauerwerte sind abhängig von Geometrie, Werkzeug und Anwendung.
Werkzeug, Prozesse, Qualität
Von der Kavitätenauslegung bis zur geprüften Baugruppe.
Kavitätenzahl und Zykluszeit stimmen wir auf Jahresbedarf, Teilegewicht und Maßstreuung ab. Für die Werkzeugauslegung nutzen wir eine DFM-Prüfung und bei Bedarf Moldflow-Simulation, um Bindenähte an der Ventilöffnung und Lufteinschlüsse zu vermeiden.
Schlitzung und Entformung
Die Schlitzung erfolgt direkt im Werkzeug über Schieber oder Kerne oder als sekundäre Operation. Die passende Variante hängt von der Schlitzgeometrie ab: Enge Schlitze mit geringer Lippenstärke werden meist im Werkzeug geformt, da eine nachträgliche Schlitzung die Kante beschädigen kann.
Sekundärprozesse und Montage
- Präzisionsentgraten an Schlitz- und Dichtkanten
- Ventilschlitzung nach Vorgabe, auch nachträglich
- Montage von Ventil, Halterung oder Kappe
- Funktionsprüfung mit Ansprechdruck und Dichtigkeitsprüfung
- Sonderverpackung, sauber und staubgeschützt für den Transport
Prüfung nach gemeinsam festgelegten Merkmalen
Den Prüfplan definieren wir mit Ihrer Qualitätsabteilung. Typische Prüfmerkmale sind Ansprechdruck, Durchflussmenge bei definiertem Unterdruck, Dichtheit im geschlossenen Zustand und Sichtprüfung auf Grate.
Projektablauf
Vom RFQ bis zur freigegebenen Serie
- 01
RFQ-Prüfung und DFM-Rückmeldung
- 02
Material- und Härteauswahl mit Nachweisumfang
- 03
Werkzeugkonzept und Kavitätenzahl
- 04
Werkzeugbau
- 05
T0/T1-Bemusterung mit Maß- und Funktionsbericht
- 06
Validierung und Serienfreigabe mit Prüfplan
- 07
Serienfertigung mit Chargenrückverfolgung
- 08
Montage, Prüfung und Versand
Änderungsstände dokumentieren wir verbindlich. Ändert sich nach der Freigabe die Shore-Härte oder das Compound, informieren wir Sie vor der Umsetzung.
RFQ vorbereiten
Diese Angaben helfen uns bei einer belastbaren Rückmeldung.
- 01Zeichnung oder STEP-Datei mit kritischen Maßen und Dichtflächen
- 02Werkstoff- und Härteanforderung, möglichst mit Compound-Vorschlag
- 03Lebensmittelrechtliche Vorgabe: BfR XV, LFGB oder Migrationsprüfung
- 04Jahresstückzahl und Losgrößen
- 05Gewünschte Nachweise: Materialzertifikat, Erstmuster oder Prüfbericht
- 06Funktionsanforderung: Ansprechdruck, Durchfluss, Dichtheit und Wechselzyklen
- 07Angaben zu Montage, Verpackung und Zielmarkt
Fragen vor dem Werkzeugstart?
Wie wird die Schlitzung festgelegt?
Die passende Methode hängt von der Schlitzgeometrie ab. Wir prüfen, ob eine Formung im Werkzeug oder eine nachträgliche Schlitzung sinnvoll ist, und berücksichtigen dabei die Kante und Lippenstärke.
Welche Funktionsprüfungen sind möglich?
Prüfmerkmale und Prüfumfang stimmen wir mit Ihrer Qualitätsabteilung ab. Typische Merkmale sind Ansprechdruck, Durchfluss bei definiertem Unterdruck, Dichtheit und Sichtprüfung auf Grate.
Welche Nachweise werden bereitgestellt?
Der Umfang richtet sich nach Ihrer Vorgabe. Möglich sind unter anderem Materialnachweise und Erstmuster- beziehungsweise Prüfberichte; Anforderungen an BfR XV, LFGB und Migration klären wir projektspezifisch.
Für Rückfragen erreichen Sie uns unter info@lsrparts.com oder an .
Anfrage für Trinkventile
Senden Sie uns Ihr RFQ-Paket.
**LSRParts** fertigt Trinkventile und Silikonformteile für den DACH-Markt. Schicken Sie uns Zeichnung oder STEP-Daten, Werkstoff- und Härteangaben, Jahresbedarf und gewünschte Nachweise. Wir melden uns mit einer DFM-Rückmeldung und einem Angebotsvorschlag – in der Regel innerhalb von zwei Werktagen.
Bitte geben Sie auch kritische Maße, Dichtflächen und Funktionsanforderungen an.