Silikonformteile für Kaffeemaschinen
Silikonteile für Kaffeemaschinen – nach Zeichnung gefertigt
Wir fertigen kundenspezifische Silikonformteile für Kaffeemaschinenhersteller und deren Zulieferer. Dazu gehören Dichtungen, Ventile, Membranen, Schläuche und umspritzte Komponenten – ausgelegt nach Zeichnung, Funktionsanforderung und geplantem Serienbedarf.
Bei LSRParts begleiten wir Ihr Projekt von der RFQ-Prüfung und DFM über Werkzeugbau und Bemusterung bis zur wiederkehrenden Fertigung. So lassen sich kritische Punkte wie Dichtlinien, Temperaturbeständigkeit, Werkstoffwahl und Prüfmerkmale vor dem Serienstart klären.
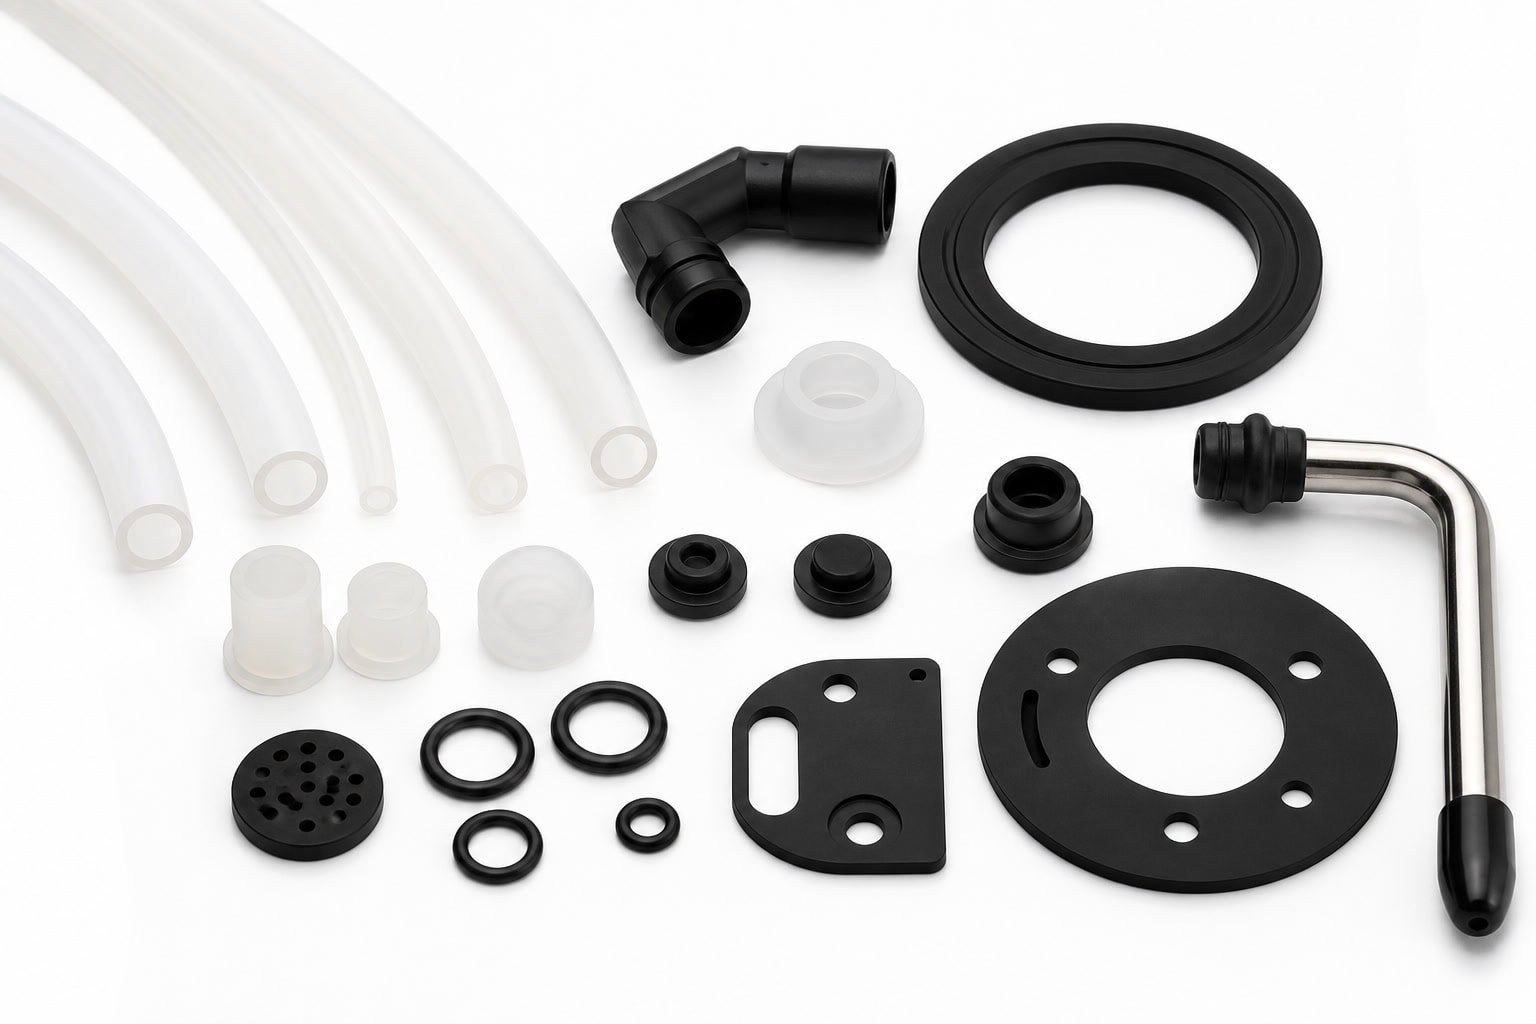
Silikonkomponenten für Wasser-, Dampf- und Getränkeführung
In Kaffeemaschinen müssen Silikonteile je nach Einbauort dicht halten, flexibel bleiben oder einen definierten Durchfluss ermöglichen. Die konkrete Eignung hängt unter anderem von Temperatur, Druck, Medium, Reinigungsprozess und Kontaktbedingungen ab. Diese Angaben fließen in die Werkstoff- und Prozessauswahl ein.
- Dichtungen und O-Ringefür Wasserwege, Gehäuse, Pumpen oder Anschlüsse
- Membranen und Ventilefür Dosierung, Rückflussverhinderung und Drucksteuerung
- Silikonschläuche und Sonderprofilefür Flüssigkeits- oder Dampfpfade
- Umspritzte Komponentenmit Kunststoff- oder Metalleinlegern
- Tastaturen und Bedienkomponentenfür Geräte mit Silikonoberfläche
- Formteile für Milch- und Getränkesystemesofern Werkstoff und Nachweise zur Anwendung passen
Verfahren passend zu Geometrie und Stückzahl auswählen
Nicht jedes Bauteil benötigt denselben Fertigungsweg. Wir prüfen Geometrie und Bedarf, bevor wir ein Werkzeugkonzept empfehlen. Bei der RFQ-Prüfung betrachten wir auch Entformung, Wandstärken, Hinterschnitte, Gratbereiche, Schwindung und Prüfkonzept.
| Verfahren | Geeignet für | Was bei der Auswahl zählt |
|---|---|---|
| LSR-Spritzgießen | Präzise Dichtungen, Ventile, Membranen und komplexe Formteile | Geometrie, Kavitätenzahl, Toleranzen und Serienvolumen |
| LSR-Umspritzen | Silikon auf Kunststoff- oder Metallträgern | Einleger, Bondingstrategie und Lagegenauigkeit |
| Silikon-Formpressen | Größere oder weniger komplexe Formteile | Bauteilgröße, Toleranzbedarf und Stückzahl |
| Silikonextrusion | Schläuche, Schnüre und Sonderprofile | Querschnitt, Wandstärke, Länge und Zuschnittbedarf |
Fertigungsparameter für Ihr Projekt
Die folgenden Werte dienen als Orientierungsrahmen. Erreichbare Maße und Toleranzen hängen von Bauteilgeometrie, Werkstoff und Prüfbedingungen ab.
Für extrudierte Silikonschläuche sind Außendurchmesser von 0,5 bis 120 mm und Wandstärken von 0,3 bis 15 mm möglich. Die Standard-Querschnittstoleranz liegt bei ±0,05 mm; präzisionsgeführte Projekte können bis ±0,03 mm ausgelegt werden.
| Fähigkeit | LSR-Spritzgießen | LSR-Umspritzen |
|---|---|---|
| Max. Bauteilhüllvolumen | 300 × 200 × 100 mm | 300 × 200 × 100 mm |
| Silikonhärte | 10–80 Shore A | 10–80 Shore A |
| Typische Teiletoleranz | ±0,05 mm | ±0,05 mm |
| Engere Toleranz | bis ±0,02 mm, anwendungsabhängig | projektbezogen zu prüfen |
| Werkzeugtoleranz | ±0,01 mm | ±0,01 mm |
| Kavitäten | Einfach- oder Mehrfachkavität | Einfach- oder Mehrfachkavität |
| Werkzeuglebensdauer | ca. 3–5 Mio. Schüsse, abhängig von Werkzeug und Anwendung | ca. 3–5 Mio. Schüsse, abhängig von Werkzeug und Anwendung |
| Trägermaterialien | – | z. B. PC, PA, PBT, PPSU, PPA, PEI, Aluminium, Edelstahl, Messing oder Kupfer |
Materialwahl für Wasser-, Wärme- und Lebensmittelkontakt
Wir fertigen mit unterschiedlichen Silikonwerkstoffen, darunter allgemeines LSR, platinvernetztes und lebensmittelechtes LSR sowie hitze- oder chemikalienbeständige Compounds. Für Kaffeemaschinen stimmen wir die Auswahl auf Einsatztemperatur, Medium, Dampfbelastung, Reinigungsmittel und geforderte Lebensdauer ab.
Bei Teilen mit Lebensmittelkontakt legen wir die konkrete Werkstoffspezifikation und die benötigten Nachweise projektbezogen fest. BfR XV oder LFGB können je nach Anwendung relevant sein; die Eignung muss anhand des vorgesehenen Einsatzes und der vereinbarten Materialdokumentation geprüft werden. Wir machen keine pauschale Konformitätszusage ohne diese Abstimmung.
Angaben für die Werkstoffauswahl
- Medium und Kontaktbedingungen
- Temperatur und möglicher Druck
- Reinigungs- oder Entkalkungsprozess
- Gewünschte Härte und Farbe
- Erforderliche Material- und Qualitätsnachweise
Werkzeug, Bemusterung und Serienstart
Wir verbinden DFM, Präzisionsformenbau und Serienfertigung in einem Projektablauf. So bleiben Änderungen und Freigabepunkte zwischen Konstruktion, Einkauf und Qualität nachvollziehbar.
1. RFQ-Prüfung und DFM
Zeichnung, Funktion, Toleranzen, Entformung und Prüfmerkmale bewerten
2. Werkzeugkonzept
Kavitäten, Trennebene, Werkstoff und Werkzeugtyp abstimmen
3. Werkzeugbau
Rapid Tooling oder gehärtetes Serienwerkzeug
4. Bemusterung
T0/T1 und projektbezogene Maß- und Funktionsprüfung
5. Serienfreigabe
Prüfmerkmale und Änderungsstand festhalten
6. Fertigung und Nacharbeit
Spritzgießen, Nachvernetzen, Entgraten, Markieren, Montage und Verpackung
Prototypenwerkzeug
ca. 10–12 Tage
Serienwerkzeug
ca. 3–6 Wochen
Richtwerte für den Werkzeugbau. Die tatsächliche Durchlaufzeit hängt von Geometrie, Werkzeugumfang und Freigaben ab. Eine frühe DFM-Prüfung hilft, Rückfragen vor Werkzeugstart zu bündeln.
Zusätzliche Bearbeitung und Prüfung
Je nach Bauteil übernehmen wir auch Arbeitsschritte nach dem Formen. Das reduziert Abstimmungsaufwand zwischen mehreren Lieferanten und ermöglicht eine Anfrage für das komplette Bauteilpaket.
Nachvernetzen und Präzisionsentgraten
Stanzen, Lochen und Ventilschlitzung
Drucken und Lasermarkieren
Bonding und Montage
Funktionsprüfung und Inspektion
Kundenspezifische Verpackung
Prüfmerkmale und Prüfumfang legen wir mit Ihnen fest. Dazu können kritische Maße, Dichtflächen, Ventilfunktion, Chargeninformationen oder ein vereinbarter Erstmusterumfang gehören.
Passt das Projekt zu unserer Fertigung?
Wir sind auf kundenspezifische Formteile mit Zeichnungs- oder 3D-Daten und wiederkehrendem Serienbedarf ausgerichtet. Besonders passend sind Projekte, bei denen ein neues oder geändertes Werkzeug nötig ist und die Funktion des Silikonteils entscheidend ist.
| Ihre Anforderung | Möglicher Fertigungsweg |
|---|---|
| Präzise Dichtung oder kleines Ventil | LSR-Spritzgießen, bei Bedarf Mehrfachkavität |
| Silikon auf Kunststoff- oder Metallteil | LSR-Umspritzen mit abgestimmter mechanischer oder chemischer Bondingstrategie |
| Größeres Formteil mit moderater Toleranz | Silikon-Formpressen |
| Schlauch oder Sonderprofil für Flüssigkeitsführung | Silikonextrusion mit Zuschnitt oder Endlosrolle |
| Prototyp bis Serienhochlauf | Werkzeug- und Bemusterungsplanung passend zur erwarteten Stückzahl |
Für ein belastbares Angebot benötigen wir neben der Geometrie möglichst auch den Jahresbedarf oder den geplanten Hochlauf. Projekte ohne Zeichnung oder ohne erkennbare Serienperspektive sind weniger passend für unseren Werkzeug- und Serienfokus.
Häufige Fragen zur Anfrage
RFQ für Silikonteile Ihrer Kaffeemaschine senden
Senden Sie uns Ihre Anfrage mit den verfügbaren Projektdaten. Wir prüfen Fertigungsverfahren, Werkstofffragen und offene Punkte für Werkzeug und Bemusterung.
Für eine erste technische Prüfung hilfreich:
- STEP-Datei und technische Zeichnung mit Revisionsstand
- Jahresbedarf, Losgröße und gewünschter Serienstart
- Werkstoff, Härte, Farbe und relevante Einsatzbedingungen
- Toleranzen sowie kritische Dicht- oder Funktionsmerkmale
- Gewünschte Nachweise, Erstmusterumfang und Verpackungsvorgaben
- info@lsrparts.com
- Adresse
Bei fehlenden Angaben kennzeichnen wir die offenen Punkte, damit Sie Ihre RFQ-Unterlagen gezielt ergänzen können.