Kundenspezifische Silikonformteile für Automotive
Dichtungen für Fahrzeugsteckverbinder nach Zeichnung
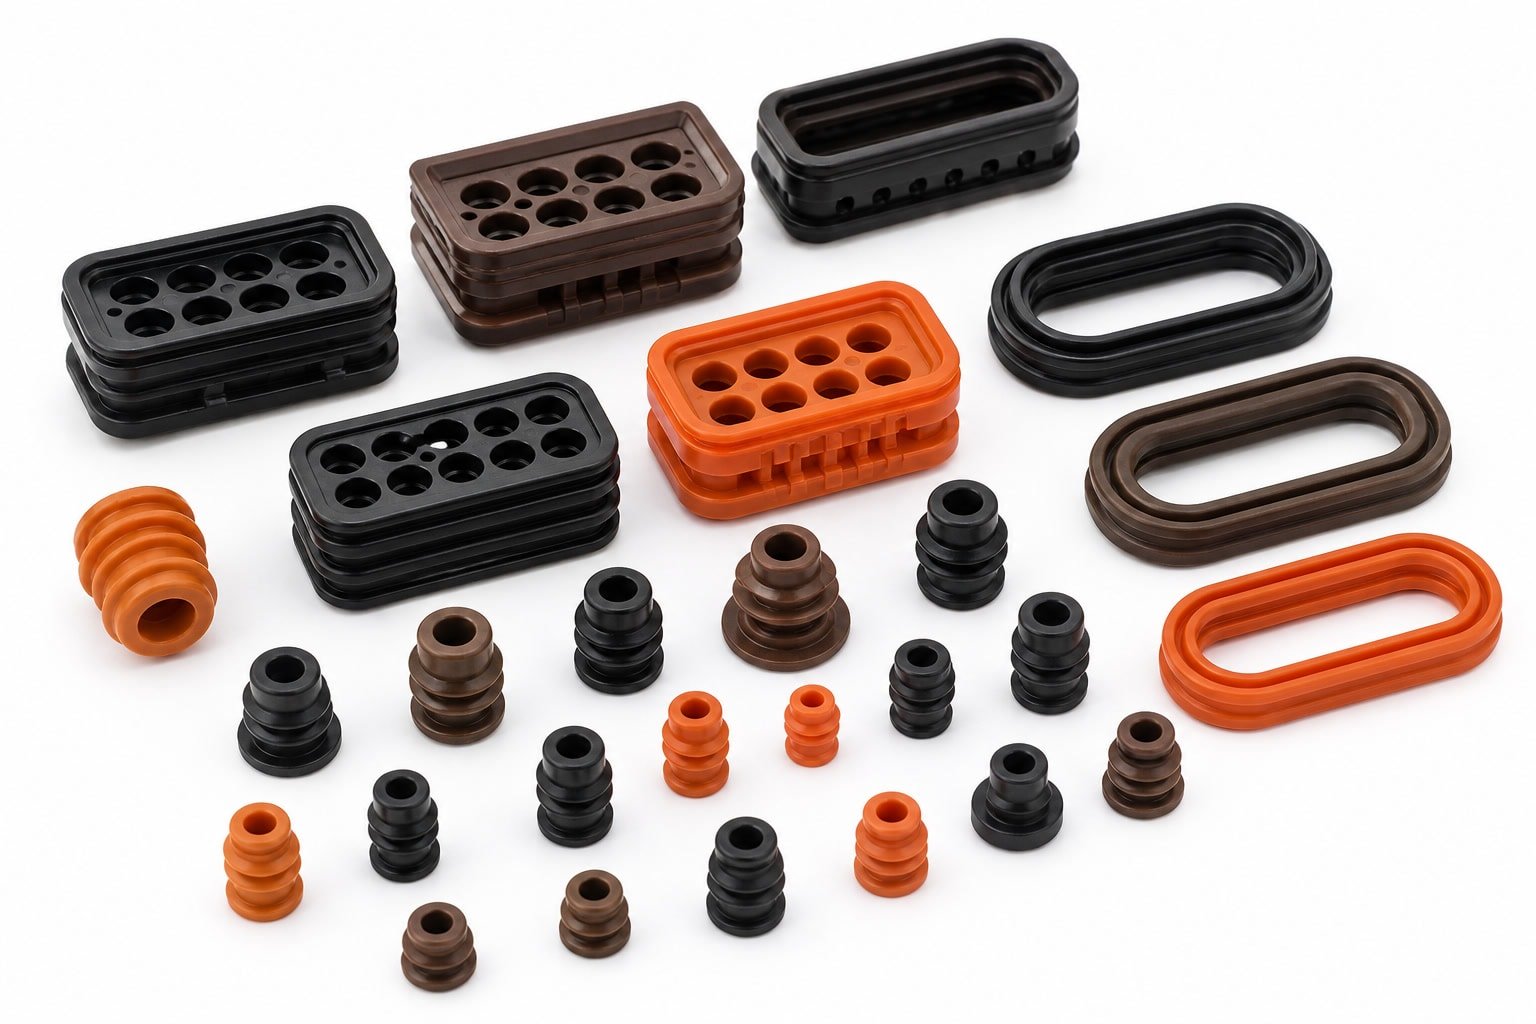
Wir fertigen kundenspezifische Silikondichtungen für Fahrzeugsteckverbinder – vom Werkzeugkonzept bis zur wiederkehrenden Serie. Für OEMs und Tier-Zulieferer stimmen wir Werkstoff, Geometrie, Toleranzen und Prüfmerkmale auf die jeweilige Steckverbindung ab.
Sie erhalten keine Katalogware, sondern ein Bauteil auf Basis Ihrer Zeichnung oder 3D-Daten. Im DFM klären wir fertigungsgerechte Auslegung und offene Punkte, bevor Risiken an Dichtflächen, Entformung, Grat oder Materialauswahl Zeit in Bemusterung und Serie kosten.
10–80
Shore A Silikonhärte
±0,05 mm
typische Teiletoleranz
Funktionsgerechte Auslegung
Was bei Steckverbinder-Dichtungen zählt
Die Dichtung muss zur konkreten Einbausituation passen. Deshalb betrachten wir Funktion, Geometrie und Fertigung gemeinsam – abgestimmt auf Ihren Steckverbinder und dessen Trägerteil.
Dichtlinie und Bauraum
Wir bewerten Geometrie der Dichtlinie, Verpressung im Bauraum und Wechselwirkung mit dem Trägerteil. Je nach Anwendung kommen Einzel- oder Mehrfachdichtungen infrage.
Werkstoff und Härte
Werkstoffhärte und Materialeigenschaften werden passend zu den spezifizierten Temperatur-, Medien- und Funktionsanforderungen ausgewählt.
DFM und kritische Merkmale
Wir prüfen funktionsrelevante Maße und Flächen sowie Trennfugen, mögliche Gratbereiche, Entformung und Schwindung.
Umspritzen und Bonding
Bei Kunststoff- oder Metallträgern stimmen wir das Trägerkonzept und die geeignete chemische oder mechanische Bondingstrategie ab.
Verfahren und Leistungsbereich
LSR-Spritzgießen und Umspritzen für Ihre Anwendung
Für komplexe Geometrien setzen wir Flüssigsilikon-Spritzgießen (LSR) ein. Je nach Konstruktion fertigen wir das Teil separat oder umspritzen einen Kunststoff- beziehungsweise Metallträger.
Mehrkavitätenwerkzeuge unterstützen die Serienfertigung, wenn Geometrie, Qualitätsanforderungen und geplante Stückzahl dafür geeignet sind.
| Fertigungsmerkmal | Richtwert / Möglichkeit |
|---|---|
| Verfahren | LSR-Spritzgießen, LSR-Umspritzen |
| Maximales Bauteilhüllvolumen | 300 × 200 × 100 mm |
| Silikonhärte | 10–80 Shore A |
| Typische Teiletoleranz | ±0,05 mm |
| Engere kritische Toleranz | Bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Kavitäten | Einfach- oder Mehrfachkavität |
| Wiederholgenauigkeit von Teil zu Teil | Ca. ±0,1 mm, geometrieabhängig |
| Serienwerkzeug-Lebensdauer | 3–5 Mio. Schüsse, werkzeug- und anwendungsabhängig |
| Werkzeugwerkstoffe | P20, H13, 420 Edelstahl |
| Träger beim Umspritzen | PC, PA, PBT, PPSU, PPA, PEI sowie Aluminium, Edelstahl, Messing und Kupfer |
| Nachbearbeitung | Nachvernetzen, Entgraten, Markieren, Bonding und Montage |
Die angegebenen Werte sind Orientierungen für die technische Vorprüfung, keine pauschale Zusage für jedes Bauteil. Toleranzen und Werkzeugauslegung bewerten wir anhand Ihrer Zeichnung, des Werkstoffs und der Funktionsanforderung.
Werkstoffabstimmung
Materialauswahl mit Blick auf Automotive-Anforderungen
Je nach Einsatzbedingungen prüfen wir allgemeines LSR, Fluorsilikon, Hochtemperatur- oder Niedrigtemperatur-Silikon sowie kundenspezifische Compounds. Die Auswahl richtet sich nach den spezifizierten Temperatur-, Medien- und Funktionsanforderungen.
Bei Bedarf berücksichtigen wir auch elektrische oder thermische Eigenschaften und stimmen Materialdaten sowie benötigte Nachweise projektspezifisch ab.
Vom Datensatz zur Serie
Werkzeug, Bemusterung und Serienfreigabe
Ein abgestimmter Ablauf macht offene Konstruktions- und Qualitätsfragen früh bearbeitbar. Prüfmerkmale und Freigabepunkte legen wir vor Serienbeginn gemeinsam fest.
-
1. RFQ-Prüfung und DFM
Prüfung von Zeichnung oder STEP-Daten, kritischen Maßen, Dichtflächen und Herstellbarkeit.
-
2. Werkstoff- und Werkzeugkonzept
Abstimmung von Härte, Materialoptionen und Kavitätenzahl sowie – bei Umspritzungen – Träger- und Bondingkonzept.
-
3. Werkzeugbau
Je nach Projekt fertigen wir Prototypen- oder Serienwerkzeuge. Mehrfachkavitäten und Hochvolumenwerkzeuge sind möglich.
-
4. Bemusterung
T0-/T1-Muster dienen der Bewertung von Maßen und Funktion anhand der vereinbarten Merkmale.
-
5. Validierung und Serienstart
Nach Abstimmung der Prüfmerkmale und Freigabepunkte fertigen und prüfen wir nach dem vereinbarten Projektumfang.
Werkzeug- und Bemusterungsdetails anzeigen
| Werkzeug- und Bemusterungsmerkmal | Richtwert / Möglichkeit |
|---|---|
| DFM | Unterstützt |
| CAD | SolidWorks / CAD |
| Mold-Flow-Prüfung | Unterstützt |
| Werkzeugfertigung | 3-Achs- und 5-Achs-CNC, Senk- und Drahterodieren |
| Rapid Tooling | Aluminiumwerkzeuge, ca. 100–10.000 Zyklen |
| Serienwerkzeuge | Gehärtete Stahlwerkzeuge, z. B. P20, NAK80, H13, S136 oder 420 |
| Prototypenwerkzeug-Durchlaufzeit | Richtwert ca. 10–12 Tage |
| Serienwerkzeug-Durchlaufzeit | Richtwert ca. 3–6 Wochen |
| Bemusterung | T0, T1 und projektbezogene Validierung |
Werkzeugzeiten sind Richtwerte; Umfang und Komplexität des Werkzeugs beeinflussen den tatsächlichen Ablauf.
Sekundärprozesse und Qualität
Nachbearbeitung und Prüfung passend zum Bauteil
Neben dem Spritzgießen übernehmen wir vereinbarte sekundäre Arbeitsschritte. So lassen sich Folgeprozesse bündeln und Bauteile passend zu Montage- und Lieferanforderungen vorbereiten.
Welche Prüfungen sinnvoll sind, hängt von der Funktion der Dichtung ab. Prüfmerkmale, Prüfumfang und erforderliche Dokumentation stimmen wir mit Ihrem Qualitätswesen ab. Materialzertifikate, Erstmusterumfang und weitere Nachweise werden projektspezifisch festgelegt.
Projektpassung
Passt unser Fertigungsansatz zu Ihrem Projekt?
Wir sind auf kundenspezifische Teile mit Werkzeugbedarf und Serienperspektive ausgerichtet. Besonders geeignet sind Anfragen mit Zeichnung oder 3D-Modell und klar beschriebener Dichtungsfunktion.
Projekt besprechenTypische Anwendungsfälle
- Steckverbinder- und Einzelleiterdichtungen
- Dichtungen für Sensoren und elektronische Gehäuse
- Dichtelemente für Fahrzeug- und EV-Komponenten
- LSR-Umspritzungen auf Kunststoff- oder Metallträger
- Neue oder geänderte Dichtgeometrien mit geplantem Serienhochlauf
Wenn Ihr Projekt Freigabeprozesse, Materialdaten oder IMDS-relevante Stammdaten umfasst, nennen Sie diese Anforderungen bereits in der Anfrage. Das hilft, Angebot, Werkstoffabstimmung und Bemusterung auf Beschaffung und Supplier-Quality-Prozesse auszurichten.
Anfrage für Dichtungen an Fahrzeugsteckverbindern
Senden Sie uns Ihre Zeichnung oder 3D-Daten
Wir prüfen Ihre Unterlagen und melden uns mit Rückfragen beziehungsweise einer Einschätzung zu Fertigungsverfahren, Werkzeug und offenen Spezifikationspunkten.
LSRParts
Kundenspezifische Silikonformteile, Werkzeugbau und Serienfertigung für den DACH-Markt.
E-Mail: info@lsrparts.com
Anschrift:
Angaben für eine belastbare RFQ-Prüfung
Bitte senden Sie uns – soweit verfügbar – die folgenden Informationen:
- STEP-Datei und technische Zeichnung mit Änderungsstand
- Werkstoffvorgabe oder gewünschte Silikonhärte
- Kritische Maße, Toleranzen und Dichtflächen
- Beschreibung der Einbausituation und Funktion
- Stückzahl für Bemusterung und Jahresbedarf
- Trägermaterial und Anforderungen an eine mögliche Umspritzung
- Vorgaben zu Prüfungen, Materialnachweisen und IMDS-relevanten Daten
- Gewünschter Zeitplan für Werkzeug, T0/T1 und Serienstart