Werkzeugbau · LSR-Spritzguss
Welches Metall eignet sich für LSR-Formen? Stahl oder Alu
Welches Metall eignet sich für LSR-Formen? Wir vergleichen Stahl und Aluminium nach Wärmeleitung, Präzision, Kosten und Werkzeuglebensdauer – und zeigen, welche Faktoren bei der Auswahl für Prototypen und Serienwerkzeuge wirklich zählen.
Ein praxisorientierter Leitfaden von unseren Ingenieuren bei LSRParts für Konstruktion, Einkauf und Qualität.
Kurzantwort: Welches Metall eignet sich für LSR-Formen?
Für ein langlebiges LSR-Serienwerkzeug ist Werkzeugstahl in vielen Fällen die passende Ausgangswahl: Er bietet hohe Verschleißfestigkeit und unterstützt eine dauerhaft präzise Kavität. Für Prototypen, Vorserien und kleinere Stückzahlen kann Aluminium wirtschaftlicher sein, weil es sich schnell bearbeiten lässt und Wärme gut leitet.
Stahl für Laufzeit und Präzision
Wir empfehlen Werkzeugstahl besonders dann, wenn hohe Stückzahlen, enge Toleranzen oder lange Produktionsläufe geplant sind. Die höhere Anfangsinvestition kann sich über die Standzeit und den geringeren Bedarf an Werkzeugwechseln auszahlen.
Aluminium für schnelle Lernzyklen
Aluminium eignet sich häufig für frühe Muster, Designvalidierung und kleinere Serien. Es ist jedoch keine pauschale Wahl für jede LSR-Anwendung: Geometrie, Oberfläche, Belastung und erwartete Zykluszahl müssen dazu passen.
Entscheidend
Die beste Materialwahl hängt nicht allein vom Metall ab. Bauteil, Produktionsvolumen, Toleranzen, Werkzeugdesign und Prozessführung müssen zusammen betrachtet werden.
Was ist beim Formenbau für LSR besonders?
Flüssigsilikonkautschuk, kurz LSR, ist ein verarbeitungsfertiges, flüssiges Silikon-Zweikomponentensystem. Anders als fester Silikonkautschuk wird es typischerweise über ein geschlossenes Dosier- und Mischsystem in das Werkzeug eingespritzt. In der beheizten Form vernetzt beziehungsweise vulkanisiert das Material und wird zum elastischen Formteil.
Das Werkzeug muss daher mehr leisten, als nur eine Kontur abzubilden. Für reproduzierbare Bauteile brauchen wir präzise Kavitäten, kontrollierte Temperaturführung, zuverlässige Entlüftung und saubere Trennebenen. Besonders bei kleinen Dichtlinien, dünnen Wandbereichen und Mehrfachkavitäten wirkt sich die Auslegung direkt auf Gratbildung, Füllung und Maßhaltigkeit aus.
-
1
Kavität und Maßbezug
Die Werkzeugkontur muss zur Bauteilgeometrie, zur geforderten Toleranz und zum Schwindungsverhalten des ausgewählten LSR passen.
-
2
Entlüftung und Trennebene
Eine abgestimmte Entlüftung hilft, eingeschlossene Luft zu vermeiden; eine präzise Trennebene unterstützt die Kontrolle von Grat und Dichtflächen.
-
3
Temperatur und Prozess
Das Werkzeug muss Wärme gleichmäßig übertragen und den vorgesehenen Prozess für Material und Bauteil zuverlässig unterstützen.
Stahl für LSR-Formen: langlebig und präzise
Für anspruchsvolle LSR-Werkzeuge kommen je nach Anwendung beispielsweise P20, NAK80, H13 sowie rostbeständige Werkzeugstähle wie S136 oder 420 infrage. Die konkrete Sorte und der Zustand des Werkstoffs wählen wir anhand von Werkzeugauslegung, Kavitätenzahl, Verschleißbeanspruchung, Oberflächenanforderung und geplanter Laufzeit aus.
Stahl bietet eine gute Grundlage für formstabile, präzise Kavitäten über lange Produktionsläufe. Das ist besonders relevant, wenn wiederkehrende Maße, funktionskritische Dichtflächen oder hohe Stückzahlen gefordert sind. Bei LSRParts sind Serienwerkzeuge auf langlebige Fertigung ausgelegt; die tatsächliche Lebensdauer bleibt jedoch immer abhängig von Werkzeug, Bauteil und Prozess.
- Hohe Verschleißfestigkeit: hilfreich bei langen Laufzeiten und wiederholtem Betrieb.
- Formstabilität: unterstützt eine gleichbleibende Kavitätsgeometrie und präzise Werkzeugdetails.
- Planbare Serienbasis: sinnvoll, wenn Bemusterung und spätere Serienfertigung auf demselben Werkzeugkonzept aufbauen sollen.
Abwägung
Gegenüber Aluminium sind Material, Bearbeitung und Werkzeugherstellung in der Regel aufwendiger. Je nach Stahl und Werkzeugkonzept kann auch die Herstellungszeit länger sein. Für hohe Stückzahlen, enge Toleranzen und lange Produktionsläufe ist dieser Mehraufwand häufig sachgerecht.
Wann ist Edelstahl sinnvoll?
Edelstahl kann dort sinnvoll sein, wo Korrosionsbeständigkeit wichtig ist – etwa bei feuchten Umgebungen, bestimmten Reinigungsbedingungen oder besonderen Anforderungen an die Produktionsumgebung. Edelstahl ist aber nicht automatisch erforderlich, nur weil ein Werkzeug LSR verarbeitet. Wir stimmen die Sorte anhand der erforderlichen Korrosions- und Verschleißbeständigkeit, der Bearbeitbarkeit und der Bauteilanforderungen ab; je nach Projekt kommen beispielsweise 316 oder 420 infrage.
Aluminium für LSR-Formen: schnell und kostengünstig
Aluminium leitet Wärme gut und lässt sich vergleichsweise schnell bearbeiten. Dadurch kann ein Aluminiumwerkzeug eine wirtschaftliche Lösung sein, wenn kurze Entwicklungszyklen, frühe Muster oder eine kleinere Produktionsmenge im Vordergrund stehen. Für Werkzeuge verwenden wir je nach Auslegung beispielsweise die Legierungen 6061 oder 7075.
Typische Einsatzfelder sind Prototypen, Vorserien und kleine bis mittlere Stückzahlen. Bei einem Rapid-Tooling-Werkzeug gibt LSRParts als grobe Orientierung eine Lebensdauer von etwa 100 bis 10.000 Zyklen an. Das ist keine pauschale Garantie: Legierung, Kavitätsdesign, Bauteil, Prozessparameter und Wartung beeinflussen die tatsächliche Standzeit maßgeblich.
Die geringere Verschleißfestigkeit kann bei langen Produktionsläufen, beanspruchten Werkzeugbereichen oder hohen Anforderungen an die langfristige Maßhaltigkeit zum begrenzenden Faktor werden. Auch Oberflächenbeständigkeit und die Möglichkeit späterer Änderungen sollten in die Bewertung einfließen. Aluminium ist deshalb nicht automatisch für jede LSR-Anwendung geeignet – bei einem späteren Serienhochlauf kann ein Stahlwerkzeug die wirtschaftlichere Gesamtlösung sein.
Praxistipp
Wenn das Design noch Änderungen erwarten lässt, bewerten wir Prototypenwerkzeug und Serienwerkzeug getrennt. So lässt sich vermeiden, dass ein kostengünstiges Erstwerkzeug unbeabsichtigt zum Engpass der späteren Serie wird.
Stahl oder Aluminium: Materialien im direkten Vergleich
Die folgende Gegenüberstellung gibt eine erste Orientierung. Die tatsächlichen Ergebnisse hängen von der konkreten Legierung, dem Werkzeugdesign und dem LSR-Prozess ab – insbesondere bei Wärmeübertragung und Standzeit.
| Kriterium | Werkzeugstahl | Aluminium |
|---|---|---|
| Wärmeleitung | Geringer als bei Aluminium; Temperaturführung wird über Werkzeug- und Heizkonzept abgestimmt. | Gut; kann Wärme rasch übertragen, ist aber allein kein Maß für die Bauteilqualität. |
| Präzision | Geeignet für langlebige, präzise Serienwerkzeuge und anspruchsvolle Kavitäten. | Kann für Muster und kleinere Serien ausreichend präzise ausgelegt werden; Belastung und Laufzeit beachten. |
| Verschleiß und Standzeit | Hohe Verschleißfestigkeit; bei LSR-Serienwerkzeugen ist die Lebensdauer projektabhängig. | Geringere Verschleißfestigkeit; Rapid-Tooling-Orientierung etwa 100–10.000 Zyklen, abhängig von der Anwendung. |
| Werkzeugkosten | In der Regel höhere Material- und Bearbeitungskosten. | Häufig kostengünstiger für schnelle Werkzeuge und begrenzte Laufzeiten. |
| Herstellungsdauer | Kann je nach Werkzeugkomplexität und Bearbeitung länger ausfallen. | Schnelle Bearbeitung kann kurze Iterations- und Musterzeiten unterstützen. |
Eine höhere Wärmeleitfähigkeit bedeutet nicht automatisch einen besseren Prozess. Für die Aushärtung zählen ebenso die Lage und Auslegung der Heizung, die Temperaturverteilung im Werkzeug, die Wandstärken und die Prozessparameter. Bei der Auswahl orientieren wir uns daher an Produktionsvolumen, Bauteilgeometrie und erwarteter Werkzeuglebensdauer – nicht an einem einzelnen Materialwert.
Welche Faktoren bestimmen die Metallwahl?
Für eine belastbare Empfehlung betrachten wir die technische Aufgabe und die kommerzielle Laufzeit gemeinsam. Diese Punkte helfen, die Entscheidung früh im RFQ- und DFM-Prozess einzugrenzen:
-
1
Produktionsmenge und Zykluszahl
Jahresbedarf, erwartete Gesamtschüsse und geplante Nutzungsdauer geben vor, ob die schnelle und kostengünstige Werkzeuglösung ausreicht oder eine langlebigere Stahlbasis sinnvoll ist.
-
2
Bauteilgeometrie und Funktionsflächen
Bauteilgröße, Wandstärke, Hinterschnitte, Entformung sowie Dichtlinien und andere Funktionsmerkmale beeinflussen Kavität, Trennebene und Werkzeugbeanspruchung.
-
3
Toleranzen und Oberflächenanforderungen
Kritische Maße, optische Oberflächen, Rauheit und Gratvorgaben sollten in der Zeichnung eindeutig festgelegt sein, bevor der Werkzeugwerkstoff ausgewählt wird.
-
4
LSR-Werkstoff und Prozessfenster
Härte, Aushärtungsverhalten und erforderliche Prozesstemperatur sollten mit dem LSR-Verarbeiter und dem Formenbauer abgestimmt werden. Das gilt besonders bei material- oder funktionskritischen Anwendungen.
-
5
Gesamtkosten und Änderungsbedarf
Werkzeugpreis, Herstellungszeit, Wartung, mögliche Designänderungen und ein späterer Werkzeugwechsel gehören in dieselbe Bewertung. Der niedrigste Einstiegspreis ist nicht zwangsläufig die günstigste Lösung über die gesamte Laufzeit.
Werkzeugdesign und Verarbeitung: So beeinflussen sie die Materialwahl
Das Metall kann nur dann seine Vorteile ausspielen, wenn das Werkzeug passend zur Geometrie und zum Prozess ausgelegt ist. Kavitäten, Anschnitt, Entlüftung und Trennebene beeinflussen, wie das LSR in die Form gelangt, wie Luft entweicht und wie sich Grat an der Formteilung kontrollieren lässt. Bei präzisen Dichtungen oder kleinen Ventilmerkmalen prüfen wir diese Funktionsbereiche früh im DFM.
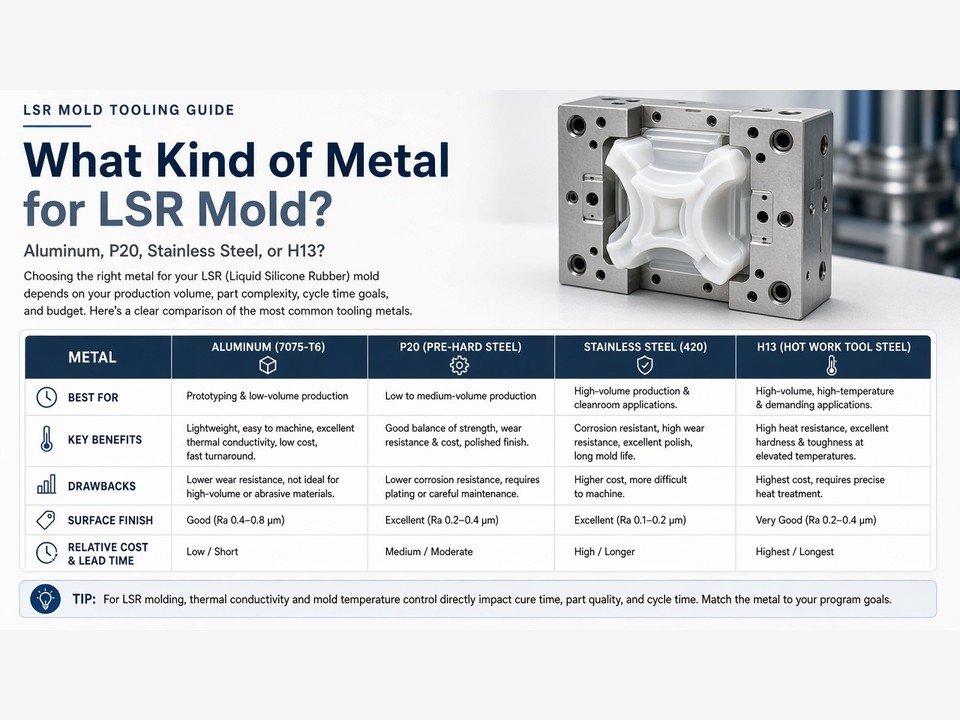
Kavitäten, Trennebene und Temperaturführung müssen als zusammenhängendes Werkzeugkonzept geplant werden.
Kaltkanal und gleichmäßige Temperierung
Ein Kaltkanalsystem führt das LSR zu den Kavitäten und kann bei geeigneter Auslegung helfen, die Materialzuführung im Werkzeug zu organisieren. Ob ein Kaltkanal sinnvoll ist, hängt unter anderem von Bauteil, Kavitätenzahl und Produktionsanforderungen ab. Parallel dazu muss die Temperierung gleichmäßig gestaltet sein: Eine geeignete Wärmeverteilung unterstützt reproduzierbare Aushärtung und Bauteilqualität. Die Wärmeleitfähigkeit des Werkzeugmetalls ist dabei ein Faktor, ersetzt aber keine abgestimmte Auslegung.
Oberflächenfinish, Politur und Beschichtung
Das gewünschte Oberflächenbild – etwa matt, texturiert oder poliert – muss bereits bei der Werkzeugplanung berücksichtigt werden. Die erreichbare Oberfläche hängt von Werkstoff, Bearbeitung und gefordertem Finish ab. Beschichtungen können bei speziellen Prozess- oder Verschleißanforderungen geprüft werden; ihr Nutzen und ihre Eignung müssen jedoch für das konkrete LSR, die Werkzeugoberfläche und die Produktionsbedingungen bewertet werden.
So treffen Sie die richtige Wahl für Ihr LSR-Werkzeug
Wir starten die Werkstoffentscheidung nicht mit einer pauschalen Regel, sondern mit dem Einsatzzweck und den Anforderungen an das Bauteil. Für eine erste technische Einordnung können Sie diese Schritte nutzen:
-
1
Einsatzzweck und Qualitätsmerkmale festhalten
Kennzeichnen Sie Dichtflächen, Funktionsmaße, Toleranzen, Oberflächen und erforderliche Prüfmerkmale in Zeichnung oder STEP-Daten.
-
2
Stückzahl und Werkzeugnutzung abschätzen
Nennen Sie Jahresbedarf, Hochlauf, erwartete Gesamtschüsse und die gewünschte Dauer der Serienfertigung.
-
3
Prototypen- und Serienwerkzeug getrennt bewerten
Berücksichtigen Sie, ob schnelle Änderungen wichtig sind oder ob das Werkzeug von Beginn an auf eine lange Serie ausgelegt werden soll.
-
4
Werkstoff, Design und Prozess gemeinsam abstimmen
Klären Sie LSR-Härte, Aushärtung, Anschnitt, Entlüftung, Temperierung und Werkzeugstahl mit Werkzeugbauer und Verarbeiter, bevor das Werkzeug startet.
-
5
Gesamtkosten statt Anschaffungspreis vergleichen
Beziehen Sie Fertigungszeit, Wartung, erwartete Standzeit, mögliche Werkzeugänderungen und eventuelle Ersatzwerkzeuge in die Kalkulation ein.
Bei LSRParts verbinden wir RFQ-Prüfung und DFM mit Werkzeugkonzept, Bemusterung und Serienfreigabe. Für eine aussagekräftige Prüfung helfen Zeichnung oder STEP-Datei, Werkstoff- und Härteanforderung, Stückzahl, kritische Toleranzen sowie die vorgesehenen Dicht- und Funktionsmerkmale.
Häufig gestellte Fragen zu Metallen für LSR-Formen
Ist Stahl oder Aluminium besser für LSR-Formen?
Für hohe Stückzahlen, enge Toleranzen und lange Werkzeuglebensdauer ist Stahl häufig die bessere Wahl. Aluminium kann bei Prototypen und kleineren Serien wirtschaftlicher sein. Entscheidend sind Stückzahl, Präzisionsbedarf, Budget und geplante Laufzeit.
Wie viele Zyklen hält eine Aluminiumform für LSR?
Die Standzeit hängt von Legierung, Werkzeugauslegung, Bauteil und Prozessbedingungen ab. Als grobe Orientierung für Rapid Tooling liegt die Lebensdauer bei LSRParts bei etwa 100 bis 10.000 Zyklen; für das konkrete Projekt muss sie individuell bewertet werden.
Ist Edelstahl für LSR-Formen erforderlich?
Nein, nicht grundsätzlich. Edelstahl ist dann eine Option, wenn Korrosionsbeständigkeit oder besondere Produktionsbedingungen dafür sprechen. Die Sorte sollte passend zu Verschleiß, Bearbeitbarkeit und Bauteilanforderungen gewählt werden.
Beeinflusst das Metall die Aushärtung von LSR?
Ja. Wärmeleitfähigkeit und Temperaturverteilung im Werkzeug beeinflussen die Wärmeübertragung und damit den Prozess. Das Metall allein bestimmt die Aushärtung jedoch nicht: Heizkonzept, Werkzeugdesign, Bauteilgeometrie und Prozessführung wirken zusammen.
Welche Rolle spielen Werkzeugbeschichtungen?
Beschichtungen können für spezielle Anforderungen geprüft werden, sind aber keine pauschale Lösung. Ob sie Vorteile bieten, hängt vom Werkzeug, der Oberfläche, dem LSR und den Produktionsbedingungen ab und sollte für den konkreten Prozess bewertet werden.
Fazit: Das passende Metall hängt von Anwendung und Stückzahl ab
Stahl ist eine robuste Grundlage für präzise, langlebige Serienwerkzeuge und meist die naheliegende Wahl bei hohen Stückzahlen oder langen Produktionsläufen. Aluminium kann für Prototypen, Vorserien und kleinere Mengen eine wirtschaftliche Alternative sein, wenn die Anforderungen an Verschleiß und Laufzeit dazu passen.
Für die beste Entscheidung planen wir Werkstoff, Werkzeugdesign und LSR-Prozess gemeinsam. So lassen sich Kavität, Temperierung, Toleranzen, Standzeit und Gesamtkosten früh auf den vorgesehenen Einsatz abstimmen.
Nächster Schritt
Sie planen ein LSR-Werkzeug?
Senden Sie uns Zeichnung oder STEP-Daten, geplante Stückzahl und Ihre kritischen Anforderungen. Wir prüfen mit Ihnen, ob Aluminium für den Einstieg genügt oder ein Stahlwerkzeug die bessere Basis für die Serie ist.