Fachwissen Silikonspritzguss
Was ist LSR-Spritzguss? Verfahren, Vorteile und Anwendungen
Als Ingenieure bei LSRParts begleiten wir täglich Projekte vom ersten Muster bis zur wiederkehrenden Serie. In diesem Beitrag erklären wir, wie Flüssigsilikon im Spritzguss verarbeitet wird, welche Eigenschaften dafür sprechen, wo die Grenzen liegen und worauf Einkauf, Konstruktion und Qualität achten sollten.
Wer LSR-Spritzguss verstanden hat, weiß, dass hier nicht einfach Gummi in eine Form gedrückt wird, sondern ein flüssiges, zweikomponentiges Material kontrolliert im beheizten Werkzeug vernetzt.
Was ist LSR-Spritzguss?
LSR-Spritzguss ist ein Verfahren zur Herstellung elastischer Silikonteile aus Flüssigsilikonkautschuk. Das Material wird dosiert, gemischt, in ein geschlossenes Werkzeug eingespritzt und dort durch Wärme ausgehärtet. Das Ergebnis ist ein fertiges Formteil, das ohne weitere Vulkanisationsschritte in der Regel direkt entformt werden kann.
Die Abkürzung LSR steht für Liquid Silicone Rubber. Typische Produkte sind Dichtungen, Membranen, Ventile, Schläuche, Tastaturen, Abdeckungen und Umspritzungen. Überall dort, wo Bauteile weich, dicht, temperaturstabil und reproduzierbar in großen Stückzahlen gefertigt werden sollen, ist LSR eine naheliegende Wahl.
Was ist Flüssigsilikonkautschuk?
Flüssigsilikonkautschuk wird in der Regel als zwei Komponenten geliefert, meist als Komponente A und Komponente B. Beide sind für sich genommen fließfähig, mit einer vergleichsweise geringen Viskosität. Erst nach dem Mischen und unter Wärmezufuhr im Werkzeug beginnt die Vernetzung. Dadurch eignet sich LSR gut für filigrane Geometrien und dünne Wandbereiche, die mit festen Kautschukmischungen nur schwer abzubilden wären.
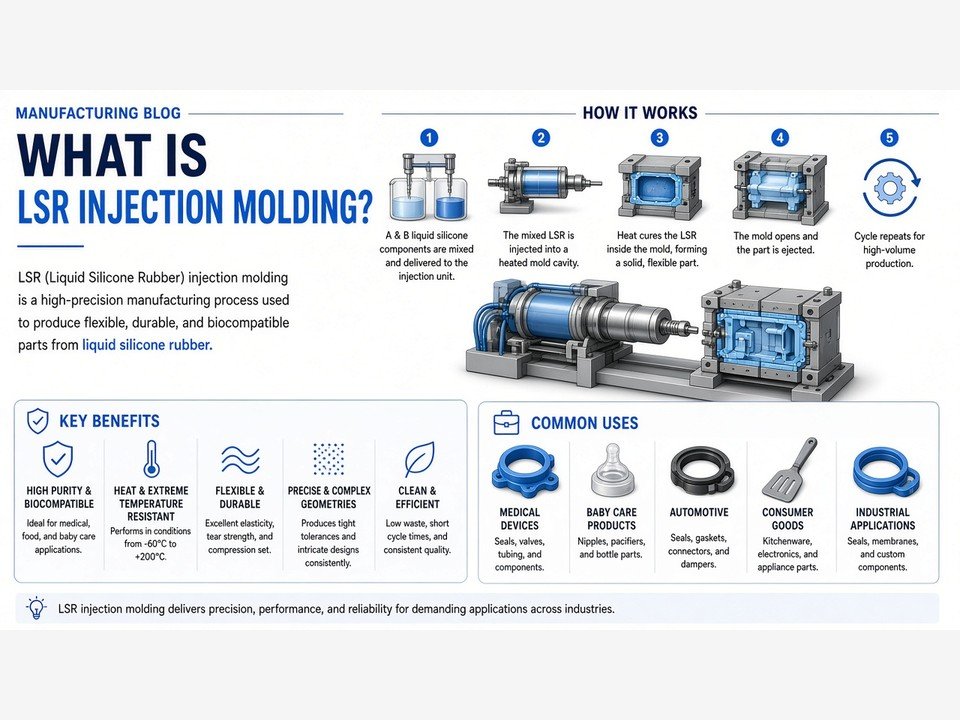
Von der Dosierung über die Mischung bis zur Entformung entscheidet das Zusammenspiel aus Material, Werkzeug und Prozessführung über die Teilequalität.
Welche Eigenschaften zeichnen LSR aus?
LSR wird vor allem wegen seiner Elastizität, Temperaturbeständigkeit, chemischen Beständigkeit und elektrischen Isolation eingesetzt. Je nach Materialtyp kommen weitere Eigenschaften hinzu. Medizinische Typen werden auf Biokompatibilität ausgelegt, optische Typen auf Transparenz und lebensmittelechte Varianten auf den Kontakt mit Lebensmitteln. Welche Eigenschaft im Vordergrund steht, sollte man bereits in der Konstruktionsphase festlegen.
Elastizität und Dichtverhalten
Silikon bleibt auch bei starker Verformung flexibel und stellt Dichtkräfte zuverlässig bereit. Das macht es für Dichtungen und Membranen attraktiv.
Temperatur und Alterung
Silikonwerkstoffe sind für einen weiten Temperaturbereich ausgelegt. Die konkrete Eignung hängt vom gewählten Compound und der Anwendung ab und wird im Projekt geprüft.
Wie funktioniert der LSR-Spritzguss?
Der Ablauf lässt sich in vier Hauptschritte gliedern. Jeder davon hat Einfluss auf Zykluszeit, Maßhaltigkeit und Oberflächenqualität des fertigen Teils.
-
1
Material vorbereiten und dosieren
Die Komponenten A und B werden getrennt zugeführt und erst kurz vor dem Werkzeug im statischen Mischer vereint. Das Mischungsverhältnis ist fest vorgegeben und muss exakt eingehalten werden, denn schon kleine Abweichungen verändern Vernetzung und Härte. Optional können Pigmente oder Additive zugemischt werden, um Farbe oder bestimmte Eigenschaften einzustellen.
-
2
LSR einspritzen
Das gemischte Material gelangt über eine gekühlte Zuführung in das geschlossene Werkzeug. Die Kühlung verhindert, dass das Material in der Zuleitung vorzeitig vernetzt. Einspritzdruck, Einspritzgeschwindigkeit und die Auslegung des Werkzeugs bestimmen, ob die Kavität vollständig und lufteinschlussfrei gefüllt wird.
-
3
Im Werkzeug aushärten
Die beheizte Form löst die Vernetzung des Silikons aus. Die Temperatur und die Haltezeit im Werkzeug sind dabei zentrale Stellgrößen. Sie bestimmen die Zykluszeit ebenso wie die Vollständigkeit der Vernetzung und damit die mechanischen und chemischen Eigenschaften des Bauteils.
-
4
Entformen und nachbearbeiten
Nach dem Öffnen des Werkzeugs wird das Teil entformt, in automatisierten Anlagen oft direkt durch einen Greifer entnommen. Danach folgen je nach Anforderung Schritte wie Entgraten, Prüfen oder Montage. Bei manchen Anwendungen ist zusätzlich eine Nachvernetzung vorgesehen.
Praxishinweis
Mischungsverhältnis, Temperatur und Zykluszeit sollten im Prozessfenster abgesichert sein, bevor die Serie startet. Wir dokumentieren diese Parameter im Erstmuster, damit Reproduzierbarkeit später nachweisbar bleibt.
Vorteile des LSR-Spritzgusses
Die wichtigsten Gründe für LSR lassen sich in vier Gruppen zusammenfassen. Jede davon ist mit typischen Anwendungen verknüpft, die im weiteren Verlauf des Artikels genauer betrachtet werden.
Hohe Elastizität und Temperaturbeständigkeit
Mit LSR entstehen flexible und langlebige Teile, die in anspruchsvollen Umgebungen funktionieren sollen. Dichtungen im Motorraum, Membranen in Pumpen oder Dichtungen in Steckverbindern müssen über lange Zeit Temperaturwechsel, Vibrationen und Medien aushalten. Genau dafür wird Silikon häufig eingesetzt.
Präzision und Designfreiheit
Da das Material fließfähig in das Werkzeug gelangt, lassen sich dünne Wandbereiche, komplexe Geometrien und feine Strukturen gut abbilden. Mit einer sauber ausgelegten Form bleiben Maße über die Serie reproduzierbar. Bei unseren Projekten hängt die erreichbare Toleranz von Geometrie, Werkzeug und Anwendung ab und wird deshalb früh im Engineering geklärt.
Effiziente Serienproduktion
Der Prozess ist für kurze, automatisierbare Zyklen ausgelegt und eignet sich deshalb für große Stückzahlen. Mehrfachkavitäten erhöhen den Ausstoß pro Schuss, während automatische Teileentnahme und Inline-Prüfung den Personalaufwand pro Teil senken können. Wirtschaftlich wird das vor allem bei wiederkehrenden Serien.
Biokompatibilität und Beständigkeit
Für Medizintechnik und Lebensmittelkontakt gibt es geeignete LSR-Typen. Ob ein Material für den vorgesehenen Einsatz passt, muss jedoch über Material- und Produktprüfungen belegt werden. Ein Datenblatt allein reicht dafür nicht aus.
Nutzen auf einen Blick
-
1
Elastizität
Dichtungen, Membranen, Ventile
-
2
Designfreiheit
Dünne Wände und komplexe Geometrien
-
3
Serienfähigkeit
Automatisierbare Zyklen für große Stückzahlen
-
4
Materialwahl
Typen für Medizin, Lebensmittelkontakt und Elektronik
Grenzen und Herausforderungen
LSR ist nicht für jede Aufgabe die richtige Lösung. Vor einer Entscheidung sollten technische und wirtschaftliche Faktoren geprüft werden.
Werkzeug- und Anlagenkosten
Spezielle Dosier- und Mischtechnik, beheizte Werkzeuge und gekühlte Materialzuführungen erfordern höhere Anfangsinvestitionen als viele andere Verfahren. Diese Kosten amortisieren sich vor allem bei passenden Stückzahlen, also dann, wenn ein Bauteil dauerhaft und in großer Menge benötigt wird. Für Kleinserien oder einmalige Muster ist der Aufwand oft nicht gerechtfertigt.
Prozesskontrolle und Materialhandhabung
Mischungsverhältnis, Dosierung, Sauberkeit und Temperaturführung sind kritische Parameter. Typische Fehler sind Gratbildung, Lufteinschlüsse oder unvollständige Aushärtung. Die Ursachen liegen meist nicht in einem einzelnen Schritt, sondern im Zusammenspiel von Material, Werkzeug und Anlage.
Gratbildung
Häufig ein Hinweis auf Werkzeugtrennlinie, Schließkraft oder Entlüftung.
Lufteinschlüsse
Entstehen bei ungünstiger Entlüftung oder zu schneller Füllung.
Unvollständige Aushärtung
Folge von zu niedriger Temperatur, zu kurzer Haltezeit oder falscher Mischung.
Recycling und Ausschuss
Ausgehärtetes LSR lässt sich nicht wie ein Thermoplast wieder einschmelzen und neu verarbeiten. Angussreste und Ausschuss im Prozess sind deshalb ein Kostenfaktor. Ausschuss lässt sich durch stabile Prozessfenster, gute Werkzeugauslegung und geschulte Bedienung reduzieren. Materialgerechte Entsorgung sollte im Vorfeld mit dem Entsorger geklärt werden.
Wichtig
Planen Sie Ausschuss und Entsorgung bereits in der Kalkulation ein. Ein Bauteil, das in der Musterphase gut aussieht, kann im Serienprozess an Prozessstabilität verlieren.
Materialien, Maschinen und Werkzeuge
Eine LSR-Fertigung steht und fällt mit der Abstimmung von Material, Maschine und Werkzeug auf das Bauteil. Keine dieser Komponenten lässt sich isoliert optimieren.
LSR-Material auswählen
Die Materialauswahl beginnt mit der Anforderung an das Bauteil. Typische Kriterien sind:
Härte – Shore-A-Bereich passend zur Dicht- oder Verformungsfunktion
Farbe und Transparenz – Pigmentierung oder optisches Material
Zulassungen – erforderliche Nachweise je nach Branche und Einsatz
Zusätzlich legen Einsatztemperatur, Kontaktmedien und mechanische Belastung fest, welcher Compound infrage kommt. Ein Silikon für Fluidik muss nicht zwingend das richtige Material für einen Lebensmittelkontakt sein.
Spritzgussmaschine und Dosiersystem
Für LSR braucht es eine Maschinentechnik, die Dosierung, Mischung und Einspritzung exakt steuert. Entscheidend sind die Genauigkeit der Dosierung, die Qualität des statischen Mischers und die Anbindung an die Automatisierung. Gerade bei Mehrfachkavitäten und automatisierten Abläufen zahlt sich eine saubere Prozessführung unmittelbar aus.
Werkzeug und Kaltkanalsystem
Das Werkzeug ist beheizt, die Materialzuführung gekühlt, und die Form muss ausreichend entlüftet sein. Die Werkzeugauslegung beeinflusst Grat, Zykluszeit und Teilequalität. Trennlinie, Angusspunkt und Entlüftung sollten daher früh mit der Konstruktion abgestimmt werden.
| Merkmal | LSR | HTV-Silikon | Thermoplast-Spritzguss |
|---|---|---|---|
| Ausgangsform | Zwei fließfähige Komponenten A und B | Fester, knetbarer Kautschuk | Granulat |
| Verarbeitung | Dosieren, Mischen, Einspritzen in beheiztes Werkzeug | Formgebung unter Wärme und Druck | Aufschmelzen und Einspritzen |
| Aushärtung | Thermische Vernetzung im Werkzeug | Thermische Vernetzung | Erstarren durch Abkühlung |
| Recycling | Nicht wie ein Thermoplast wieder einschmelzbar | Nicht wie ein Thermoplast wieder einschmelzbar | Je nach Werkstoff wieder aufschmelzbar |
Anwendungen von LSR-Spritzgussteilen
Die Einsatzgebiete von LSR-Spritzgussteilen sind breit. Drei Branchen kommen in unserer Praxis besonders häufig vor.
Medizintechnik und Gesundheitswesen
Typische Teile sind Dichtungen, Ventile, Schläuche und Komponenten für medizinische Geräte. Hier zählen Materialnachweise, Toleranzen und eine nachvollziehbare Dokumentation. Die Anforderungen an Biokompatibilität und Dokumentation werden projektbezogen abgestimmt.
Automotive und Mobilität
Dichtungen, Steckverbinder und Bauteile für Sensorik sind klassische Beispiele. Sie müssen Temperaturschwankungen, Medien und Vibrationen dauerhaft standhalten. In diesem Umfeld sind Freigabeprozesse und stabile Lieferfähigkeit ebenso wichtig wie die Bauteilfunktion selbst.
Elektronik und Konsumgüter
Beispiele sind Tastaturen, Schutzabdeckungen, Dichtungen und Babyartikel. Bei Elektronik spielen Isolation und Dichtigkeit eine Rolle, bei Konsumgütern Haptik, Optik und Sicherheit im Alltag.
Qualitätssicherung und Bauteildesign
Konstruktion und Prüfung entscheiden gemeinsam darüber, ob ein Bauteil im Serienprozess sicher herstellbar ist und seine Funktion erfüllt.
Prüfmethoden für LSR-Teile
Zu den üblichen Prüfungen gehören Maßprüfung, Härteprüfung, Sichtprüfung und Funktionstests. Bei regulierten Anwendungen kommen Rückverfolgbarkeit und Konformitätsnachweise hinzu. Welcher Umfang nötig ist, wird je Projekt im Prüfplan festgelegt.
Maßprüfung
Kritische Maße und Dichtlinien messen.
Härte- und Sichtprüfung
Härte kontrollieren und Oberflächen auf Fehler prüfen.
Funktionstest
Dichtheit und Verhalten unter Betriebsbedingungen prüfen.
Rückverfolgbarkeit
Chargen und Änderungsstände dokumentieren.
Designregeln für bessere Herstellbarkeit
Wandstärken, Entformung, Trennlinien und mögliche Hinterschneidungen sollten früh berücksichtigt werden. Gleichmäßige Wandstärken unterstützen eine saubere Füllung, ausreichende Entformungsschrägen erleichtern das Entnehmen, und Hinterschneidungen müssen im Werkzeugkonzept eingeplant werden. Am wirksamsten ist eine frühzeitige Abstimmung zwischen Konstruktion, Materialauswahl und Werkzeugbau.
Tipp aus dem Engineering
Bringen Sie STEP-Daten, Zeichnung, Werkstoffanforderung, Stückzahl und Toleranzen in die erste Anfrage. So lässt sich die DFM-Prüfung vor dem Werkzeugstart deutlich schneller und belastbarer durchführen.
Aktuelle Entwicklungen und Nachhaltigkeit
Mehrere Entwicklungen verbessern Effizienz, Qualität und verantwortungsvolle Fertigung im LSR-Umfeld.
Automatisierung und digitale Prozessüberwachung
Automatische Entnahme, Inline-Prüfung und die Echtzeitkontrolle von Prozessparametern helfen, Abweichungen früh zu erkennen. Wer Temperatur, Druck und Zykluszeit kontinuierlich überwacht, reagiert schneller auf Veränderungen und reduziert Ausschuss.
Mehrkomponenten-Spritzguss und neue Anwendungen
LSR lässt sich mit thermoplastischen Trägern oder anderen Materialien kombinieren. Dadurch entstehen integrierte Bauteile, bei denen Dichtung, Griff oder Isolation direkt am Träger angespritzt werden. Die Haftung zwischen Materialien, das sogenannte Bonding, muss dabei für jede Materialpaarung geprüft werden.
Ressourceneffizienz
Konkrete Hebel sind die Reduzierung von Ausschuss, optimierte Zykluszeiten und langlebige Produkte, die seltener ersetzt werden müssen. Neue Recycling- und Verwertungsansätze verfolgen wir aufmerksam. Eine einfache Wiederverwertung von ausgehärtetem LSR sollte man jedoch nicht erwarten.
Häufige Fragen zum LSR-Spritzguss
Die folgenden Fragen tauchen in Gesprächen mit Konstruktion und Einkauf besonders häufig auf.
Was ist der Unterschied zwischen Druckguss und Spritzguss?
Druckguss bezeichnet meist die Herstellung von Metallteilen aus einer Schmelze, die unter Druck in eine Form gepresst wird. Spritzguss beschreibt das Einspritzen von Material in eine Form. LSR-Spritzguss ist ein eigener Spritzgussprozess für Flüssigsilikon und hat mit dem Metalldruckguss nichts gemein.
Was ist Spritzguss für ein Material?
Spritzguss ist ein Fertigungsverfahren und kein Material. Je nach Verfahren werden etwa Thermoplaste, Elastomere oder Flüssigsilikon verarbeitet.
Welche Nachteile hat das Spritzgussverfahren?
Hohe Werkzeugkosten, der Bedarf an einer präzisen Prozessabstimmung und eine begrenzte Wirtschaftlichkeit bei kleinen Stückzahlen zählen zu den wichtigsten Nachteilen. Für LSR kommen spezifische Anforderungen an Dosierung, Aushärtung und Werkzeug hinzu.
Welche Spritzgussverfahren gibt es?
Zu den wichtigsten gehören der Thermoplast-Spritzguss, der Elastomer- und LSR-Spritzguss sowie Mehrkomponenten- und Insert-Verfahren wie das Umspritzen von Einlegeteilen.
Fazit: Wann lohnt sich LSR-Spritzguss?
LSR-Spritzguss ist die richtige Wahl für präzise, flexible und langlebige Silikonteile, die in wiederkehrenden Stückzahlen benötigt werden. Bevor Sie sich entscheiden, sollten Sie vier Fragen beantworten:
Welche Bauteilanforderungen sind funktional entscheidend?
Welche Materialzulassungen sind im Einsatzfeld vorgeschrieben?
Wie hoch ist die Produktionsmenge über die Laufzeit?
Lassen sich die Werkzeugkosten über die Stückzahl amortisieren?
Wenn diese Fragen mit Blick auf Ihr Projekt beantwortet sind, lohnt sich der Schritt zu einer konkreten Machbarkeitsprüfung.
Projektanfrage
Ihr LSR-Bauteil prüfen lassen
Senden Sie uns Ihre Unterlagen, und wir prüfen DFM, Material, Werkzeugkonzept und Prüfumfang. Hilfreich sind STEP-Datei oder Zeichnung, Werkstoff- und Härteanforderung, Stückzahl, Toleranzen sowie gewünschte Nachweise.