LSR-Dichtungen für OEMs und Zulieferer
Einzeldrahtdichtungen aus LSR für Steckverbinder und Serienanwendungen
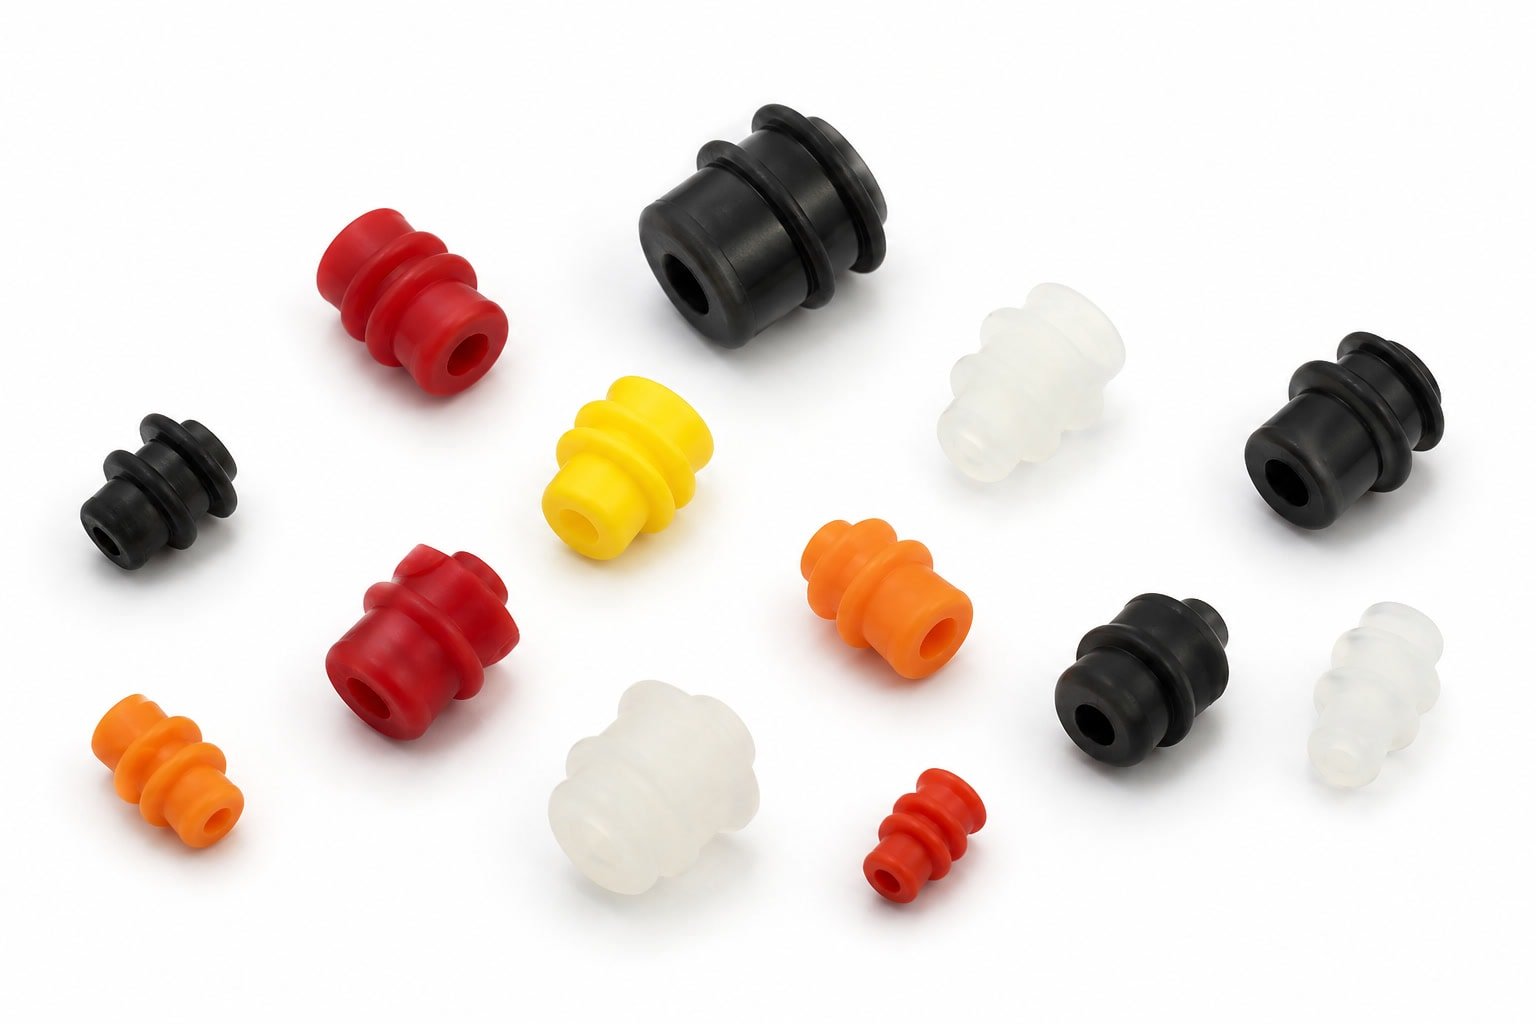
Wir entwickeln und fertigen kundenspezifische Einzeldrahtdichtungen für OEMs und Zulieferer, die definierte Dichtfunktionen, wiederholbare Maße und einen nachvollziehbaren Weg vom Werkzeug bis zur Serie benötigen. Je nach Bauteilkonzept setzen wir Flüssigsilikon-Spritzgießen (LSR) oder LSR-Umspritzen ein.
Bei jeder Anfrage prüfen wir zuerst das Zusammenspiel von Einzelader, Isolierung und Steckverbinder.
Auslegung passend zur Dichtfunktion
Einzeldrahtdichtungen kommen unter anderem in Steckverbindern, Sensoren und elektrischen Baugruppen zum Einsatz. Entscheidend sind nicht nur der Außendurchmesser des Drahts, sondern auch Dichtkontur, Einbauraum, Montage, Werkstoff und die geforderten Prüfmerkmale. Geometrie und Fertigungsverfahren stimmen wir auf die konkrete Einbausituation ab.
- Leiter- und Isolationsdurchmesser sowie deren Toleranzen
- Dichtkontur, Dichtflächen und vorgesehene Kompression
- Einbauraum, Montageweg und Haltegeometrie
- Werkstoff und Härte im Verhältnis zur erforderlichen Funktion
- Mögliche Gratbereiche, Entformung und Schwindung
- Prüfmerkmale für Maß-, Montage- und Funktionskontrolle sowie bei Umspritzungen Trägermaterial und Bondingstrategie
Je nach Konstruktion kann eine Einzeldrahtdichtung als separates Formteil oder als umspritzte Komponente ausgeführt werden. Ob eine direkte Umspritzung der Einzelader für Ihr Projekt geeignet ist, klären wir anhand der Draht- und Isolationsdaten sowie des Bauteilaufbaus. Bonding und Materialverträglichkeit bewerten wir projektspezifisch und setzen sie nicht pauschal voraus.
LSR-Spritzgießen und Umspritzen für kundenspezifische Dichtungen
Wir begleiten Einzeldrahtdichtungen vom DFM bis zur wiederkehrenden Fertigung. Vor Werkzeugstart prüfen wir die konstruktiven und fertigungstechnischen Anforderungen und halten kritische Maße, Funktionsflächen und Prüfmerkmale für die Bemusterung fest.
| Fertigungsmerkmal | Verfügbare Auslegung |
|---|---|
| Verfahren | LSR-Spritzgießen und LSR-Umspritzen |
| Silikonhärte | 10–80 Shore A |
| Typische Teiletoleranz | ±0,05 mm |
| Kritische Toleranz | Bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Werkzeugkonzept | Prototypen- und Serienwerkzeuge, Einfach- oder Mehrfachkavität |
| Bauteilhüllvolumen | Bis 300 × 200 × 100 mm |
| Träger beim Umspritzen | Kunststoff- und Metallträger; konkrete Werkstoffpaarung projektbezogen |
| Sekundärprozesse | Unter anderem Nachvernetzung, Entgraten, Markieren und Montage |
| Fertigungsumfang | Prototyp, Bemusterung und Serienfertigung |
Die erreichbare Toleranz hängt von Geometrie, Werkstoff, Werkzeug und Messmethode ab. Bei Dichtflächen oder funktionskritischen Durchmessern bewerten wir die Anforderungen daher im Zusammenhang mit der Zeichnung und der späteren Einbausituation.
DFM und Werkzeugbau
Wir unterstützen Rapid Tooling sowie Serienwerkzeuge. Auf die Werkzeugphase folgen T0/T1-Bemusterung und die vereinbarten Maß- und Funktionsprüfungen.
Wir prüfen unter anderem Wandstärken, Entformung, Hinterschnitte, Gratlage, Schwindung und Kavitätenkonzept. Bei Umspritzungen beziehen wir zusätzlich die Positionierung des Einsatzes und die vorgesehene Verbindung zwischen Silikon und Träger ein.
Als Richtwerte gelten etwa 10–12 Tage für ein Prototypenwerkzeug und etwa 3–6 Wochen für ein Serienwerkzeug. Der tatsächliche Ablauf hängt von Geometrie, Werkzeugkonzept und Projektumfang ab.
Werkstoff und Nachweise nach Anwendung abstimmen
Für Einzeldrahtdichtungen kommen je nach Einsatzbedingungen unterschiedliche Silikonwerkstoffe infrage, darunter allgemeines LSR, Fluorsilikon sowie hochtemperaturbeständige oder elektrisch leitfähige Compounds.
Wir stimmen Werkstoff und Härte auf die Anforderungen Ihres Bauteils ab, statt eine Materialwahl unabhängig von Funktion und Spezifikation vorzugeben.
Automotive und EV
Bei Automotive- und EV-Projekten können Temperatur- und Alterungsanforderungen, Freigabeprozesse und automotive Stammdaten relevant sein. IMDS-relevante Angaben sowie Material- und Prüfnachweise stimmen wir projektbezogen ab.
Zertifikate, Prüfpläne und Erstmusterumfang legen wir anhand Ihrer Vorgaben fest. Eine erforderliche Konformität sagen wir nicht ohne Prüfung der konkreten Materialspezifikation zu.
So läuft die Anfrage bis zur Serie
-
1
RFQ-Prüfung
Wir sichten Zeichnung oder STEP-Daten, Stückzahl, Einsatzbedingungen und gewünschte Nachweise.
-
2
DFM und Auslegung
Wir klären kritische Maße, Dichtkontur, Werkstoff, Härte und Fertigungskonzept.
-
3
Werkzeug und Bemusterung
Nach Freigabe des Konzepts erstellen wir das Werkzeug und bemustern die Teile über T0/T1.
-
4
Validierung und Serienfreigabe
Wir gleichen die Ergebnisse mit den vereinbarten Maß- und Funktionsmerkmalen ab.
-
5
Wiederkehrende Fertigung
Nach Freigabe folgen Serienproduktion, Prüfung sowie bei Bedarf Montage und abgestimmte Verpackung.
Änderungsstände, Prüfmerkmale und Freigabeanforderungen halten wir vor Serienstart gemeinsam fest. So erhalten Konstruktion, Einkauf und Qualität eine klar definierte Grundlage für Beschaffung und Lieferplanung.
Passt das Projekt zu unserer Fertigung?
Einzeldrahtdichtungen eignen sich besonders für Projekte mit definiertem Bauteilaufbau und wiederkehrendem Bedarf. Wir sind auf kundenspezifische Formteile mit Werkzeug- und Serienbedarf ausgerichtet. Reine Katalogware oder einmalige Prototypen ohne Serienperspektive passen weniger zu unserem Fertigungsfokus.
Gute Grundlagen für die Prüfung
- Vorhandene Zeichnung oder 3D-Daten
- Angaben zu Draht, Isolierung und Steckverbinder
- Anforderungen an Dichtfunktion und Einbauraum
- Gewünschte Stückzahl oder geplanter Serienhochlauf
- Toleranzen und kritische Prüfmerkmale
- Gewünschte Material- und Qualitätsnachweise
RFQ für Einzeldrahtdichtungen senden
Senden Sie uns Zeichnung oder STEP-Daten und Ihre Spezifikation zur RFQ-Prüfung. Wir prüfen die Unterlagen und klären mit Ihnen die nächsten Schritte für DFM, Werkzeugkonzept und Bemusterung.
- info@lsrparts.com
- Firmenadresse
Bitte möglichst mitsenden
- Zeichnung und STEP-Datei mit aktuellem Änderungsstand
- Draht- und Isolationsdaten einschließlich Maßtoleranzen
- Werkstoff- oder Härtevorgaben, sofern festgelegt
- Jahresbedarf, Losgrößen und geplanter Serienstart
- Funktions- und Prüfanforderungen
- Benötigte Dokumentation, etwa Erstmusterumfang oder Materialangaben