Flüssigsilikon-Spritzguss für Babycare
Schnuller aus Flüssigsilikon (LSR) für Babycare-Serien
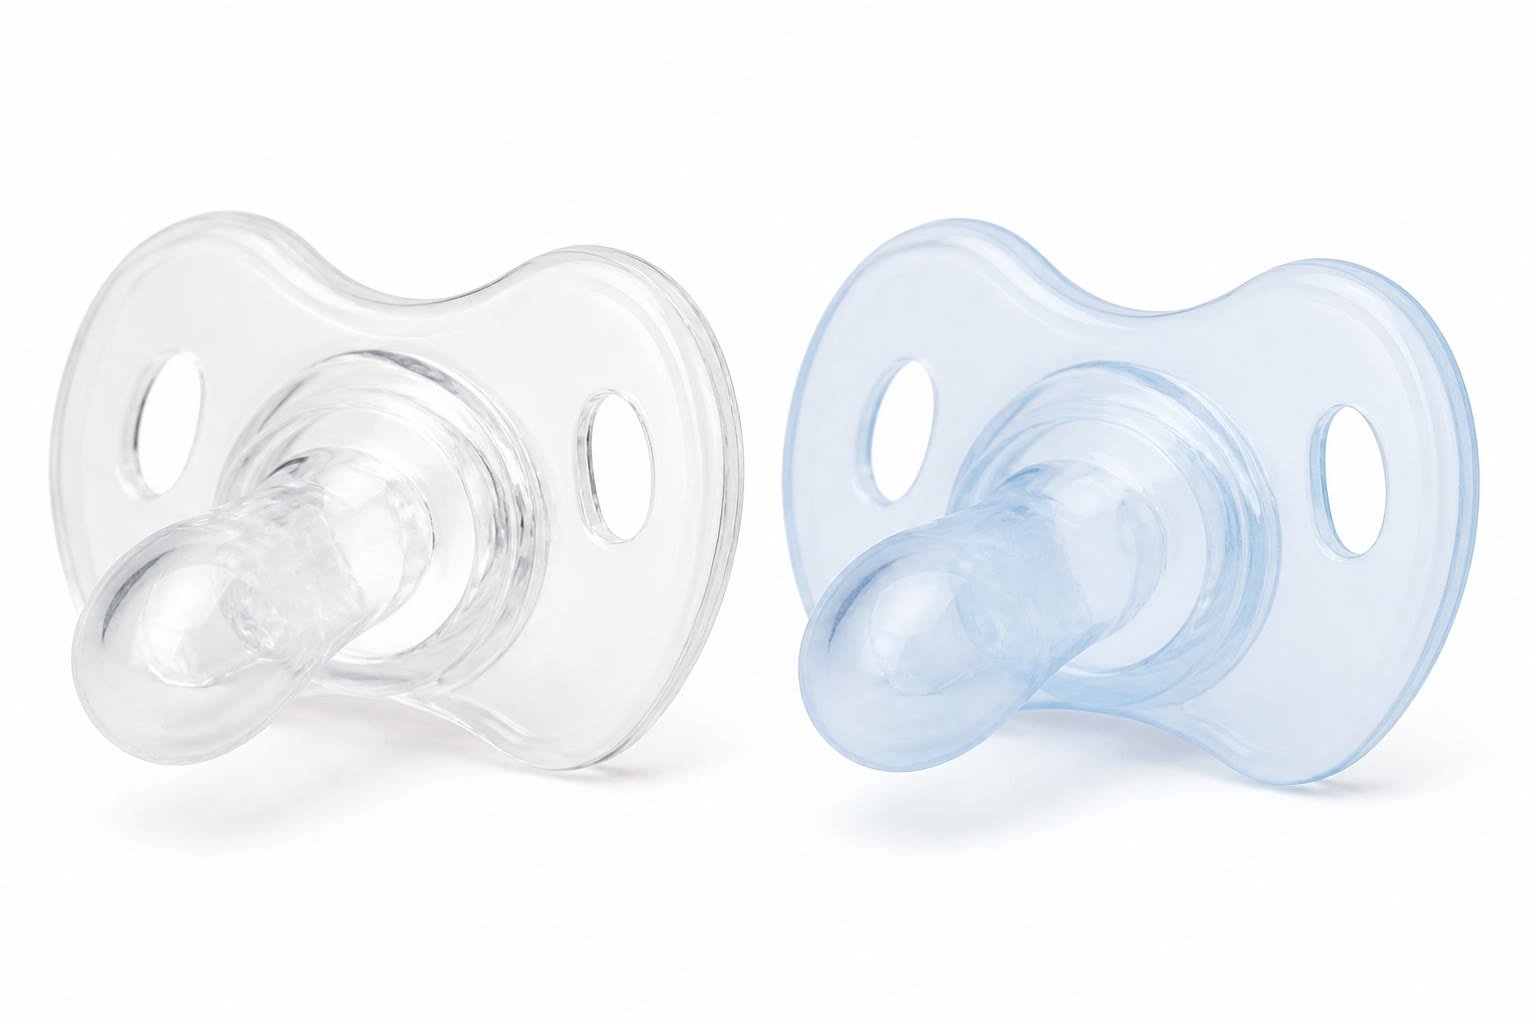
Bei der Serienfertigung von Schnullern entscheiden Materialwahl, Maßhaltigkeit und Chargenkonstanz über die Akzeptanz beim Kunden. LSRParts fertigt Silikonschnuller und Schnullerkomponenten im Flüssigsilikon-Spritzgießen (LSR) als wiederkehrende Serie: vom Werkzeug über die Erstmusterprüfung bis zur Verpackung.
Wir beliefern Babycare-Marken, Hersteller von Zubehör und Handelsmarkeninhaber, die einen Lieferanten für Serienteile suchen, nicht für Einzelmuster.
- Kritische Maße, anwendungsabhängig
- ±0,02 mm
- Werkzeugtoleranz
- ±0,01 mm
- Jahresmenge, ab der LSR wirtschaftlich wird
- > 100.000 Stück
Was wir für Schnuller fertigen
Typische Teile sind Sauger (Nuckel), Schnullerkörper und Schutzschilde als Einzelteil oder im Zweikomponentenverbund, Ventil- und Dichtelemente sowie Umspritzungen von Schnullerscheiben aus Kunststoff. Die Bauteile entstehen im Mehrkavitätenwerkzeug, damit Stückkosten und Zykluszeiten für Jahresmengen im sechs- bis siebenstelligen Bereich wirtschaftlich bleiben.
Geometrieprüfung in der DFM-Phase
Vor dem Werkzeugbau prüfen wir bei Sauger-Geometrien den Wandstärkenverlauf im Nuckel, die Entformbarkeit der Saugerspitze und die Lage der Angussstelle. Ein Angussbild, das an der Saugerspitze sichtbare Fließlinien erzeugt, führt bei Kunden mit Sichtanforderung häufig zu Nacharbeit. Diese Punkte klären wir, bevor Stahl geschnitten wird.
- Wandstärkenverlauf im Nuckel
- Entformbarkeit der Saugerspitze
- Lage der Angussstelle und Fließlinienbild
Warum LSR für Schnuller
Flüssigsilikon wird vernetzt, kommt ohne Weichmacher aus und behält seine Elastizität über einen weiten Temperaturbereich. Das bedeutet gleichmäßige Weichheit über die Lebensdauer, geringe Geruchs- und Geschmacksabgabe bei geeigneten Compounds und reproduzierbare Shore-Härte von Teil zu Teil. Thermoplastisches Elastomer oder Naturkautschuk lassen sich dagegen in der Serie schwerer konstant halten.
Präzise Dosierung
Auch bei dünnwandigen Saugerbereichen liefert das Spritzgießverfahren eine stabile Geometrie. Sie ist entscheidend für das Sauggefühl und die Dichtigkeit am Schnullerkörper.
Reproduzierbare Serie
Automatisierte Fertigung mit definierten Prozessfenstern sorgt dafür, dass sich Härte, Maße und Oberfläche über Jahresmengen hinweg gleich verhalten.
Materialien und Compounds
Bei Kinderartikeln prüfen Einkauf und Qualität die Materialauswahl am genauesten. Wir setzen in der Regel platinvernetzte, lebensmittelechte Silikone ein, die für den Kontakt mit Lebensmitteln und Speichel vorgesehen sind. Die Konformität gegenüber BfR XV und LFGB dokumentieren wir auf Basis der Herstellerunterlagen. Die anwendungsbezogene Prüfung, etwa Migration oder Sensorik, beauftragen wir je nach Kundenspezifikation über ein akkreditiertes Labor.
| Aspekt | Vorgehensweise bei LSRParts |
|---|---|
| Vernetzungssystem | Platinvernetzt, ohne Peroxidrückstände |
| Konformität | BfR XV / LFGB je Compound-Datenblatt und Spezifikation |
| Härtebereich | Typisch 10–80 Shore A, für Sauger meist im unteren Bereich |
| Farbe | Pantone- oder RAL-Abstimmung, transluzent oder pigmentiert |
| Chargennachweis | Materialzertifikat und Chargenrückverfolgung je Lieferung |
Die Eignung für Ihre Produktfamilie bestätigen wir im Projekt gemeinsam mit Ihrer Qualitätsabteilung, bevor Musterteile entstehen.
Fertigungsfähigkeit für Schnullerteile
Die Nachvernetzung ist bei Babyprodukten ein Prozessschritt, den wir eng überwachen. Restflüchtige aus der Vernetzung reduzieren wir durch definierte Nachvernetzungszyklen. Diese halten wir im Prozessfenster fest und weisen sie in der Erstmusterdokumentation aus.
Sekundäre Operationen wie Entgraten, Lasermarkierung, Tampondruck und Montage laufen in der Fertigung mit. Die Verpackung erfolgt reinraumnah, Sonderverpackungen auf Anfrage.
| Parameter | Fähigkeit |
|---|---|
| Verfahren | Flüssigsilikon-Spritzgießen (LSR), automatisiert |
| Typische Teiletoleranz | ±0,05 mm |
| Kritische Maße | bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Stück-zu-Stück-Wiederholgenauigkeit | ca. ±0,1 mm, geometrieabhängig |
| Kavitäten | Mehrfachkavitäten für Serienbetrieb |
| Serienwerkzeuglebensdauer | 3–5 Mio. Schuss, werkzeugabhängig |
| Werkzeugstahl | P20, NAK80, H13 oder 420 Edelstahl |
Vom Werkzeug bis zur Serie
Schnullerprojekte folgen einer festen Struktur, damit Konstruktion, Einkauf und Qualität dieselben Stände sehen. Änderungsstände halten wir bis zur Freigabe verbindlich fest.
-
1
RFQ-Prüfung und DFM
Zeichnung oder STEP-Datei, Materialanforderung, Stückzahl, Prüfmerkmale und Funktionsflächen.
-
2
Material und Härte
Auswahl des Compounds mit Abgleich der Konformitätsnachweise.
-
3
Werkzeugbau
Werkzeugkonzept und Serienwerkzeug aus gehärtetem Stahl. Richtwert für die Durchlaufzeit: 3–6 Wochen.
-
4
Bemusterung T0 und T1
Maß- und Funktionsprüfung der Muster.
-
5
Validierung und Freigabe
Serienfreigabe mit festgelegtem Prüfplan.
-
6
Massenfertigung
Prüfung nach Stichprobenplan, Montage und Exportverpackung.
Eine Änderung am Angussbild oder an der Nuckelgeometrie nach der Serienfreigabe ist aufwendig. Klären Sie diese Punkte daher vorab.
Ist LSR für Ihr Schnullerprojekt die richtige Wahl?
Der Werkzeugaufwand rechnet sich ab einer Jahresmenge, die die Werkzeugamortisation trägt. Typischerweise liegt diese Schwelle bei mehr als 100.000 Stück pro Jahr.
- Sie eine feste Geometrie und eine wiederkehrende Stückzahl benötigen.
- Materialdokumentation für den Markt erforderlich ist.
- Eine Jahresmenge von mehr als 100.000 Stück absehbar ist.
- Kleinserien ohne Serienperspektive.
- Reine Standardschnuller ohne eigene Konstruktion.
- Projekte, bei denen das Produkt noch nicht festgelegt ist. Hier empfehlen wir zunächst Prototypen aus einem Rapid-Tool.
Für die Zulassung des fertigen Schnullers nach EN 1400 bzw. den nationalen Anforderungen beauftragen Sie die Prüfungen am Endprodukt bei Ihrem Prüflabor. Wir liefern die Materialdokumentation, Erstmuster und Prozessnachweise, die dafür benötigt werden.
Was Sie für ein Angebot brauchen
Mit diesen Unterlagen erstellen wir Ihnen ein belastbares Angebot. Sie erhalten eine DFM-Rückmeldung sowie ein Angebot, das Werkzeug, Stückpreis und Prüfumfang getrennt ausweist.
- Zeichnung oder 3D-Daten (STEP) des Schnullers oder Saugers
- Gewünschter Werkstoff bzw. Compound und Härte in Shore A
- Jahresbedarf und geplante Abrufe
- Kritische Maße, Funktionsflächen und Dichtbereiche
- Erforderliche Nachweise, z. B. Materialzertifikat, Erstmusterprotokoll, Konformitätsangaben
- Gewünschte Oberfläche, Farbe und Kennzeichnung
Angebot für Ihr Schnullerprojekt anfragen
Senden Sie uns Ihre Angaben per E-Mail an info@lsrparts.com. Wir melden uns mit einer DFM-Rückmeldung und einem Angebot.
LSRParts
Unser Standort:
Telefon: