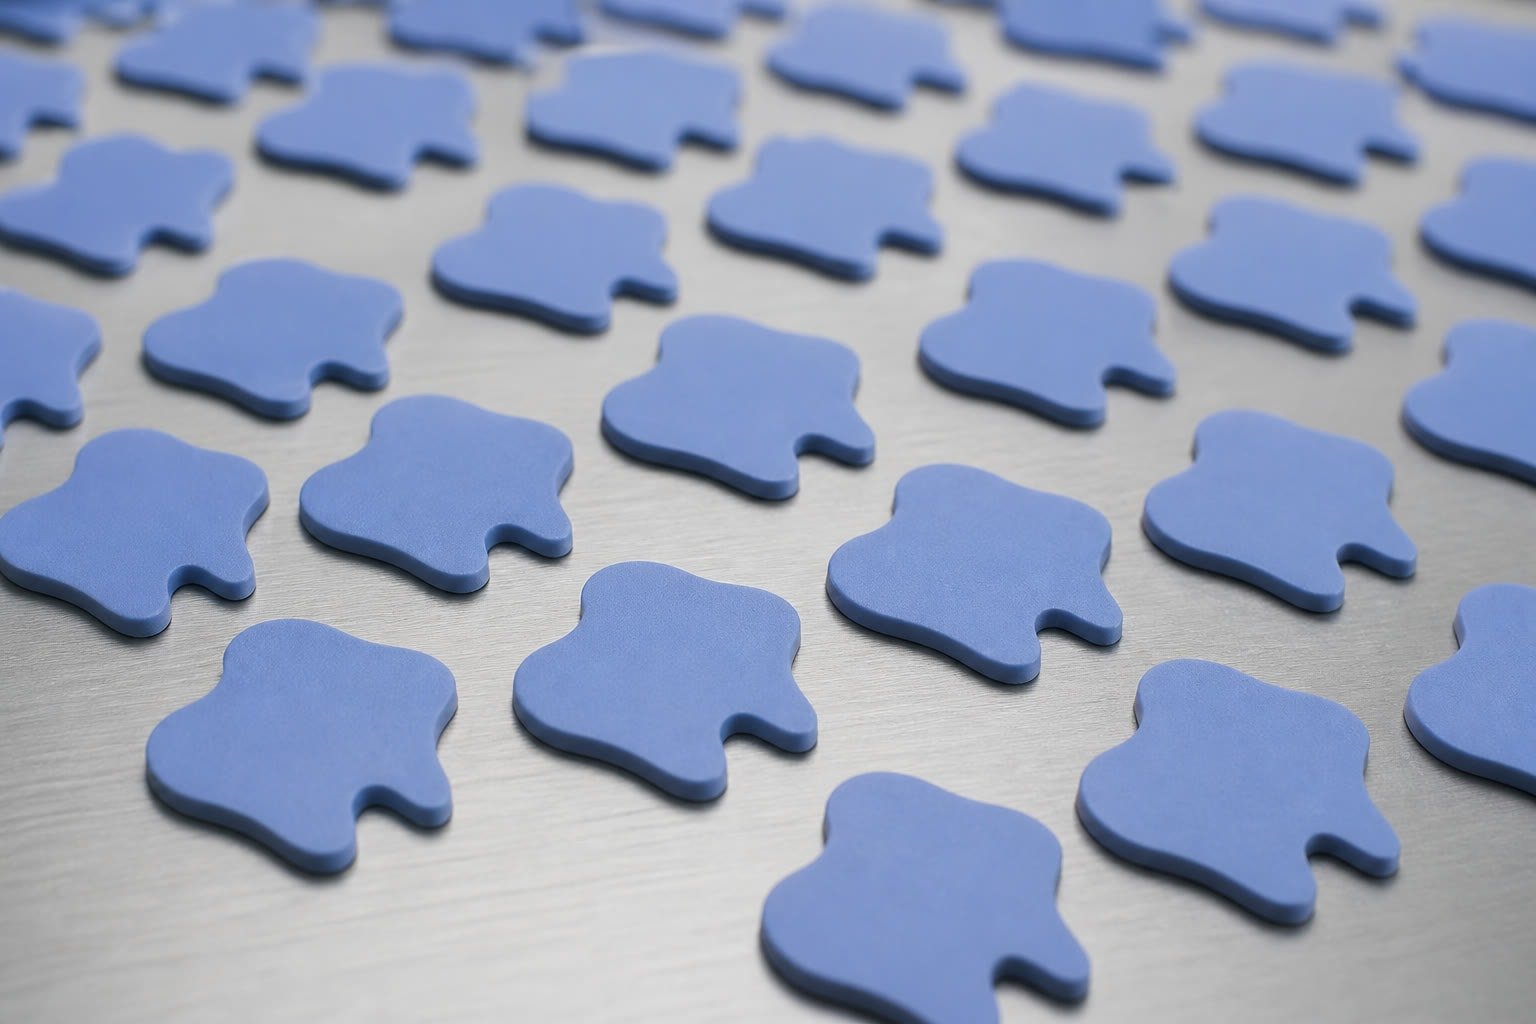
Wärmeleit-Pads in Serie
Wärmeleit-Pads als Serienteile: Formpressen, Stanzen und Konfektion
Wir fertigen wärmeleitende Silikon-Pads in Serie, vom gepressten Rohzuschnitt bis zum konfektionierten Teil mit Stanzung, Bohrung und Verpackung.
Wenn Sie Zeichnung oder 3D-Daten, Dicke, Härte und Jahresbedarf haben, prüfen wir Ihre Anfrage innerhalb weniger Werktage auf Machbarkeit.
- Max. Pressgröße
- 2500 × 2000 × 1000 mm
- Shore-A-Härte
- 10–80
- Extrudierte Wandstärke
- 0,3–15 mm
- Serienwerkzeug
- 3–5 Mio. Schuss
Wofür Wärmeleit-Pads im Gerät eingesetzt werden
Ein Wärmeleit-Pad füllt den Luftspalt zwischen einer Wärmequelle, etwa einem Leistungs-IC, einem Akku-Modul oder einer LED-Platine, und einem Kühlkörper oder Gehäuse. Luft leitet Wärme schlecht. Ein elastisches Silikonpad mit Wärmeleitfüllstoffen ersetzt diesen Spalt durch einen thermisch leitenden Pfad und gleicht gleichzeitig Toleranzen zwischen Bauteilen aus.
In der Praxis entscheiden drei Dinge über den Erfolg: die Dicke im montierten Zustand, der Anpressdruck und die Verträglichkeit mit Bauteilen und Umgebung.
-
01 · Dicke
Maßgeblich ist die Dicke im montierten, verpressten Zustand.
-
02 · Anpressdruck
Ein zu hartes Pad überträgt Kräfte auf empfindliche Lötstellen. Ein zu weiches Pad kriecht und verliert über die Zeit den Kontakt.
-
03 · Verträglichkeit
Die Eignung für Bauteile und Umgebungsbedingungen muss vorab geprüft werden.
Welche Kennwerte in der Anfrage wirklich zählen
Für die Auslegung reichen Angaben wie „Wärmeleitpad, 2 mm“ nicht aus. Wir benötigen mindestens die folgenden Werte. Je früher diese festliegen, desto weniger Änderungen entstehen im Werkzeug.
- Wärmeleitfähigkeit in W/(m·K)Gemäß Datenblatt des Compounds oder vereinbarter Prüfung
- Dicke ausgangs- und verpresstMit geforderten Kompressionsgrad
- Shore-A-HärteTypischerweise im weichen Bereich, da weiche Pads geringe Kraft zur Kompression benötigen
- Thermischer Widerstand oder ZieltemperaturFalls vorhanden
- Durchschlagfestigkeit oder IsolationWenn das Pad zwischen spannungsführenden Teilen liegt
- Klebefläche ja/neinSelbstklebende Varianten erfordern eine separate Konfektionsstufe
Fertigungsverfahren: Wo Formpressen, Extrusion und LSR passen
Die meisten Wärmeleit-Pads entstehen als Platte im Silikon-Formpressen und werden anschließend auf Form gestanzt oder geschnitten. Wählen Sie ein Verfahren für einen Überblick.
Geeignet für großflächige Platten und Serien mit einfachen bis mittleren Konturen. Das Pad wird als Platte gepresst und anschließend gestanzt oder geschnitten. Der Maximalbereich liegt bei 2500 × 2000 × 1000 mm.
Die richtige Wahl, wenn das Pad als Streifen, Profil oder endlose Bahn gefordert ist. Wandstärken von 0,3 bis 15 mm sind möglich, Endlosrollen bis 1.000 m.
Geeignet, wenn das Pad selbst geformte Elemente trägt, etwa Nasen, Dichtlippen oder Zentrierungen, oder wenn Pad und Dichtung als ein Teil ausgeführt werden sollen. Die Stückzahlen sind höher und das Werkzeug aufwendiger, dafür sind engere Toleranzen und bessere Wiederholbarkeit erreichbar.
Unsere Fertigungsfähigkeiten im Überblick
| Parameter | Fähigkeit |
|---|---|
| Verfahren für Pads | Silikon-Formpressen, Silikonextrusion, LSR-Spritzgießen |
| Max. Pressgröße | 2500 × 2000 × 1000 mm |
| Typische Dickentoleranz (gepresst) | ±0,2 mm |
| Werkzeugtoleranz kleine Teile | ±0,1–0,2 mm |
| Werkzeugtoleranz komplexe Teile | ±0,3–0,5 mm |
| Stück-zu-Stück-Wiederholgenauigkeit | ca. ±0,1 mm, geometrieabhängig |
| Shore-A-Härte | 10–80 |
| Extrudierte Wandstärke | 0,3–15 mm, Toleranz ±0,05 mm (Standard) |
| Kavitäten | Einfach- oder Mehrfachkavität |
| Serienwerkzeuglebensdauer | 3–5 Mio. Schuss, anwendungsabhängig |
Die Werte gelten je Geometrie und Werkstoff. Bei dünnen Pads mit engen Außenkonturen prüfen wir vorab, ob die Toleranz über Stanzwerkzeug oder über Formgebung im Werkzeug erreicht wird.
Werkstoffe und Compounds
Wärmeleitende Silikone unterscheiden sich stark in Füllstoffanteil, Härte und Begleitstoffen. Wir arbeiten mit Compounds, deren Datenblätter wir vor dem Angebot prüfen.
Bitte geben Sie in der Anfrage an, ob ein Compound bereits freigegeben ist. Ist dies nicht der Fall, schlagen wir Alternativen vor und stimmen die Nachweise mit Ihrer Qualitätsabteilung ab.
| Werkstoff | Einsatzbereiche | Hinweise |
|---|---|---|
| Wärmeleitendes Silikon | Elektronik, Akku, Thermomanagement | Wärmeleitfähigkeit nach Compound-Datenblatt |
| Flammschutz-Silikon | Elektro, Automotive | Brandklasse gemäß Spezifikation prüfen |
| Elektrisch leitfähiges Silikon | EMI-Abschirmung, Elektronik | Leitfähigkeit und Kontaktierung abstimmen |
| Allzweck-LSR | Industrie, Gerätebau | Für Pads ohne Wärmeleitziel |
| Kundenspezifische Compounds | Anwendungsspezifisch | REACH- und RoHS-Abgleich vor Freigabe |
Prüfung, Toleranzen und Dokumentation
Die Dickenprüfung erfolgt im Rahmen des vereinbarten Prüfplans, bei Serienteilen mit Messmitteln und Stichprobenumfang. Auf Wunsch erstellen wir eine Messvorschrift mit Prüfkraft und Messpunkten, damit Ihr Wareneingang reproduzierbar prüfen kann.
Wärmeleitwerte belegen wir über das Compound-Datenblatt oder über eine vereinbarte externe Prüfung. Eigene Messungen führen wir nur an, wenn sie im Angebot ausdrücklich enthalten sind. Erstmusterumfang, Prüfmerkmale und Chargenrückverfolgung legen wir pro Projekt fest.
Sekundäre Operationen und Konfektion
Viele Pads sind erst nach der Formgebung einsatzbereit. Wir bieten:
- Stanzen und Lochen für Konturen, Schraubdurchgänge und Zentrierbohrungen
- X/Y-Schneiden von Platten oder Bahnen auf Fertigmaß
- Präzisionsentgraten nach dem Pressen oder Spritzen
- Nachvernetzung zur Reduktion flüchtiger Bestandteile
- Schneiden und Aufwickeln bei Bahnware
- Montage mit Selbstklebefolie oder Trägerfolie nach Vorgabe
- Funktionsprüfung, Inspektion und Sonderverpackung für den Versand an Ihre Montagelinie
Werkzeug und Musterphase
Für Formpressen- und LSR-Projekte fertigen wir Werkzeuge aus P20, NAK80, H13 oder 420 Edelstahl. Prototypenwerkzeuge aus Aluminium (6061 oder 7075) sind für frühe Musterstufen verfügbar, mit einer Lebensdauer von ca. 100 bis 10.000 Zyklen.
Im Formpressen reicht oft ein Stanzwerkzeug für die Musterphase, sodass Sie Dicke und Kontur früh am Gerät prüfen können, bevor das Presswerkzeug final freigegeben wird.
-
Prototypenwerkzeug
Richtwert ca. 10 bis 12 Tage
-
Serienwerkzeug
Richtwert ca. 3 bis 6 Wochen
-
Bemusterung T0, T1 und Validierung
Schrittweise Freigabe von Erstmuster bis zur Serie
Projekte, die gut zu uns passen
Besonders gut arbeiten wir mit Projekten zusammen, bei denen Zeichnung oder CAD-Daten vorliegen, die Stückzahl im Bereich von mehreren zehntausend bis über 100.000 Stück pro Jahr liegt und ein wiederholbarer Serienprozess gewünscht ist.
- Automotive und EV: Batteriemodule, Leistungselektronik und Sensorik
- Elektronik und Sensorik: Leistungsbauteile, LED-Module und Kühlkörperanbindung
- Medizintechnik-Geräte: Gerätegehäuse mit definierter Dokumentation
- Industrieelektronik: Stromversorgungen, Antriebe und Steuerungen
Wann eine andere Lösung besser ist
Für Einzelstücke, Labormuster ohne Serienperspektive oder reine Katalogware ohne Zeichnung ist ein fertiges Standardpad von einem Großhändler meist wirtschaftlicher.
Ebenso raten wir ab, wenn die Anforderung hauptsächlich über Metallkühlung oder Phase-Change-Materialien erfüllt werden muss. Stimmen Sie die Auslegung in diesen Fällen zuerst mit der Thermik-Abteilung ab, bevor Sie ein Silikonpad fest einplanen.
Anfrageunterlagen für ein Wärmeleit-Pad
Eine vollständige Anfrage spart Ihnen und uns Zeit. Auf dieser Basis erhalten Sie von uns eine technische Rückmeldung zu Machbarkeit, Werkzeugkonzept, Toleranzen und Stückpreis.
- 1Zeichnung oder STEP-Datei mit Dicke, Kontur und Bohrungen
- 2Gewünschte Shore-A-Härte und Wärmeleitfähigkeit mit Zielwert
- 3Kompressionsanforderung und Anpressdruck im Gerät
- 4Stückzahl pro Jahr und Losgrößen
- 5Anforderungen an Brandschutz, Elektrik, REACH/RoHS oder branchenspezifische Nachweise
- 6Klebefläche, Trägerfolie oder Konfektionswunsch
- 7Erstmusterumfang und gewünschte Prüfmerkmale
Anfrage senden
Senden Sie Ihre Unterlagen an info@lsrparts.com. Bei Eilbedarf erreichen Sie uns auch postalisch unter .
Wir prüfen Ihre Anfrage auf Machbarkeit und antworten mit einem technischen Erstangebot, das Werkzeugkonzept, Musterplan und Preisstaffel enthält. Für ein Serienprojekt lohnt sich ein kurzes Gespräch zwischen Konstruktion, Einkauf und unserer Anwendungstechnik, bevor die Zeichnung final freigegeben wird. Wir stellen dafür gern einen Termin bereit.