Silikon-Steckerdichtungen für OEMs und Tier-Zulieferer
Steckerdichtungen aus Silikon für anspruchsvolle Serienanwendungen
Steckerdichtungen müssen zur Geometrie des Steckverbinders, zum Werkstoff des Trägers und zu den Einsatzbedingungen passen. Für OEMs und Tier-Zulieferer fertigen wir kundenspezifische Silikondichtungen – von der DFM-Prüfung und Werkzeugauslegung bis zur Bemusterung und wiederkehrenden Serie.
LSRParts unterstützt Projekte mit Flüssigsilikon-Spritzgießen (LSR), LSR-Umspritzen und bei geeigneten Geometrien mit Formpressen. Im Mittelpunkt stehen die funktionale Dichtlinie, beherrschbare Toleranzen und ein vor Produktionsstart abgestimmter Prüf- und Dokumentationsumfang.
Dichtungen für Steckverbinder und elektrische Baugruppen
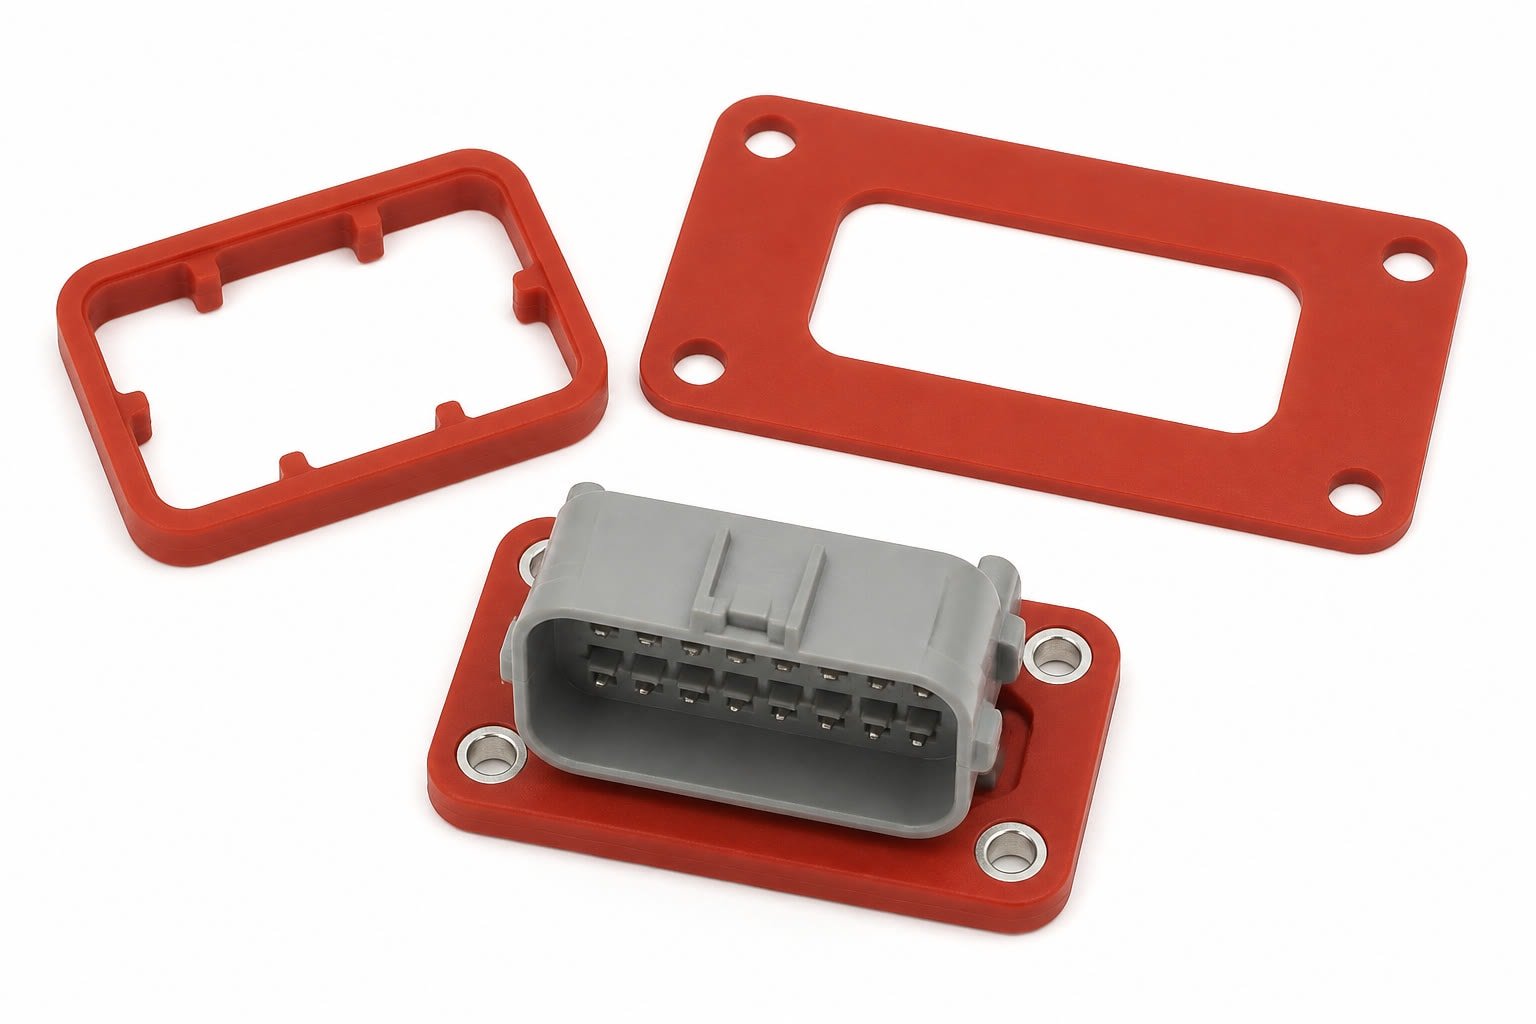
Je nach Steckverbinderdesign kann eine Silikondichtung unterschiedliche Aufgaben übernehmen. Die passende Ausführung ergibt sich nicht allein aus der Werkstoffwahl.
- Steckerdichtungen zwischen Gehäusehälften oder an Schnittstellen
- Einzelleiter- und Kabeldurchführungsdichtungen
- Gehäuse- und Sensordichtungen für Elektronikbaugruppen
- Dichtelemente für Automotive- und EV-Steckverbinder
- Umspritzte Dichtbereiche an Kunststoff- oder Metallträgern
Entscheidend sind unter anderem Dichtfläche, Einbaulage, Kompression im montierten Zustand, Toleranzkette und Belastung im Einsatz. Diese Punkte klären wir in der DFM, bevor das Serienwerkzeug freigegeben wird.
LSR-Spritzgießen für wiederkehrende Präzisionsteile
Beim LSR-Spritzgießen wird Flüssigsilikon in ein beheiztes Werkzeug dosiert und vernetzt. Das Verfahren eignet sich für komplexe Geometrien und wiederkehrende Serien, insbesondere wenn Dichtlippen, Durchführungen oder mehrere funktionale Bereiche in einem Bauteil zusammenkommen.
Das Werkzeug wird auf die Bauteilfunktion und das vorgesehene Produktionsvolumen abgestimmt, nicht auf eine allgemeine Standardkonfiguration. Je nach Geometrie und Material sind Mehrkavitätenwerkzeuge möglich.
Im Werkzeugkonzept geprüft
- Lage und Auslegung der Trennfuge, um Grat an Funktionsflächen zu begrenzen
- Entformbarkeit, Wandstärken und Hinterschnitte
- Anguss- und Entlüftungskonzept
- Schwindung und deren Einfluss auf die Einbaumaße
- Kavitätenzahl und Prüfmerkmale für die geplante Serienmenge
Fertigungsmöglichkeiten für kundenspezifische Steckerdichtungen
Die genannten Werte sind Auslegungsrichtwerte. Erreichbare Maße und Wiederholgenauigkeit hängen unter anderem von Bauteilgeometrie, Werkstoff, Werkzeugkonzept und Messmethode ab.
| Merkmal | Fertigungsmöglichkeit |
|---|---|
| Verfahren | LSR-Spritzgießen, LSR-Umspritzen, Formpressen |
| LSR-Härte | 10–80 Shore A |
| Maximales Bauteilhüllvolumen beim LSR-Spritzgießen | 300 × 200 × 100 mm |
| Typische Teiletoleranz beim LSR-Spritzgießen | ±0,05 mm |
| Engere kritische Toleranzen | bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz beim LSR-Spritzgießen | ±0,01 mm |
| Kavitäten | Einfach- und Mehrfachkavität |
| Serienwerkzeug-Lebensdauer | Richtwert 3–5 Mio. Schüsse, abhängig von Werkzeug und Anwendung |
| Farben und Oberflächen | Kundenspezifische Farbe, Textur, matt oder poliert |
| Automatisierung | Automatisiertes Spritzgießen verfügbar |
Umspritzen von Steckverbindern und Trägern
Wenn die Dichtung direkt mit einem Träger verbunden werden soll, kann LSR-Umspritzen eine geeignete Lösung sein. Unterstützt werden Einlegeumspritzungen mit Kunststoff- oder Metallträgern.
Für eine belastbare Verbindung stimmen wir die Bondingstrategie auf Trägerwerkstoff und Bauteilgestaltung ab. Je nach Anforderung kommen chemische oder mechanische Ansätze infrage.
In der DFM betrachten wir
- Positionierung und Fixierung des Einlegeteils im Werkzeug
- Übergang zwischen Träger und Silikon
- Mögliche Auswirkungen von Toleranzen und Oberflächen auf die Verbindung
- Prüfmerkmale für Lage, Dichtfunktion und Verbindung
Die Eignung eines Werkstoffpaares muss am konkreten Bauteil bewertet werden. Angaben zu Haftung oder Dichtleistung werden anhand der Projektanforderungen und Bemusterung abgestimmt.
Werkstoffe nach Einsatzbedingungen auswählen
Die Auswahl richtet sich nach Temperaturbereich, Medienkontakt, elektrischer Funktion, Flexibilität und erforderlichen Nachweisen. REACH-/RoHS-Abgleich sowie branchenspezifische Nachweise stimmen wir anhand der konkreten Spezifikation ab.
Allgemeines LSR
Industrie- und Elektronikkomponenten
Hochtemperatur-LSR
Automotive- und Industrieanwendungen
Niedrigtemperatur-LSR
Außenanwendungen und Automotive
Fluorsilikon
Anwendungen mit Kraftstoff- oder Chemikalienkontakt
Elektrisch leitfähiges Silikon
Elektronik- und EMI-Anwendungen
Flammschutz-Silikon
Elektro- und Automotive-Anwendungen
Kundenspezifische Compounds
Für anwendungsspezifische Anforderungen. Falls Automotive-Stammdaten oder IMDS-relevante Informationen benötigt werden, sollte der Bedarf im RFQ genannt werden. Zertifikate und Prüfunterlagen werden projektbezogen festgelegt.
Werkzeugbau und Bemusterung mit Blick auf die Serie
Werkzeug und Bauteilfunktion werden gemeinsam betrachtet. Wir unterstützen DFM, CAD-Abstimmung, Werkzeugauslegung, Werkzeugbau und Bemusterung. Für LSR-Werkzeuge sind unter anderem P20, H13 und 420 Edelstahl möglich.
Richtwerte Durchlaufzeit
Prototypenwerkzeug: etwa 10–12 Tage
Serienwerkzeug: etwa 3–6 Wochen
Tatsächliche Durchlaufzeiten hängen von Geometrie, Werkzeugumfang und Projektfreigaben ab.
Typischer Projektablauf
-
1
RFQ-Prüfung und DFM
Zeichnung, STEP-Daten, kritische Maße und Dichtfunktion prüfen.
-
2
Material- und Werkzeugkonzept
Härte, Compound, Kavitätenzahl und Trennfuge abstimmen.
-
3
Werkzeugbau
Prototypen- oder Serienwerkzeug nach vereinbartem Umfang fertigen.
-
4
T0/T1-Bemusterung
Bauteile herstellen und vereinbarte Maße sowie Funktionen prüfen.
-
5
Validierung und Freigabe
Abweichungen, Änderungsstände und Prüfmerkmale dokumentieren.
-
6
Serienfertigung
Prozess und Prüfplan auf wiederkehrende Lieferung ausrichten.
Nachbearbeitung und Prüfungen
Steckerdichtungen können nach dem Formen zusätzliche Bearbeitungsschritte erfordern. Prüfmerkmale, Stichprobenumfang und Dokumentation sollten früh abgestimmt werden, damit wichtige Funktionsflächen nicht erst nach Werkzeugbau oder Bemusterung als zusätzliche Anforderungen auftauchen.
- Nachvernetzung und Präzisionsentgraten
- Stanzen, Lochen und Bohren
- Drucken oder Lasermarkieren
- Bonding und Montage
- Inspektion und Funktionsprüfung
- Kundenspezifische Verpackung
Welches Verfahren passt zu Ihrem Steckerdichtungsprojekt?
Wählen Sie ein Verfahren, um die typischen Einsatzfälle zu vergleichen. Für neue Programme mit klarer Serienperspektive eignet sich eine frühe DFM besonders.
Oft passend, wenn eine präzise, komplexe Silikongeometrie in wiederkehrender Serie gefertigt werden soll. Mehrkavitätenwerkzeuge können bei geeigneten Teilen zur wirtschaftlichen Serienproduktion beitragen.
Typische Serienbedarfe liegen häufig über 100.000 Stück pro Jahr; entscheidend sind jedoch Teilefunktion, Werkzeugbedarf und Produktionsplanung.
RFQ für Steckerdichtungen: Diese Angaben beschleunigen die Prüfung
Für eine belastbare technische und kaufmännische Bewertung senden Sie nach Möglichkeit:
- STEP-Datei und freigegebene Zeichnung mit Revisionsstand
- Werkstoff- und Härteanforderung, falls bereits definiert
- Jahresbedarf, Losgröße und geplanten Serienhochlauf
- Kritische Maße, Toleranzen und Funktionsflächen
- Angaben zu Gegenstück, Einbauraum und Montage
- Temperatur-, Medien- und Umgebungsbedingungen
- Anforderungen an Farbe, Oberfläche und Kennzeichnung
- Gewünschte Nachweise, Erstmusterumfang und Prüfmerkmale
- Bei Umspritzung: Trägerwerkstoff, Oberflächenzustand und Einlegetoleranzen
Unterlagen senden
Senden Sie Ihre Unterlagen an info@lsrparts.com. Wir prüfen Geometrie, Verfahren und offene Spezifikationspunkte und stimmen mit Ihnen den nächsten Schritt ab.