LSR-Spritzgießen · Serienfertigung im DACH-Raum
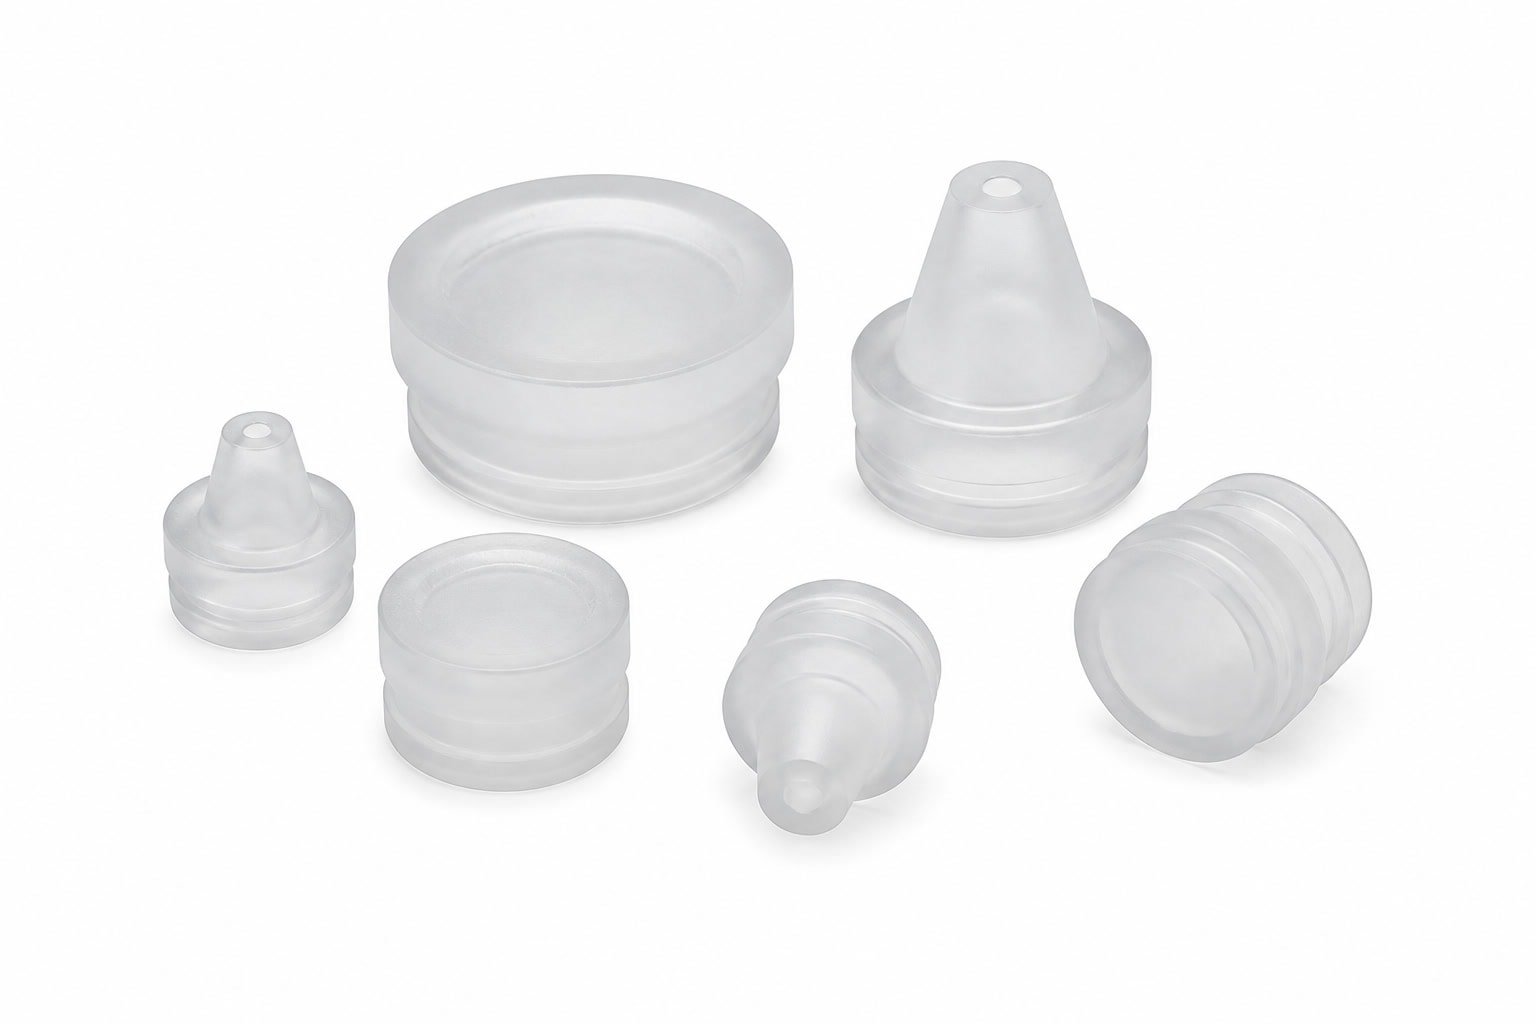
Silikonkolbenspitzen als LSR-Formteile für Spritzen, Kartuschen und Dosiersysteme
Wir fertigen Silikonkolbenspitzen im Flüssigsilikon-Spritzgießen. Senden Sie uns Zeichnung oder STEP-Datei, Werkstoff, Härte und Stückzahl – wir melden uns mit DFM-Hinweisen, Werkzeugkonzept und Angebot.
±0,01 mm
Werkzeugtoleranz
3–5 Mio.
Schuss Serienwerkzeug, abhängig von Werkzeug und Anwendung
Prototypenwerkzeug
ca. 10–12 Tage
Richtwert für die Durchlaufzeit
Serienwerkzeug
ca. 3–6 Wochen
Abhängig von Geometrie und Projektumfang
Typischer Serienbereich
ab ca. 100.000 Stück/Jahr
Für Projekte mit Serienperspektive
Funktion im System
Was eine Silikonkolbenspitze leisten muss
Die Kolbenspitze sitzt am Ende des Kolbenstabs und dichtet gegen die Zylinderwand. Sie überträgt die Druckkraft, hält das Medium im Zylinder und beeinflusst, wie gleichmäßig sich das System betätigen lässt.
Passung zur Zylinderwand
Ein definierter Übermaßdurchmesser verhindert, dass Medium vorbeiläuft oder nachtropft.
Kontrollierte Gleitkraft
Anfahr- und Verschiebekraft hängen von Härte, Oberfläche und Geometrie ab. Werkzeug und Prozess müssen stabil eingefahren sein.
Wenig Restmenge
Stirnfläche und Kontur bestimmen mit, wie viel Medium im System zurückbleibt.
Auslegung vor Werkzeugbau: Dichtheit, Gleitkraft und Restmenge lassen sich nicht allein aus einer Katalogzeichnung ableiten. Sie hängen von Zylinder, Medium, Sterilisation und Dosierablauf ab – diese Faktoren klären wir gemeinsam mit Ihrer Konstruktion.
Für Kalkulation und DFM
Technische Angaben für Ihre Anfrage
Mit diesen Angaben können wir die Geometrie, die Passung und den Prüfaufwand realistisch bewerten. Fehlt etwas, schlagen wir Annahmen vor und kennzeichnen sie im Angebot.
Unterlagen besprechen| Angabe | Warum wir sie brauchen |
|---|---|
| Zeichnung oder STEP-Datei | Geometrie, Kavitäten und Entformrichtung |
| Außendurchmesser mit Toleranz | Dichtpassung im Zylinder und Gleitkraft |
| Zylinder- bzw. Gegenpassung | Übermaß und Toleranzkette |
| Shore-A-Härte | Dichtkraft, Gleitverhalten und Entformbarkeit |
| Werkstoff bzw. Spezifikation | Biokompatibilität, Temperaturbeständigkeit und Konformität |
| Sterilisationsverfahren | Beständigkeit und Alterungsverhalten |
| Jahresmenge und Abrufplan | Werkzeugauslegung und Kavitätenzahl |
| Prüfmerkmale und Nachweise | Erstmusterumfang, Prüfplan und Zertifikate |
Materialauswahl
Werkstoffe für Kolbenspitzen
Die Materialwahl beeinflusst die erforderlichen Konformitäts- und Prüfwege. Wir stimmen Werkstoff und Spezifikation mit Medium und Sterilisation ab.
Biokompatibilität
Nachweise nach ISO 10993 können wir über den Rohstofflieferanten anfordern, sofern das Projekt sie verlangt. Nennen Sie uns gern die Spezifikation des Medienherstellers, damit wir die Verträglichkeit gemeinsam prüfen.
Medizinisches LSR
Für Spritzen, Dosiergeräte und Medizintechnik. MDR-Dokumentationsbedarf stimmen wir projektbezogen ab.
Platinvernetztes Silikon
Für Medizin und Lebensmittelkontakt; mit geringen extrahierbaren Bestandteilen und sauberem Vernetzungsweg.
Lebensmittelechtes LSR
Für Lebensmitteldosierung und Babycare. Konformität nach BfR XV bzw. LFGB je Spezifikation.
Allzweck-LSR
Für technische Dosiersysteme und Laborgeräte. Für Medienkontakt nur nach Freigabe einsetzen.
Fertigung und Qualität
Vom Compound bis zum verpackten Formteil
Die Fertigung im LSR-Spritzgießen auf Mehrkavitätenwerkzeugen wird über dokumentierte Prozessschritte nachvollziehbar aufgebaut.
-
01
Dosierung und Mischung
Zweikomponenten-LSR bei definierter Temperatur und Verweilzeit.
-
02
Einspritzung und Prozessfenster
Einspritzung in das temperierte Werkzeug. Die Schussparameter werden in einem Prozessfenster festgelegt und in der Bemusterung dokumentiert.
-
03
Vernetzung und Entformung
Entformhilfen und Auswerferkonzept werden passend zur Geometrie ausgelegt, damit Dünnwandbereiche nicht einreißen.
-
04
Nachvernetzung nach Bedarf
Kann flüchtige Bestandteile reduzieren und Eigenschaften stabilisieren.
-
05
Entgraten und Sichtprüfung
Bei Bedarf mit Präzisionsentgratung an den Dichtkanten.
-
06
Verpackung und Zusatzleistungen
Verpackung nach Spezifikation einschließlich Sonderverpackung und chargenbezogener Kennzeichnung. Montage am Kolbenstab, Oberflächenbehandlung und Funktionsprüfung übernehmen wir bei Bedarf ebenfalls im eigenen Haus.
Werkzeug und Bemusterung
Wiederholbarkeit beginnt im Werkzeug
Werkzeugauslegung und Bemusterung schaffen die Grundlage für Maßhaltigkeit und einen stabilen Serienprozess.
±0,05 mm
Typische Teiletoleranz; bei kritischen Passungen bis ±0,02 mm, abhängig von der Anwendung.
Werkzeugdaten
- Werkzeugtoleranz: ±0,01 mm
- Wiederholgenauigkeit von Stück zu Stück: ca. ±0,1 mm, geometrieabhängig
- Werkzeugstähle: P20, NAK80, H13 oder 420 Edelstahl, je nach Stückzahl und Werkstoff
- Serienwerkzeug-Lebensdauer: 3 bis 5 Mio. Schuss, werkzeug- und anwendungsabhängig
Bemusterung in Stufen
- T0: Werkzeugfreigabe und Prozessfindung.
- T1: Nachweis, dass die Serienprüfmerkmale stabil erreicht werden.
- Serienfreigabe: Nach T1, mit dokumentiertem Prozessfenster und Prüfplan.
Änderungsstände am Teil bestätigen wir schriftlich, bevor das Werkzeug geändert wird.
Eingangsfreigabe
Prüfung und Nachweise
Der genaue Umfang richtet sich nach Ihrer Prüfspezifikation. Prüfmerkmale und Stichprobenumfänge legen wir gemeinsam mit Ihrer Qualitätsabteilung fest.
Erstmusterprüfbericht
Mit Maßen, Härte und Sichtprüfung.
Funktionsprüfung
Zum Beispiel Gleitkraft, Dichtheit gegen Prüfzylinder oder Leckageprüfung.
Materialzertifikat
Materialnachweis des eingesetzten Werkstoffs.
Chargenrückverfolgung
Über Herstell- und Verpackungsdaten.
Prüfpläne für die Serie
Mit definierten Stichprobenumfängen und den mit Ihnen vereinbarten Merkmalen.
Verfahrensauswahl
Welches Verfahren passt zu Ihrer Kolbenspitze?
Nicht jede Silikonkomponente gehört ins LSR-Spritzgießen. Wählen Sie ein Verfahren für die erste Einordnung.
Passt, wenn
Serienfertigung, enge Toleranzen, komplexe Kontur oder Mehrkavitäten gefragt sind.
Passt weniger, wenn
eine sehr kleine Losgröße ohne Serienperspektive geplant ist.
Passt, wenn
die Kolbenspitze direkt auf einen Kunststoff- oder Metallträger aufgebracht werden soll.
Passt weniger, wenn
der Träger noch nicht fest definiert ist. Für Träger mit Silikonauflage prüfen wir eine passende Bonding-Strategie.
Passt, wenn
größere Teile mit einfacher Geometrie gefertigt werden und größere Toleranzen akzeptabel sind.
Passt weniger, wenn
eng tolerierte Dichtkanten erforderlich sind.
Passt, wenn
Schlauch- oder Profilware auf Länge abgelängt werden soll.
Passt weniger, wenn
Kolbenspitzen mit geschlossener Stirnfläche benötigt werden.
Für die meisten Kolbenspitzen empfehlen wir LSR-Spritzgießen. Bei einem Träger mit Silikonauflage prüfen wir LSR-Umspritzen mit geeigneter Bonding-Strategie.
Projektpassung
Für welche Projekte wir der richtige Partner sind
Gute Voraussetzungen
- Zeichnung oder 3D-Daten liegen vor und die Dichtfunktion ist definiert.
- Ein neues Werkzeug ist erforderlich und die Stückzahl liegt im Serienbereich, typischerweise ab etwa 100.000 Stück pro Jahr.
- Prototyp, T1 und Serie sollen aus einer Hand laufen.
- Einkauf sucht eine zweite Quelle oder einen Serienlieferanten für bestehende Teile.
Weniger geeignet
- Katalogware ohne Zeichnung.
- Einzelmuster ohne Serienperspektive.
- Programme, bei denen eine Sonderzulassung aus Luftfahrt oder Nuklear die Hauptanforderung ist.
Projektablauf
Von der Anfrage bis zur Serienfreigabe
Konstruktion, Einkauf und Qualität arbeiten entlang klarer Schritte mit demselben Projektstand.
- 01
RFQ-Prüfung und DFM
Bewertung von Wandstärken, Entformung, Dichtkanten und Toleranzen.
- 02
Material und Härte
Abgleich mit Medium und Sterilisation.
- 03
Werkzeugkonzept
Festlegung von Kavitätenzahl und Angussführung.
- 04
Werkzeugbau und Validierung
Bemusterung über T0 und T1.
- 05
Serienfreigabe
Danach Massenfertigung, Prüfung, Montage und Exportverpackung.
Kritische Maße, Funktionsflächen und Änderungsstände halten wir vor dem Serienstart schriftlich fest.
Anfrage stellen
Senden Sie uns Ihr RFQ-Paket
Vollständige Unterlagen verkürzen die Abstimmung. Wir melden uns mit einer DFM-Rückmeldung und einem Angebotsvorschlag, sobald alle Angaben vorliegen.
E-Mail: info@lsrparts.com
Anschrift:
Bitte senden Sie uns
- Zeichnung oder STEP-Datei mit markierten Dichtflächen und Toleranzen
- Werkstoff- und Härteanforderung
- Medium, Sterilisation und Einsatztemperatur
- Jahresmenge und geplante Abrufe
- Gewünschte Nachweise und Erstmusterumfang