Kundenspezifische Silikonformteile für Automotive & EV
Batteriedichtungen für Elektroautos nach Zeichnung fertigen lassen
LSRParts unterstützt Sie bei der Entwicklung und Serienfertigung kundenspezifischer Silikondichtungen – vom DFM und Werkzeugbau bis zur Bemusterung und wiederkehrenden Lieferung.
Geeignet sind Projekte mit Zeichnung oder 3D-Daten, definierten Funktionsflächen und geplantem Serienbedarf. Für eine belastbare Auslegung gleichen wir Einsatzbedingungen und Prüfmerkmale früh mit Ihrem RFQ ab.
±0,05 mm
typische Teiletoleranz
10–80 Shore A
typischer LSR-Härtebereich
T0 / T1
Bemusterung nach Projektplan
Anwendungsbereiche
Dichtstellen in Batteriesystemen
Die geeignete Ausführung hängt von der konkreten Dichtgeometrie und Belastung ab – nicht allein von der Bauteilbezeichnung.
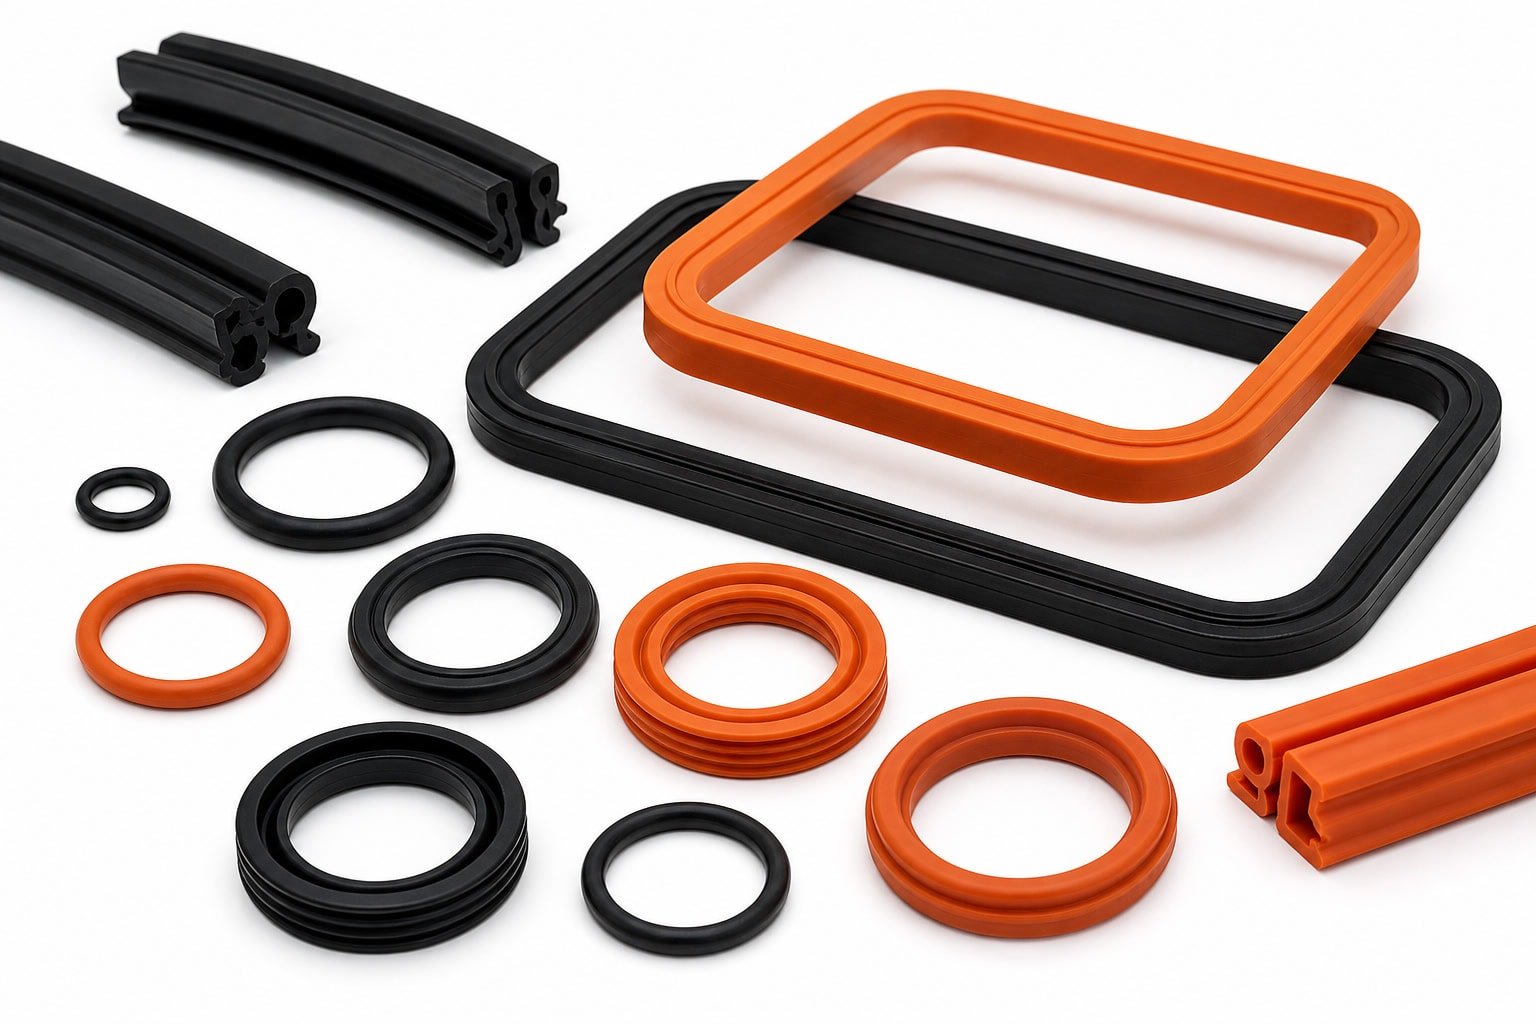
- Batteriegehäuse und Deckel Umlaufende Flach- oder Formdichtungen für Gehäusefugen
- Module und Abdeckungen Konturierte Dichtteile mit definierten Anlageflächen
- Steckverbinder und Kabel Einzelleiter- und Steckverbinderdichtungen sowie Durchführungen
- Sensorik und Elektronik Kleine Dichtelemente für Sensor- und Gehäuseanschlüsse
- Entlüftung und Funktion Silikonkomponenten, deren Funktion und Einbausituation projektspezifisch zu prüfen sind
Für jede Dichtstelle sollten Gegenfläche, Verschraubung, Verpressung, Toleranzkette und erwartete Betriebsbedingungen in die Konstruktion einfließen.
Serienfertigung
LSR-Spritzgießen für wiederholbare Bauteile
Flüssigsilikon-Spritzgießen eignet sich für komplexe Geometrien und wiederkehrende Produktionsmengen. Mehrkavitätenwerkzeuge können die Ausbringung unterstützen; ihre Auslegung richtet sich nach Bauteilgröße, Entformung, Angusskonzept und geforderter Prozessstabilität.
- 01LSR-Bauteile mit kundenspezifischer Geometrie und Härte
- 02Einzel- und Mehrfachkavitäten sowie automatisiertes Spritzgießen, sofern geeignet
- 03Nachvernetzung, Präzisionsentgraten, Funktionsprüfung und Inspektion
- 04Sonderverpackung sowie Werkzeug- und Bemusterungsplanung vom Prototyp bis zur Serie
Werkstoffauswahl
Silikon und Härte passend zur Einbausituation
Eine allgemeine Materialbezeichnung reicht für die Auswahl nicht aus. Entscheidend sind unter anderem Temperaturbereich, Kontaktmedien, elektrische Anforderungen, Alterung, Verpressung und Montage.
Je nach Spezifikation kommen allgemeines LSR, Hochtemperatur- oder Fluorsilikon sowie kundenspezifische Compounds in Betracht.
Mechanische Anforderungen
Geforderte Shore-A-Härte – bei LSR typischerweise 10–80 Shore A – sowie Verpressung und Montage.
Betriebsumgebung
Kontakt mit Ölen, Reinigungsmedien oder anderen Betriebsstoffen sowie Temperatur- und Alterungsanforderungen.
Elektrische und optische Funktion
Elektrische oder thermische Funktion, sofern spezifiziert, sowie Farbe und optische Anforderungen.
Nachweise und Stammdaten
Benötigte Materialnachweise und automotive Stammdaten werden im Projekt abgestimmt.
Die Materialeignung muss anhand der konkreten Medien und Prüfanforderungen abgestimmt werden. Eine Werkstoffbezeichnung allein ist kein Nachweis für die Freigabe eines Bauteils im Batteriesystem.
Umspritzen
LSR direkt auf Steckverbinder und Trägerteile
Steckverbinder, Sensorgehäuse oder andere Baugruppen können je nach Konstruktion direkt auf einem Kunststoff- oder Metallträger umspritzt werden. Die Verbindung erfolgt über eine geeignete chemische oder mechanische Bondingstrategie.
Einlegeumspritzen ist möglich. Vor Werkzeugstart werden Materialpaarung, Trägergeometrie, Positionierung und erforderliche Haftung geprüft; die konkrete Prozessauslegung hängt von Bauteil und Verbindungskonzept ab.
Mögliche Trägerwerkstoffe
Kunststoffe
PC, PA, PBT, PPSU, PPA und PEI
Metalle
Aluminium, Edelstahl, Messing und Kupfer
Vor dem Serienstart
DFM und Werkzeugauslegung
Ein frühes DFM reduziert das Risiko späterer Änderungen an Werkzeug und Bauteil. LSRParts unterstützt DFM, CAD-Prüfung und Mold-Flow-Prüfung.
- Geometrie
Wandstärken, Entformung und mögliche Hinterschnitte
- Dichtfunktion
Gratlage, funktionskritische Dichtlinien, Verpressung und Kontakt zur Gegenfläche
- Maße und Bezug
Schwindung, Maßbezüge und Prüfkonzept
- Werkzeugkonzept
Kavitätenaufteilung und Prozessstabilität
- Umspritzte Baugruppen
Material- und Trägerkombination, Positionierung und Verbindungskonzept
Werkzeugmaterialien
P20, H13 und 420 Edelstahl
Auswahl abhängig von den Projektanforderungen
Richtwerte Werkzeugbau
Prototyp: etwa 10–12 Tage
Serie: etwa 3–6 Wochen
Der tatsächliche Zeitplan wird nach Prüfung von Konstruktion, Werkzeugumfang und Bemusterungsanforderungen festgelegt. Mehrfachkavitäten und Serienwerkzeuge sind möglich.
Qualität und Freigabe
Bemusterung und nachvollziehbare Prüfung
Der Projektablauf kann von der RFQ-Prüfung über Werkzeugbau und T0/T1 bis zur Maß- und Funktionsvalidierung reichen. Vor Serienfreigabe werden Zeichnungsstand, kritische Merkmale und Prüfmethoden abgestimmt, damit Konstruktion, Einkauf und Qualität mit derselben Spezifikation arbeiten.
Prüfen
Maßprüfung definierter Zeichnungsmerkmale und Funktionsprüfung nach vereinbartem Prüfplan
Dokumentieren
Materialzertifikat, projektspezifische Nachweise, Erstmusterumfang und Freigabedokumentation
Abstimmen
Chargen- und Verpackungsanforderungen sowie IMDS-relevanter Stammdatenbedarf, sofern angefordert
Prüfplan, Nachweise und Freigabekriterien werden projektbezogen vereinbart und sind nicht pauschal für jedes Bauteil identisch.
Verfahrenswahl
Welcher Ansatz passt zu Ihrem Batteriebauteil?
Die Auswahl richtet sich nach Bauteilfunktion, Bauraum, Jahresbedarf und Gesamtkosten einschließlich Werkzeug.
Konturierte Gehäuse- oder Steckverbinderdichtung
LSR-Spritzgießen ist bei hohen Stückzahlen und präzisen, wiederkehrenden Geometrien oft ein geeigneter Ausgangspunkt. Zu klären sind Dichtlinie, Verpressung, Toleranzen und Kavitäten.
Dichtung direkt auf Kunststoff- oder Metallträger
Beim LSR-Umspritzen stehen Bonding, Trägerpositionierung und Materialpaarung im Mittelpunkt. Die Verbindung wird passend zur Konstruktion ausgelegt.
Großes oder vergleichsweise einfaches Formteil
Für solche Bauteile kann Formpressen geprüft werden. Maßgeblich sind Geometrie, Toleranzbedarf und Stückzahl.
Schlauch oder längliches Dichtprofil
Bei Silikonextrusion werden insbesondere Querschnitt, Wandstärke, Länge und Zuschnitt betrachtet.
RFQ vorbereiten
So wird aus Ihrer Anfrage ein belastbares Angebot
Für eine schnelle technische Prüfung sollte das Anfragepaket möglichst die verfügbaren Konstruktions-, Mengen- und Prüfinformationen enthalten.
- 01STEP-Datei und aktuelle Zeichnung mit Änderungsstand
- 02Jahresbedarf, Abrufmengen und erwarteter Serienhochlauf
- 03Material- und Härteanforderung oder Betriebsbedingungen zur Auswahl
- 04Kritische Maße, Dichtflächen und Funktionsbeschreibung
- 05Angaben zu Gegenbauteil, Verpressung und Montage
- 06Prüfmerkmale, Erstmusterumfang und benötigte Nachweise
- 07Verpackungsvorgaben sowie gewünschter Projektzeitplan
Nächster Schritt
Batteriedichtung technisch prüfen lassen
Senden Sie Ihre Anfrage mit den verfügbaren Unterlagen an info@lsrparts.com. Falls noch kein vollständiges RFQ vorliegt, helfen Zeichnung, Stückzahl und die wichtigsten Einsatzbedingungen für eine erste Prüfung.
LSRParts