Hochvolt-Steckverbinder · LSR-Silikon
Hochvolt-Steckverbinderdichtungen nach Zeichnung und Funktion
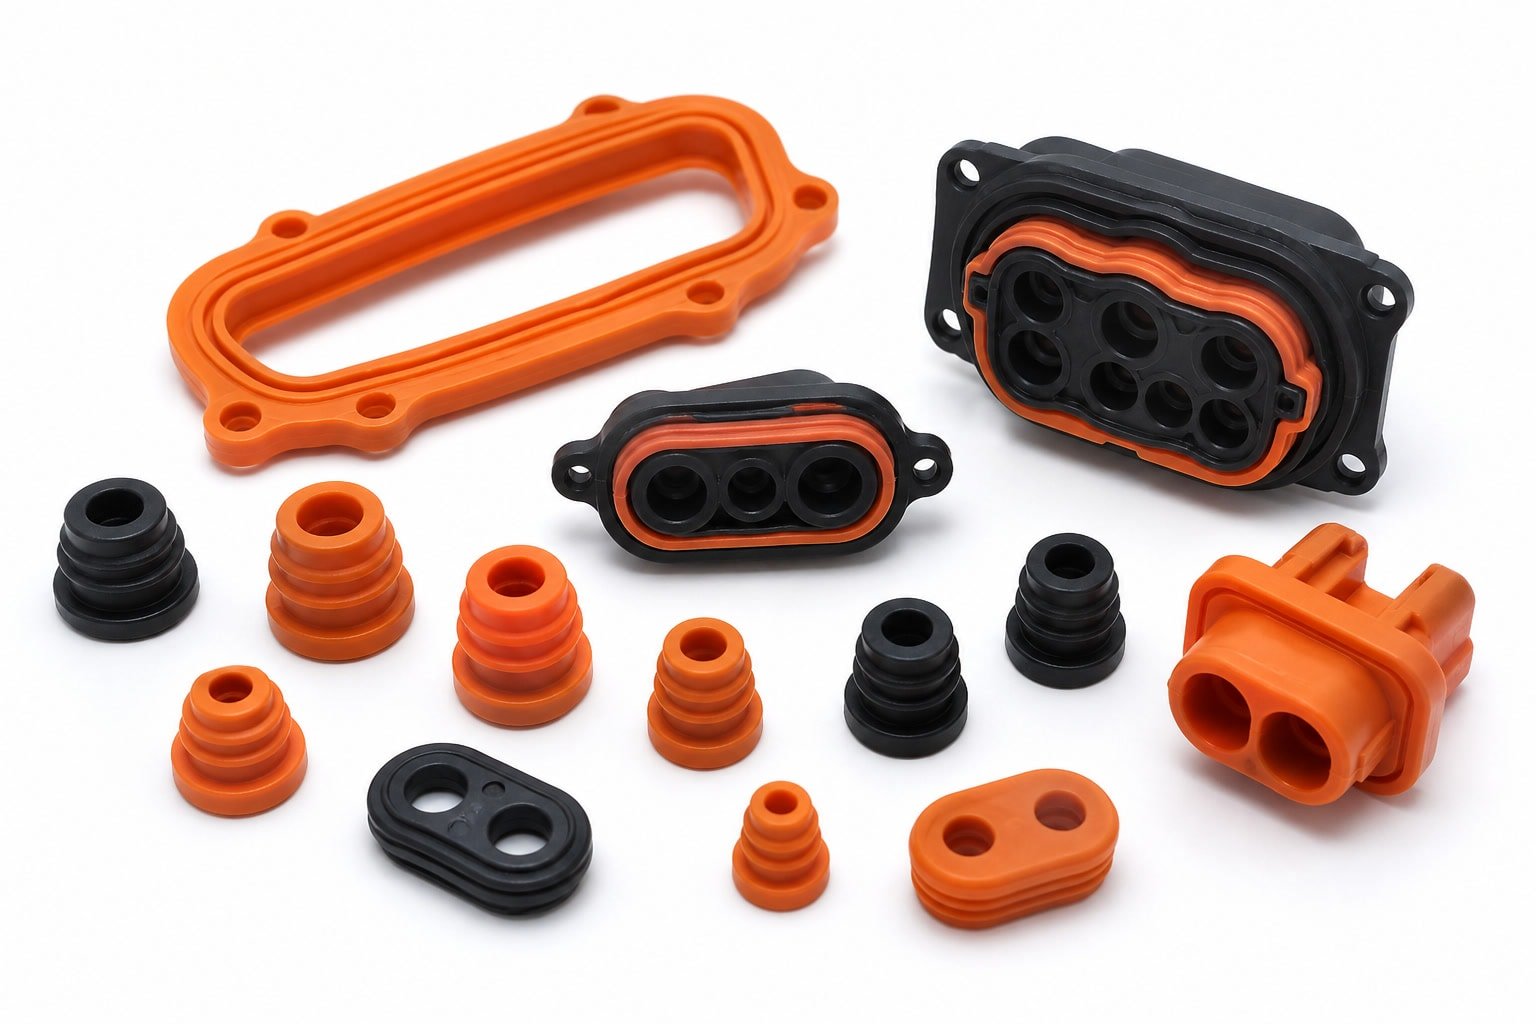
Wir fertigen kundenspezifische Hochvolt-Steckverbinderdichtungen aus Silikon – im LSR-Spritzguss oder als Umspritzung von Kunststoff- und Metallträgern. Wir begleiten Ihr Projekt von der DFM-Prüfung und Werkzeugauslegung über T0/T1 bis zur wiederkehrenden Serie.
Für Steckverbinder, bei denen die Dichtlinie zählt
Hochvolt-Steckverbinderdichtungen müssen zur Einbausituation und zum Gesamtsystem passen. Entscheidend sind nicht nur Werkstoff und Shore-Härte, sondern auch Dichtgeometrie, Kompression, Toleranzkette, Oberflächen und Montagebedingungen.
Elektrische, thermische und medienbezogene Anforderungen legen wir projektbezogen mit Ihnen fest. Aussagen zu Spannungsfestigkeit oder Systemfreigaben treffen wir nicht pauschal, sondern auf Basis Ihrer Spezifikation und der vorgesehenen Prüfungen.
Wir stimmen die kritischen Merkmale vor Werkzeugstart mit Ihnen ab:
- Dichtlippen, Stege und umlaufende Dichtkonturen
- Lage und Maßbezug funktionaler Flächen
- Wandstärken, Entformung und mögliche Hinterschnitte
- Gratbereiche und Anforderungen an die Nachbearbeitung
- Material- und Härteauswahl nach Einsatzbedingungen
- Prüfmerkmale für Bemusterung und Serienüberwachung
LSR-Spritzgießen und Umspritzen im Überblick
Flüssigsilikon-Spritzgießen eignet sich für präzise, wiederholbare Formteile und Mehrkavitätenwerkzeuge. Beim LSR-Umspritzen wird Silikon direkt mit einem Kunststoff- oder Metallträger verbunden. Dafür stimmen wir Bauteilgeometrie, Materialkombination und Bondingstrategie gemeinsam mit Ihnen ab.
| Merkmal | Unsere Fertigungsmöglichkeiten |
|---|---|
| Verfahren | LSR-Spritzgießen und LSR-Umspritzen |
| Bauteilhüllvolumen | bis 300 × 200 × 100 mm |
| LSR-Härte | 10–80 Shore A |
| Typische Bauteiltoleranz | ±0,05 mm, geometrieabhängig |
| Engere Toleranzen | bis ±0,02 mm, anwendungsabhängig |
| Werkzeugtoleranz | ±0,01 mm |
| Kavitäten | Einfach- oder Mehrfachkavität |
| Werkzeugausführung | Prototypen- und Serienwerkzeuge |
| Serienwerkzeuglebensdauer | Richtwert 3–5 Mio. Schüsse, werkzeug- und anwendungsabhängig |
Die Werte dienen als Orientierung für die Machbarkeitsprüfung. Verbindliche Toleranzen und Prüfmerkmale definieren wir anhand der Zeichnung, der Messmethode und der Funktion des Bauteils.
Umspritzen von Kunststoff- oder Metallträgern
Ist die Dichtung Teil eines Steckverbindergehäuses oder einer Baugruppe, kann Umspritzen zusätzliche Montageschritte reduzieren. Wir unterstützen Einlegeumspritzungen mit geeigneten Kunststoff- und Metallträgern.
Die Verbindung kann über eine chemische oder mechanische Bondingstrategie ausgelegt werden. Dafür betrachten wir Trägergeometrie, Oberflächen, Werkstoffpaarung und Belastung im späteren Einsatz. Haftung und Bauteilfunktion bewerten wir mit den vereinbarten Muster- und Prüfbedingungen.
Kunststoffe
PC, PA, PBT, PPSU, PPA und PEI
Metalle
Aluminium, Edelstahl, Messing und Kupfer
Materialauswahl für die Einsatzbedingungen
Je nach Temperaturbereich, Medienkontakt, Alterung und mechanischer Belastung kommen unterschiedliche Silikonwerkstoffe infrage. Wir unterstützen die Auswahl aus allgemeinen und anwendungsspezifischen LSR-Compounds.
| Werkstoffoption | Möglicher Projektbezug |
|---|---|
| Allgemeines LSR | Dichtungen und Formteile für industrielle Anwendungen |
| Hochtemperatur-Silikon | Anwendungen mit erhöhter Temperaturbeanspruchung |
| Niedrigtemperatur-Silikon | Einsatzbedingungen mit niedrigen Umgebungstemperaturen |
| Fluorsilikon | Projekte mit definiertem Kontakt zu Kraftstoffen oder Chemikalien |
| Elektrisch leitfähiges Silikon | Funktionale Anforderungen an Leitfähigkeit oder EMI-Abschirmung |
| Kundenspezifische Compounds | Spezifische Anforderungen nach technischer Abstimmung |
Die passende Materialtype ergibt sich aus Ihrer Spezifikation. Wir gleichen projektbezogene Nachweise ab, etwa REACH/RoHS oder automotive Stammdaten und IMDS-Bedarf. Materialzertifikate, Prüfpläne und Freigabeunterlagen stimmen wir vor Angebots- oder Serienstart ab.
DFM vor dem Werkzeugstart
Vor der Werkzeugfreigabe prüfen wir die Bauteildaten auf fertigungsgerechte und prüfbare Auslegung. Dabei geht es nicht um allgemeine Designempfehlungen, sondern um konkrete Fragen zu Ihrem Teil.
Änderungsstände, kritische Maße und Funktionsflächen halten wir mit Ihnen fest, bevor das Werkzeug gebaut wird. So lassen sich offene Punkte früh klären, statt sie erst bei der Bemusterung zu entdecken.
Werkzeugbau und Bemusterung für Serienprojekte
Wir begleiten den Werkzeugprozess vom Konzept bis zur Freigabe. Für Prototypen sind Aluminiumwerkzeuge möglich; für wiederkehrende Serien kommen geeignete Stahlwerkzeuge zum Einsatz. Mehrfachkavitäten und automatisiertes Spritzgießen unterstützen wir entsprechend Bauteil und Volumen.
-
1
DFM und Werkzeugkonzept
Prüfung von Geometrie, Trennung, Entformung und Prüfmerkmalen
-
2
Prototypenwerkzeug
Richtwert ca. 10–12 Tage
-
3
Serienwerkzeug
Richtwert ca. 3–6 Wochen
-
4
Bemusterung
T0/T1 und vereinbarte Validierung
| Werkzeugthema | Umfang |
|---|---|
| Werkzeugstähle | unter anderem P20, NAK80, H13, S136 und 420 |
| Werkzeugbearbeitung | 3-Achs- und 5-Achs-CNC, Senkerodieren und Drahterodieren |
| Rapid Tooling | Aluminiumwerkzeuge, Richtwert ca. 100–10.000 Zyklen |
Durchlaufzeiten sind Richtwerte und hängen von Geometrie, Werkzeugkomplexität, Material und Umfang der Bemusterung ab. Vor Projektbeginn legen wir die erwarteten Liefer- und Freigabeschritte gemeinsam fest.
Prüfung, Nachbearbeitung und Dokumentation
Nach dem Spritzgießen unterstützen wir erforderliche Folgeprozesse und Prüfungen. Umfang und Prüftiefe richten sich nach Ihrer Zeichnung, Ihrem Qualitätsplan und dem vorgesehenen Freigabeprozess.
Materialnachweise, Prüfberichte und automotive Stammdaten – einschließlich IMDS-relevanter Informationen – stimmen wir projektbezogen ab. Konkrete Zertifikate oder Freigaben setzen wir nicht voraus, sondern vereinbaren sie entsprechend Ihren Anforderungen.
Verfügbare Folgeoperationen
- Nachvernetzung und Präzisionsentgraten
- Stanzen, Bohren und Lochen
- Lasermarkieren, Tampondruck und Siebdruck
- Bonding und Montage
- Funktionsprüfung und Inspektion
- Sonderverpackung
Passt unser Fertigungsansatz zu Ihrem Projekt?
Wir sind auf kundenspezifische Silikonformteile mit Werkzeug- und Serienbedarf ausgerichtet. Besonders passend sind Projekte mit vorliegenden technischen Daten, bei denen die Dichtfunktion reproduzierbar gefertigt und geprüft werden muss.
Gute Voraussetzungen für eine Anfrage:
- STEP-Datei oder technische Zeichnung vorhanden
- Dichtfläche und Einbausituation sind definiert
- Bedarf an neuem Werkzeug oder einer Werkzeugänderung
- Jahresbedarf typischerweise über 100.000 Stück oder klarer Serienhochlauf
- Anforderungen an Material, Härte, Toleranzen oder Alterung sind benannt
- Bemusterung und spätere Serienfreigabe sind Teil des Projekts
LSR-Spritzguss, Umspritzen oder ein anderes Verfahren?
Die Verfahrenswahl hängt von Bauteilfunktion, Geometrie, Stückzahl und Montagekonzept ab. Für eine einzelne Dichtung ist direktes LSR-Spritzgießen oft naheliegend. Soll Silikon dauerhaft mit einem Träger verbunden werden, prüfen wir das Umspritzen. Bei größeren, einfacheren Teilen kann Formpressen eine Alternative sein.
Silikonextrusion ist vor allem für Schläuche, Schnüre, Streifen und Sonderprofile relevant. Für komplexe, dreidimensionale Steckverbindergeometrien ist sie in der Regel nicht das primäre Formgebungsverfahren.
Im RFQ vergleichen wir bei Bedarf:
- Werkzeugaufwand und erwartete Jahresmenge
- Bauteilgeometrie und Dichtkontur
- Montageaufwand bei Einzelteil oder Umspritzung
- Materialverfügbarkeit und geforderte Nachweise
- Prüfkonzept für kritische Maße und Funktion
Was wir für ein belastbares RFQ benötigen
Je vollständiger die Anfrageunterlagen sind, desto gezielter können wir Machbarkeit, Werkzeugkonzept und Angebot prüfen. Kennzeichnen Sie bitte offene Punkte und notwendige Freigabetermine.
- STEP-Datei und Zeichnung
mit Änderungsstand
- Jahresbedarf
Losgröße und geplanter Serienstart
- Werkstoff und Härte
falls bereits festgelegt
- Kritische Maße und Toleranzen
- Dichtfunktion und Einbausituation
einschließlich Gegenkontur, wenn verfügbar
- Trägermaterial
falls eine Umspritzung vorgesehen ist
- Einsatzbedingungen
Temperatur, Medienkontakt und relevante Belastungen
- Erwartete Nachweise
zum Beispiel Materialzertifikat, Erstmusterumfang oder IMDS-relevanter Stammdatenbedarf
RFQ für Hochvolt-Steckverbinderdichtungen senden
Senden Sie Ihre Zeichnung oder STEP-Datei und die verfügbaren Projektdaten an info@lsrparts.com. Wir prüfen die Anfrage mit Blick auf Herstellbarkeit, Verfahrenswahl und Serienbedarf. Vertrauliche Unterlagen können Sie im Rahmen Ihres üblichen RFQ-Prozesses bereitstellen.
LSRParts